
Mampatan dan potong kendali untuk transparansi PC dan PMMA
Masa keluaran:2026-09-20
Produk-produk lutsinar meninggalkan gelembung, titik hitam, perubahan kuning, sutra perak dan suhu lelehan, sehingga proses kompresi harus bersih dan stabil. Dari prinsip kerja, kondisi seleksi, risiko umum dan metode validasi, rasio kompresi dan pemotongan kontrol material transluen PMMA dalam PC dan PMMA ditunjukkan, membantu menstabilkan plastisisasi dan mengurangi biaya hidup penuh sekrup drum dalam retrofitting tanaman.
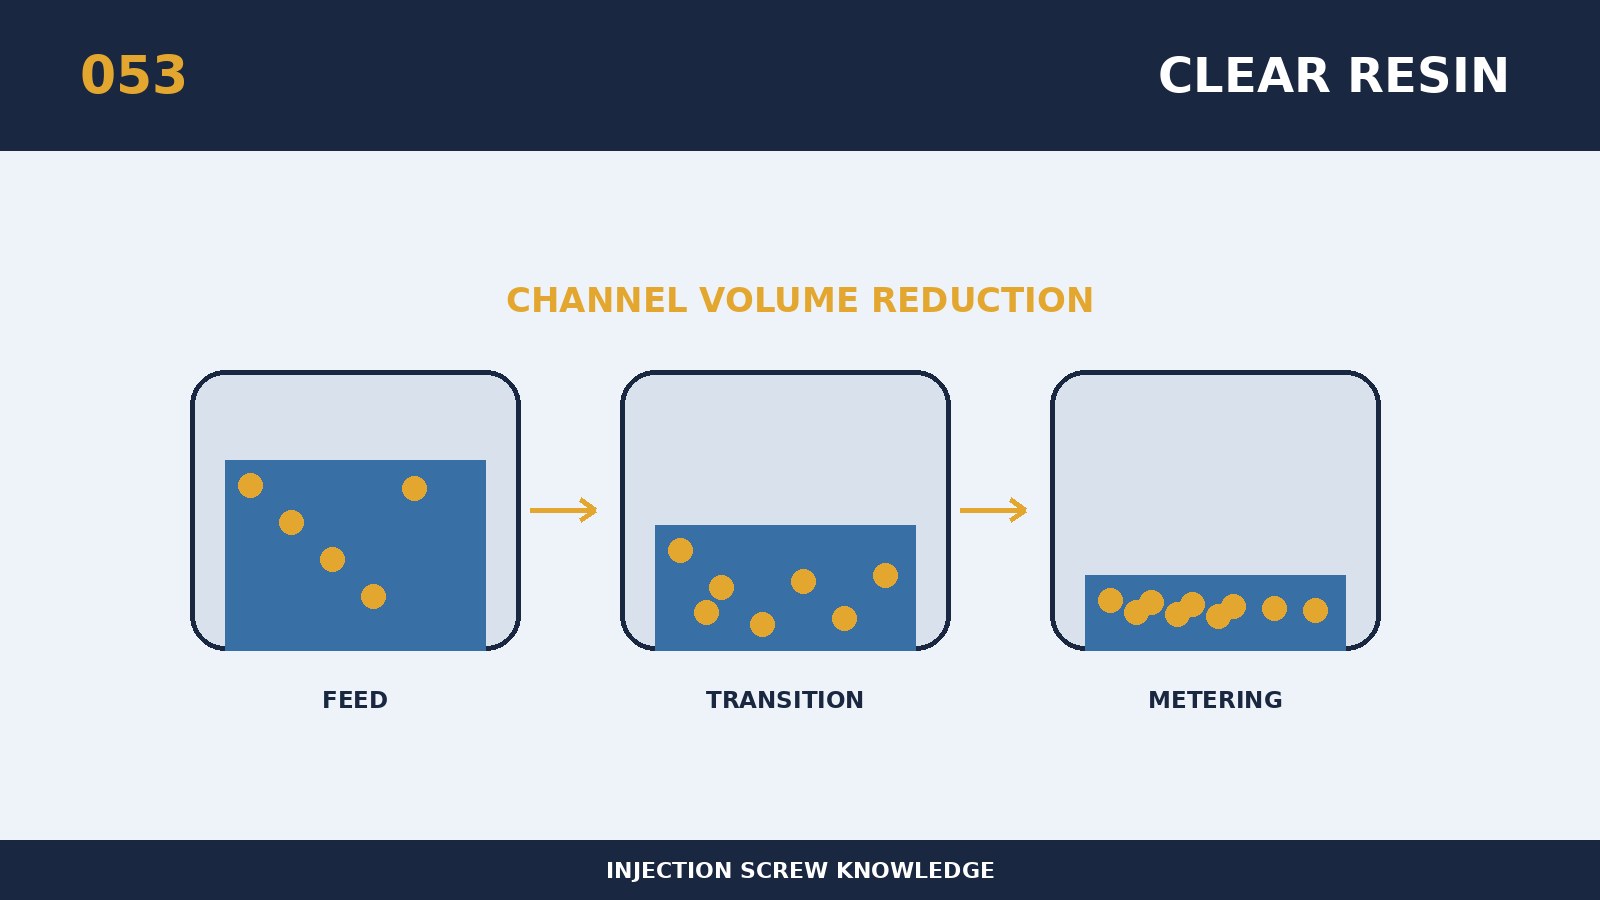
Pada pemilihan sekrup atau analisis kegagalan, rasio kompresi dan cut-off control PC dan PMMA transparency material sering disederhanakan sebagai nilai spesifikasi, tetapi dalam praktiknya perlu dijelaskan bersama dengan kinerja penuh. Pada intinya adalah produk transparan yang meninggalkan gelembung, titik hitam, perubahan kuning, sutra perak dan suhu leleh, sehingga proses kompresi harus bersih dan stabil. Kelicinan PC yang lebih tinggi dan kepekaannya terhadap kelembaban dan tingginya penampilan PMMA membuatnya tidak pantas untuk mengandalkan kompensasi pemotongan yang ekstrem. Rasio kompresi mademia harus dipahami sehubungan dengan panjang segmen terkompresi, konduktor, kedalaman tangki, tekanan punggung dan aliran material, dan perbandingan individu mudah salah perhitungan. Retrofitting mesin lama bisa dimulai dengan pembentukan kembali model takhayul yang ada, yang membandingkan volume, intensitas dan sejarah panas program lama dan baru dengan benchmark yang sama. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika menyesuaikan sekitar ” rasio kompresi dan memotong kendali material transparansi PC-PMMA”, pertama kali mengumpulkan ukuran model peralatan, sekrup asli dan drum material, daya penggerak, nomor resin dan sistem pengisian, massa tunggal, siklus dan cacat yang ada. Prinsip seleksi spesifik untuk topik ini adalah bahwa rasio kompresi, panjang segmen kompresi, pelafalan, kekasaran permukaan dan panjang tinggalan harus dikendalikan secara bersamaan. Proses pengisian bahan bakar atau pewarnaan ulang oleh undi adalah subjek penilaian terpisah, sebagai residual, berat bersih dan membuka bintik hitam dapat mengekspos sudut mati yang tidak mudah terlihat dalam produksi negara bagian stabil. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Pertahanan yang paling penting terhadap kegagalan subjek adalah bahwa over-kompresi dan demurrage lokal dapat menyebabkan kuning ke bintik hitam, dan bahwa bawah-kompresi daun gelembung dan tanda tidak dilelehkan. Ketika ukuran masih memuaskan dan kinerjanya tidak normal, aksialitas yang sama, kekasaran permukaan, sebagian kehilangan lapisan dan deformasi termal juga diperiksa dan tidak hanya diameter luar. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pemvalidasian \"kompresi rasio dan pemotongan kontrol transparansi PC dan PMMA\" dapat digunakan sebagai pilihan replikasi: penilaian komprehensif terhadap keadaan cahaya, kabut, hitungan titik hitam, suhu peleburan, catatan pengeringan dan pembersihan. Data pertama disimpan sebagai dasar untuk peralatan tersebut, dan setiap pemeliharaan selanjutnya didasarkan pada nomor material, kuantitas dan metode sampling yang sama agar dapat mendeteksi drift. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.