
Control de compresión y corte para transparencia PC y PMMA
tiempo de liberación:2026-09-20
Los productos transparentes dejan burbujas, puntos negros, cambios amarillos, sedas de plata y temperaturas de fusión, por lo que el proceso de compresión debe ser limpio y estable. De los principios de trabajo, condiciones de selección, riesgos comunes y métodos de validación, se muestra la relación de compresión y control de corte de materiales translúcidos de PMMA en PC y PMMA, ayudando a estabilizar la plasticización y reducir el costo de vida completo de los tambores de tornillo en las plantas de reacondicionamiento.
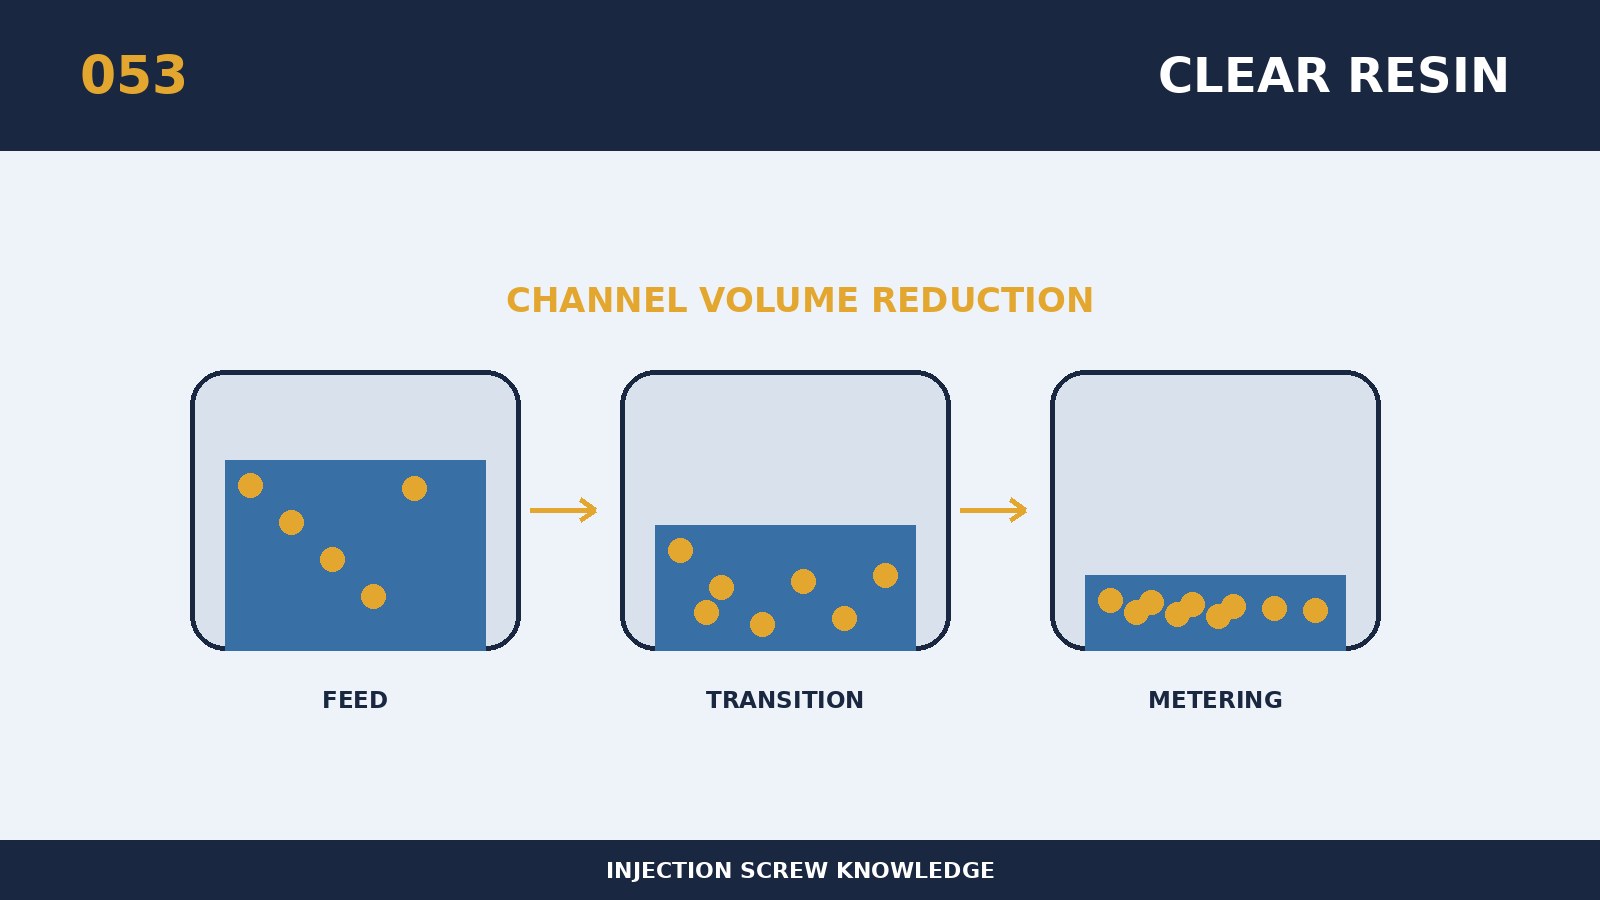
En la selección de tornillos o el análisis de fallos, la relación de compresión y el control de corte del material de transparencia PC y PMMA a menudo se simplifican como un valor de especificación, pero en la práctica deben explicarse conjuntamente con el rendimiento completo. En su núcleo hay productos transparentes que dejan burbujas, puntos negros, cambios amarillos, sedas de plata y temperaturas de fusión, por lo que el proceso de compresión debe ser limpio y estable. La mayor viscosidad del PC y su sensibilidad a la humedad y la alta apariencia de la PMMA hacen inapropiado confiar en la compensación de corte extremo. Los ratios de compresión deben entenderse conjuntamente con la longitud del segmento comprimido, el conductor, la profundidad del tanque, la presión trasera y el flujo de material, y la comparación individual se calcula fácilmente. La adaptación de máquinas antiguas podría comenzar con el restablecimiento del modelo supersticioso existente, que compara el volumen, la intensidad y la historia del calor de programas antiguos y nuevos con el mismo parámetro. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de “proporción de compresión y control de corte de material de transparencia PC-PMMA”, primero recoge el tamaño del modelo de equipo, el tornillo original y el tambor de material, la potencia de conducción, el número de resina y el sistema de llenado, la masa única, el ciclo y los defectos existentes. Los principios específicos de selección para este tema son que la relación de compresión, la longitud del segmento de compresión, la pronunciación, la rugosidad de la superficie y la longitud de la estancia deben ser controladas al mismo tiempo. El proceso de refugiación o recoloración está sujeto a una evaluación separada, ya que los residuos, pesos limpios y manchas negras de apertura pueden exponer rincones muertos que no son fácilmente visibles en la producción de estado estable. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
La defensa más importante contra el fracaso del sujeto es que la sobrecompresión y el desmurrage local pueden causar manchas amarillas a negras, y que la subcompresión deja burbujas y marcas sin fundir. Cuando el tamaño sigue siendo satisfactorio y el rendimiento es anormal, también se examina la misma axialidad, rugosidad de la superficie, pérdida parcial de revestimientos y deformación térmica y no sólo el diámetro exterior. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
La validación de “proporción de compresión y control de corte de la transparencia PC y PMMA” se puede utilizar como una opción replicable: una evaluación integral del estado de luz, niebla, recuento de puntos negros, temperatura de fundición, registros de secado y limpieza. Los primeros datos se almacenan como base de referencia para el equipo, y cada mantenimiento posterior se basa en el mismo número de material, cantidad y método de muestreo para poder detectar una deriva. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.