
Contrôle de compression et de coupe pour la transparence PC et PMMA
Temps de sortie:2026-09-20
Les produits transparents laissent des bulles, des points noirs, des changements jaunes, des soies argentées et des températures de fusion, de sorte que le processus de compression doit être propre et stable. Des principes de travail, des conditions de sélection, des risques communs et des méthodes de validation sont montrés, le rapport de compression et le contrôle de coupe des matériaux transluents PMMA en PC et PMMA, aidant à stabiliser la plastification et à réduire le coût de vie complet des fûts à vis dans les usines de rénovation.
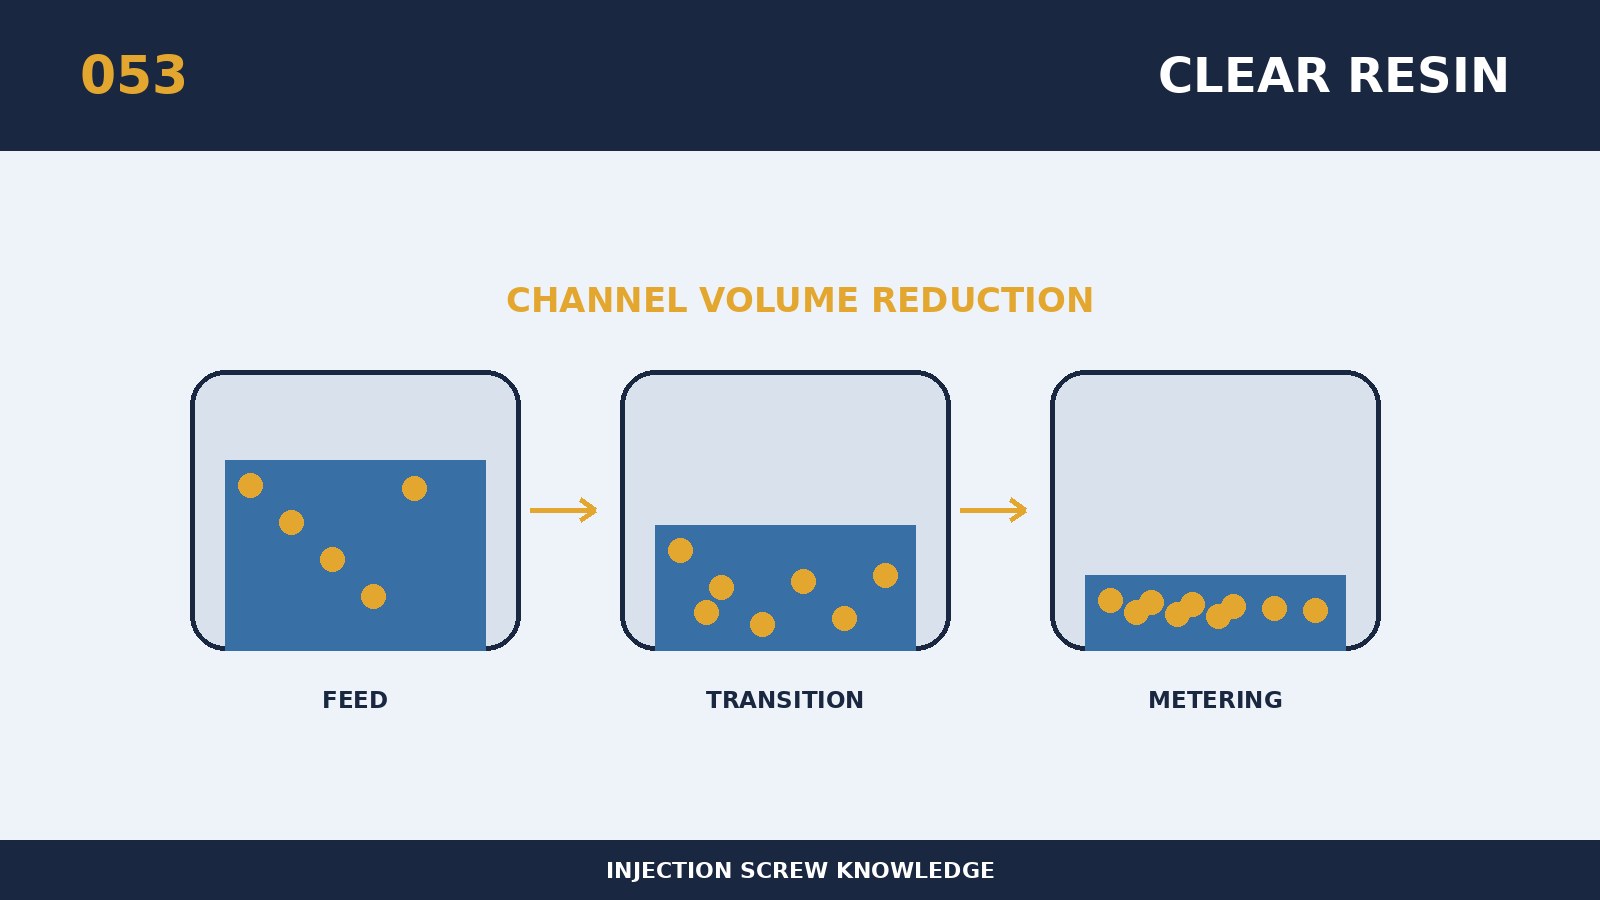
Dans l'analyse de la sélection ou de la défaillance des vis, le rapport de compression et le contrôle de la coupure des matériaux de transparence PC et PMMA sont souvent simplifiés en tant que valeur de spécification, mais dans la pratique doivent être expliqués en conjonction avec la performance complète. À son cœur sont des produits transparents qui laissent des bulles, des points noirs, des changements jaunes, des soies argentées et des températures de fusion, de sorte que le processus de compression doit être propre et stable. La plus grande viscosité du PC et sa sensibilité à l'humidité et l'apparence élevée de la PMMA font qu'il est inapproprié de compter sur une compensation de coupe extrême. Les rapports de compression doivent être compris conjointement avec la longueur du segment comprimé, le conducteur, la profondeur du réservoir, la contre-pression et le débit du matériau, et la comparaison individuelle est facilement mal calculée. La modernisation des anciennes machines pourrait commencer par le rétablissement du modèle superstitieux existant, qui compare le volume, l'intensité et l'historique thermique des anciens et des nouveaux programmes avec la même référence. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lors de la personnalisation autour du rapport de compression et de la commande de coupe du matériau de transparence PC-PMMA, collecte d'abord la taille du modèle d'équipement, la vis d'origine et le tambour de matériau, la puissance motrice, le numéro de résine et le système de remplissage, la masse unique, le cycle et les défauts existants. Les principes de sélection spécifiques pour ce sujet sont que le rapport de compression, la longueur du segment de compression, la prononciation, la rugosité de la surface et la longueur du séjour doivent être contrôlés en même temps. Le processus de ravitaillement ou de recoloration est soumis à une évaluation distincte, car les résidus, les poids propres et les taches noires d'ouverture peuvent exposer des coins morts qui ne sont pas facilement visibles dans la production à l'état d'équilibre. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
La défense la plus importante contre l'échec du sujet est que la surcompression et les surestaries locales peuvent causer des taches jaunes à des taches noires, et que la sous-compression laisse des bulles et des marques non fondues. Lorsque la taille est encore satisfaisante et que les performances sont anormales, la même axialité, la même rugosité de la surface, la perte partielle de revêtements et la déformation thermique sont également examinées et pas seulement le diamètre extérieur. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
Validation du rapport de compression et contrôle de la coupe de PC et de la transparence PMMA. Les premières données sont stockées comme référence pour l'équipement, et chaque entretien subséquent est basé sur le même nombre de matières, la même quantité et la même méthode d'échantillonnage afin de pouvoir détecter une dérive. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.