
Kompressions- und Schnittkontrolle für PC und PMMA Transparenz
Release-Zeit:2026-09-20
Transparente Produkte hinterlassen Blasen, schwarze Punkte, gelbe Veränderungen, Silberseide und Schmelztemperaturen, so dass der Kompressionsprozess sauber und stabil sein muss. Aus den Arbeitsprinzipien, Auswahlbedingungen, gemeinsamen Risiken und Validierungsmethoden werden das Kompressionsverhältnis und die Schnittkontrolle von PMMA-Transluenten in PC und PMMA gezeigt, was dazu beiträgt, die Plastifizierung zu stabilisieren und die Gesamtlebenskosten von Schraubentrommeln in Nachrüstanlagen zu reduzieren.
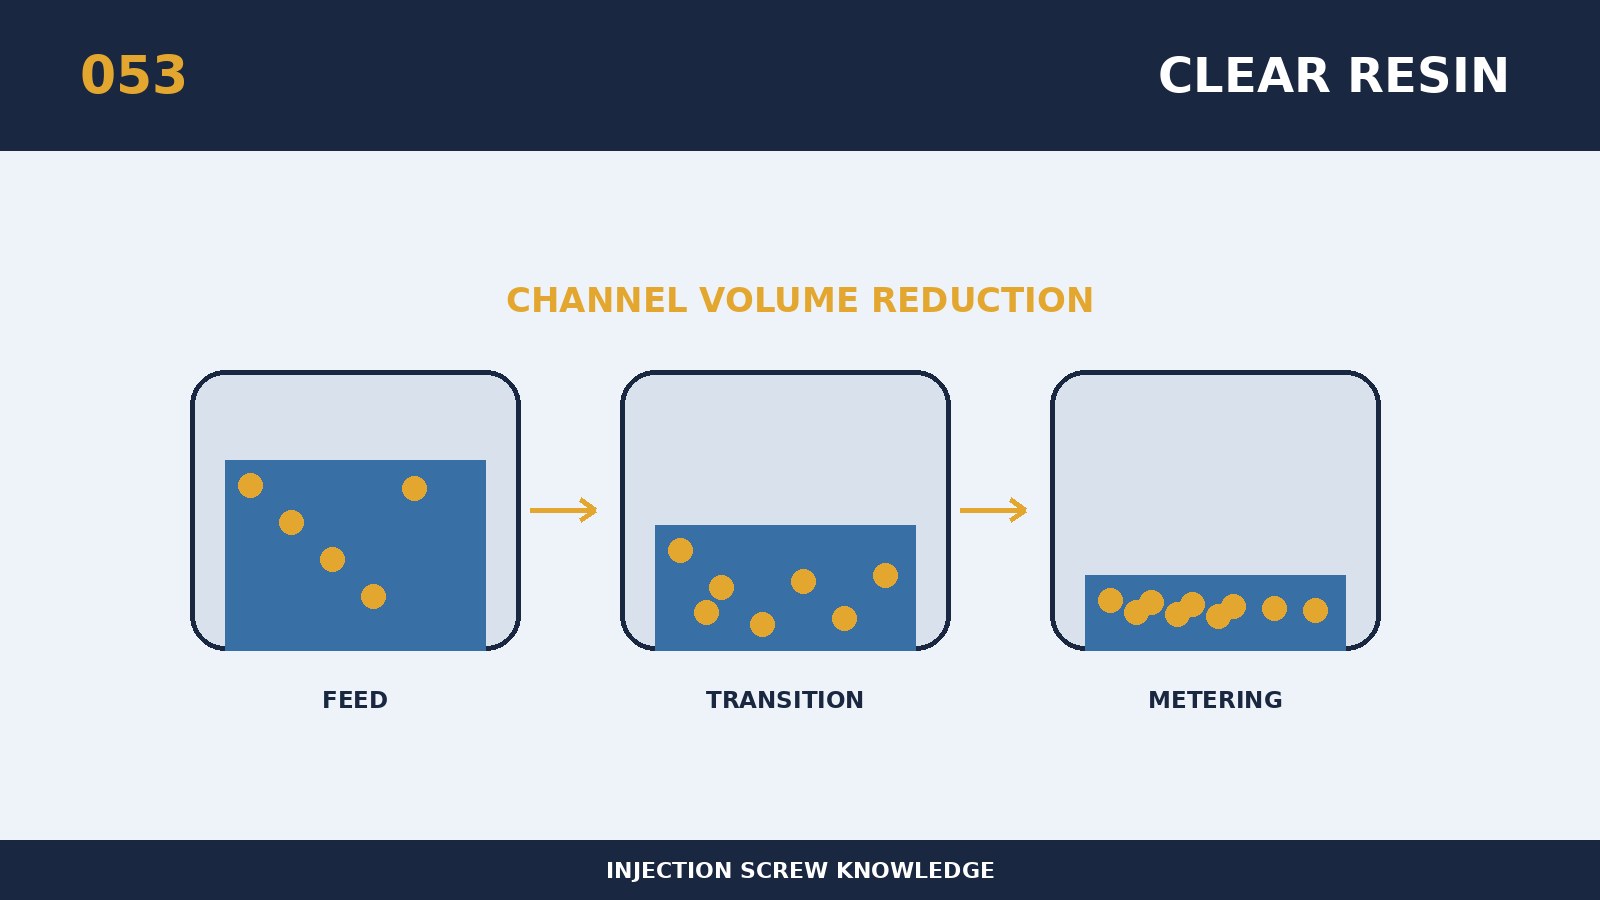
Bei der Schraubenauswahl bzw. Fehleranalyse werden das Verdichtungsverhältnis und die Abschaltregelung von PC- und PMMA-Transparenzmaterial oft als Spezifikationswert vereinfacht, müssen aber in der Praxis im Zusammenhang mit der vollen Leistung erläutert werden. Im Kern sind transparente Produkte, die Blasen, schwarze Punkte, gelbe Veränderungen, Silberseide und Schmelztemperaturen hinterlassen, so dass der Kompressionsprozess sauber und stabil sein muss. Die höhere Viskosität des PC und seine Empfindlichkeit gegenüber Feuchtigkeit und das hohe Aussehen des PMMA machen es unangebracht, auf einen extremen Schneidausgleich zu setzen. Verdichtungsverhältnisse müssen in Verbindung mit der Länge des verdichteten Segments, dem Leiter, der Tiefe des Tanks, dem Staudruck und dem Materialfluss verstanden werden, und der individuelle Vergleich wird leicht falsch berechnet. Die Nachrüstung alter Maschinen könnte mit der Wiederherstellung des bestehenden abergläubischen Modells beginnen, das Volumen, Intensität und Wärmehistorie alter und neuer Programme mit dem gleichen Benchmark vergleicht. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung an "Kompressionsverhältnis und Schnittkontrolle von PC-PMMA-Transparenzmaterial" werden zuerst die Größe des Gerätemodells, die ursprüngliche Schraube und die Materialtrommel, die Antriebsleistung, die Harzzahl und das Füllsystem, die Einzelmasse, der Zyklus und vorhandene Defekte erfasst. Die spezifischen Auswahlprinzipien für dieses Thema sind, dass das Kompressionsverhältnis, die Länge des Kompressionssegments, die Aussprache, die Rauhigkeit der Oberfläche und die Verweillänge gleichzeitig gesteuert werden sollen. Der Betankungs- oder Umfärbungsprozess unterliegt einer separaten Bewertung, da Rückstände, saubere Gewichte und sich öffnende schwarze Flecken tote Ecken freilegen können, die bei stationärer Produktion nicht leicht sichtbar sind. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Die wichtigste Verteidigung gegen das Versagen des Subjekts ist, dass Überkompression und lokale Demurrage gelbe bis schwarze Flecken verursachen können und dass Unterkompression Blasen und ungeschmolzene Spuren hinterlässt. Wenn die Größe noch zufriedenstellend ist und die Leistung abnormal ist, werden nicht nur der Außendurchmesser, sondern auch die gleiche Axialität, Rauheit der Oberfläche, teilweiser Verlust von Beschichtungen und thermische Verformung untersucht. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Die Validierung des „Kompressionsverhältnisses und der Schnittkontrolle der PC- und PMMA-Transparenz kann als replizierbare Option verwendet werden: eine umfassende Bewertung des Lichtzustands, des Nebels, der Anzahl der schwarzen Punkte, der Schmelztemperatur, der Trocknungsaufzeichnungen und der Reinigung. Die ersten Daten werden als Basis für die Ausrüstung gespeichert, und jede nachfolgende Wartung basiert auf der gleichen Materialnummer, Menge und Probenahmemethode, um eine Drift erkennen zu können. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.