
Cara menghindari jembatan dan meluncur di sekitar mulut obeng
Masa keluaran:2026-09-20
Wilayah mulut pakan ufuk perlu memungkinkan partikel jatuh ke dalam spiral dan membentuk angkutan padat yang stabil melalui suhu dan kondisi gesekan. Prinsip kerja, kondisi seleksi, risiko umum dan metode validasi menggambarkan bagaimana struktur di sekitar mulut obeng menghindari pembangunan jembatan dan slippage, membantu tanaman retrofitting untuk menstabilkan dan mengurangi biaya hidup penuh obeng.
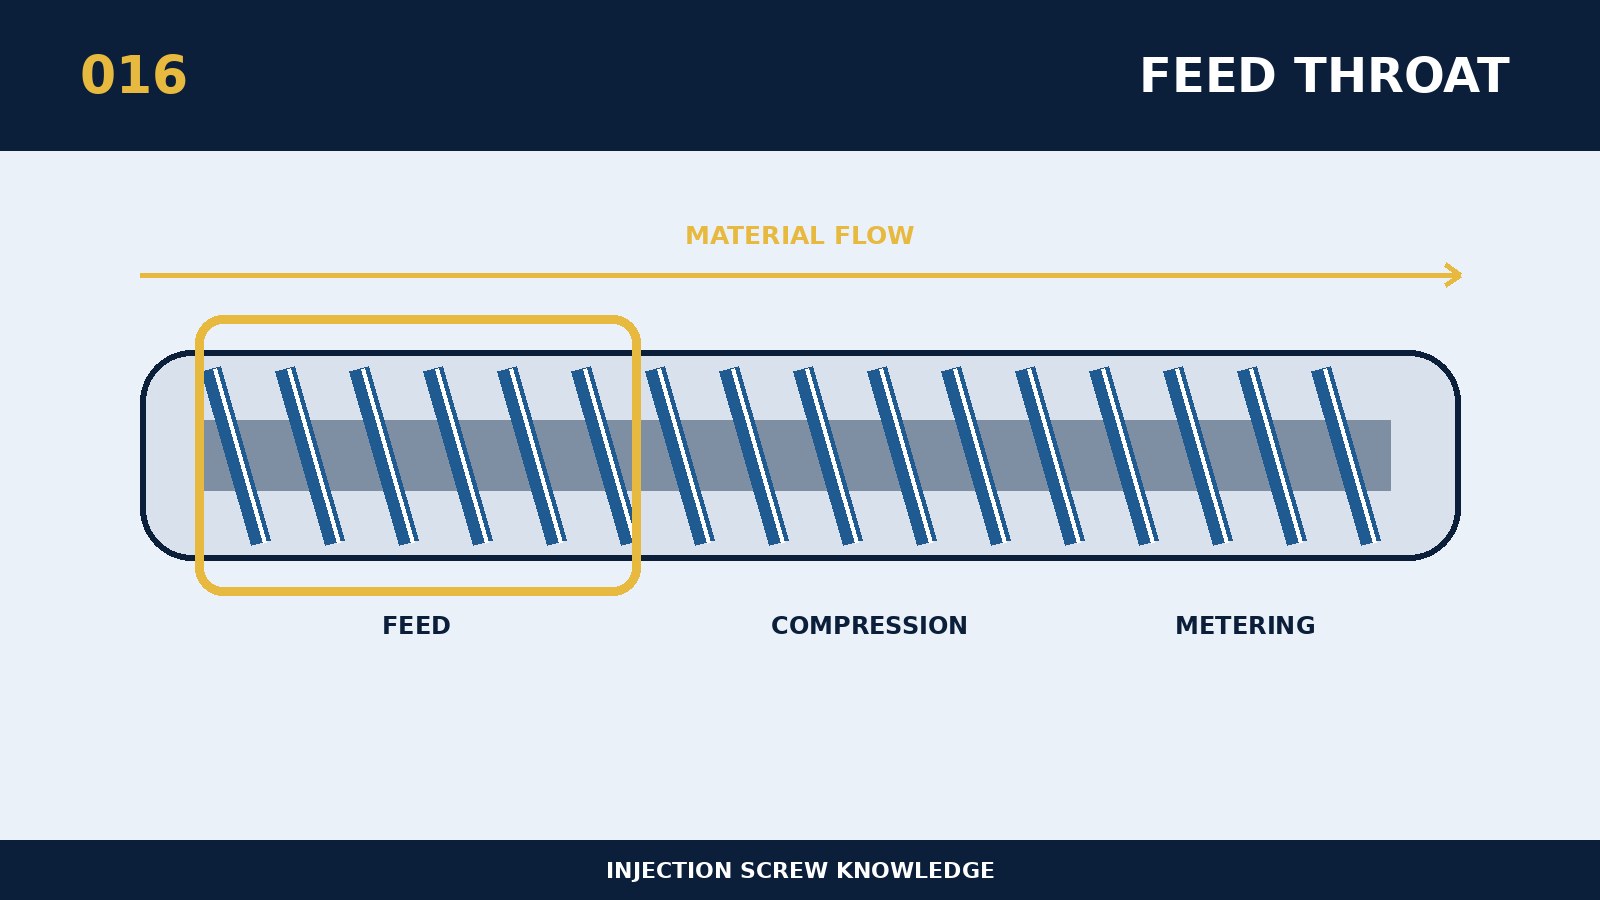
Kebulatan tekad bagaimana struktur di sekitar mulut feed obeng menghindari jembatan dan slippage harus dimulai dengan penempatan dimensi struktural, perilaku material dan beban produksi aktual dalam rantai logika yang sama. Pada intinya adalah kebutuhan daerah mulut pakan untuk memungkinkan partikel jatuh dengan lancar ke dalam siput s kumparan dan untuk menciptakan transportasi padat stabil melalui suhu dan kondisi gesekan. Ukuran mulut pakan, kedalaman concourse pertama, sudut plume, pendinginan bagian tambahan dan keadaan permukaan partikel berinteraksi. Parameter Struktural terkoneksi dan setiap modifikasi lokal dievaluasi dalam jalur lengkap transportasi, peleburan, pencampuran, metrologi dan pembersihan. Program seleksi harus menarik batas produksi, kenaikan suhu, berputar dan waktu tinggal sebelum menentukan apakah parameter mendorong pekerjaan ke area yang tidak terkendali. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika menyesuaikan diri di sekitar "bagaimana menghindari jembatan dan slip" di sekitar mulut obeng, pertama mengumpulkan ukuran model peralatan, sekrup asli dan drum material, daya penggerak, nomor pelat resin dan sistem pengisian, massa tunggal, siklus dan cacat yang ada. Prinsip seleksi spesifik untuk topik ini adalah bahwa aliran material dan volume lingkaran pertama harus secara khusus dinilai dalam bentuk retrospeksi, bahan lunak, formulasi bubuk atau pelumas. Evaluasi operasional evaluasi operasional tidak hanya harus melihat single-module, tetapi setidaknya melintasi tiga tahap pemanasan lengkap, produksi stabil-negara dan moratorium pada start ulang. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Pertahanan yang paling penting terhadap kegagalan subjek adalah bahwa overheating bahan membuat partikel dilembutkan dan dipadatkan awal, dan kondensor overcooled membawa air dan menyebabkan sutra perak. Gambar-gambar buruk yang terikat pada pola yang sama dengan kurva peralatan dan catatan bahan mentah, jika tidak hanya nama cacat tidak dapat dinilai telah disebabkan oleh sekrup. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pendekatan replikabel ini dapat digunakan untuk memverifikasi bagaimana struktur di sekitar mulut obeng menghindari jembatan dan slide: pengamatan kontinuitas rongga, suhu rongga, tanda rotor kosong sekrup dan perubahan pengukuran di bawah posisi material yang berbeda. Titik tinjau ulang produksi terus menerus harus dipicu oleh produksi atau tonnage bahan baku, yang akan lebih baik mencerminkan beban sejati sekrup daripada waktu kalender semata. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.