
Wie man eine Brücke vermeidet und um einen Schraubendreher-Zufuhrmaul rutscht
Release-Zeit:2026-09-20
Der Mündungsbereich muss die Partikel in eine Spirale fallen lassen und einen stabilen Feststofftransport durch Temperatur- und Reibungsbedingungen bilden. Die Arbeitsprinzipien, Auswahlbedingungen, gemeinsamen Risiken und Validierungsmethoden veranschaulichen, wie die Struktur um den Schraubenziehermaul Brückenbau und Schlupf vermeidet, der Nachrüstanlage hilft, die vollen Lebensdauerkosten des Schraubenziehers zu stabilisieren und zu reduzieren.
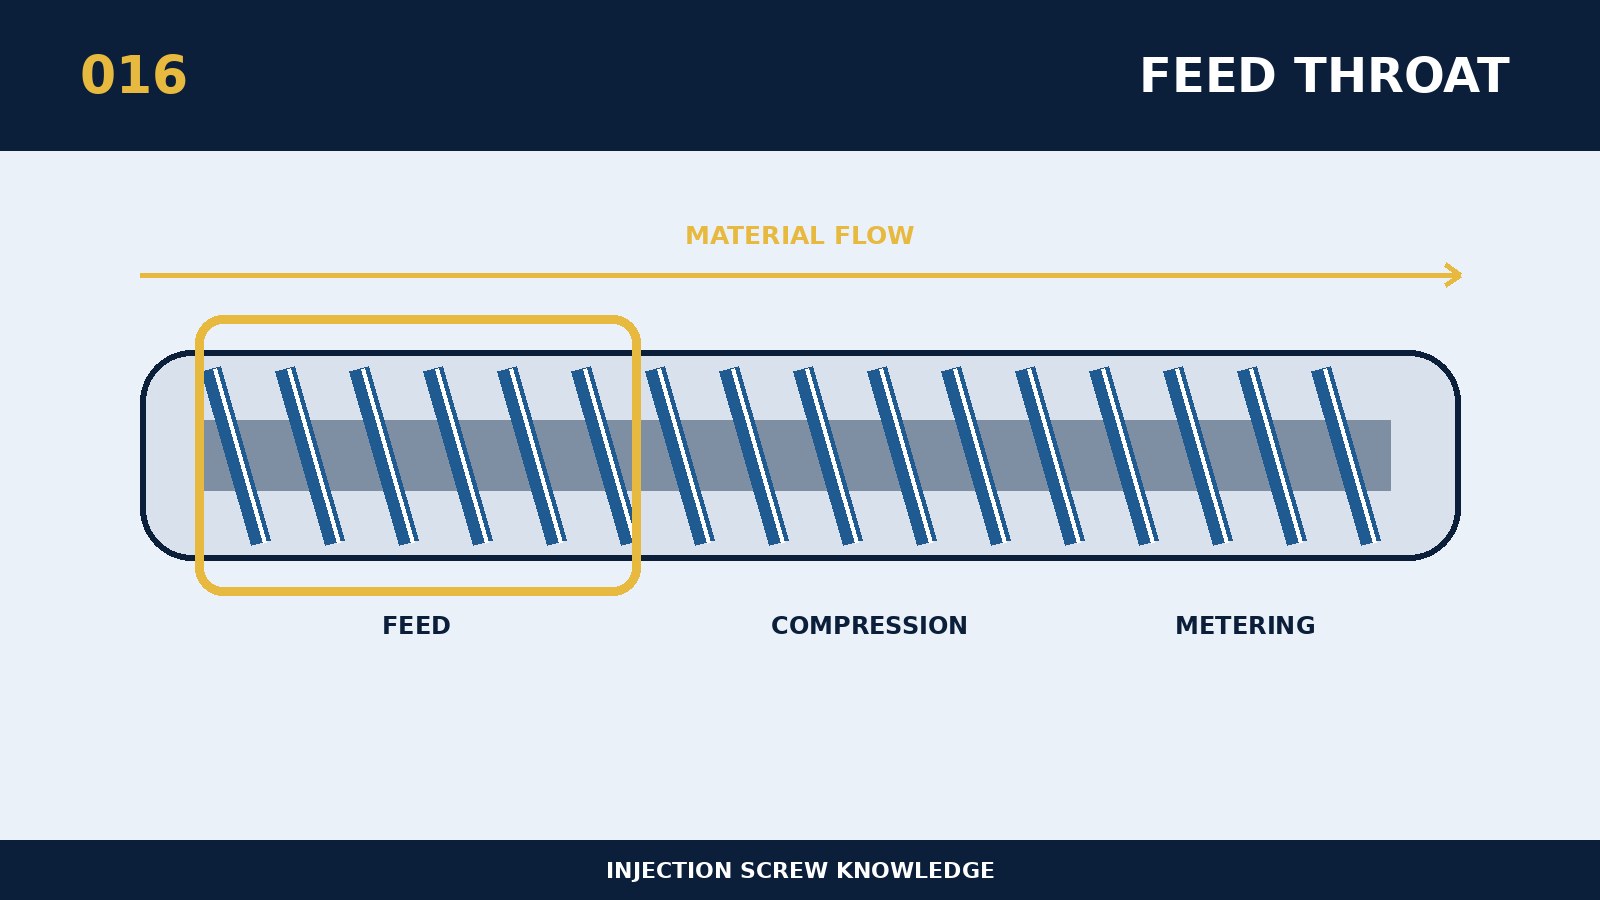
Die Bestimmung, wie die Struktur in der Nähe der Schraubendreherzuführmündung Brücken und Schlupf vermeidet, sollte mit der Platzierung von Strukturabmessungen, Materialverhalten und tatsächlichen Produktionsbelastungen in derselben logischen Kette beginnen. Im Mittelpunkt steht die Notwendigkeit von Mündungsbereichen, die es den Partikeln ermöglichen, glatt in die Spulenschnecken zu fallen und einen stabilen Feststofftransport durch Temperatur- und Reibungsbedingungen zu erzeugen. Die Größe der Zufuhrmündung, die Tiefe der ersten Konsulation, der Winkel der Feder, die Kühlung des zusätzlichen Abschnitts und der Zustand der Partikeloberfläche wirken zusammen. Strukturparameter werden miteinander verknüpft und alle lokalen Modifikationen werden auf dem gesamten Weg von Transport, Schmelzen, Mischen, Messtechnik und Reinigung bewertet. Das Auswahlprogramm sollte die Grenzen der Produktion, des Temperaturanstiegs, des Wirbels und der Aufenthaltszeit ziehen, bevor festgestellt wird, ob der Parameter die Arbeit in einen unkontrollierten Bereich treibt. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung um "wie man Brücken und Schlupf vermeidet" in der Nähe eines Schraubenziehers Mund, sammelt zuerst die Größe des Gerätemodells, die ursprüngliche Schraube und die Materialtrommel, die Antriebskraft, die Harzplattennummer und das Füllsystem, die einzelne Masse, den Zyklus und bestehende Defekte. Die spezifischen Auswahlprinzipien für dieses Thema sind, dass der Materialfluss und das Volumen des ersten Kreises in Form von Rückblick, weichem Material, Pulver oder Schmiermittelformulierung speziell bewertet werden sollten. Die betriebliche Bewertung sollte nicht nur einzelne Module betrachten, sondern mindestens drei Phasen der vollständigen Erwärmung, der stationären Produktion und eines Moratoriums für den Neustart durchlaufen. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Die wichtigste Verteidigung gegen das Versagen des Subjekts ist, dass die Überhitzung des Materials die Partikel früh erweicht und verklebt, und überkühlte Kondensatoren Wasser bringen und Silberseide verursachen. Schlechte Bilder sind an das gleiche Muster gebunden wie die Gerätekurve und die Rohmaterialaufzeichnungen, sonst kann nur der fehlerhafte Name nicht als durch eine Schraube verursacht beurteilt werden. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Dieser replizierbare Ansatz kann verwendet werden, um zu überprüfen, wie die Struktur um den Schraubendreher Mund vermeidet Brücke und Rutsche: Beobachtung der Kontinuität des Hohlraums, die Temperatur des Hohlraums, das Zeichen eines leeren Rotors der Schraube und die Messung ändert sich unter den verschiedenen Materialpositionen. Der Überprüfungspunkt der kontinuierlichen Produktion sollte durch die Produktion oder die Menge der Rohstoffe ausgelöst werden, die die tatsächliche Belastung der Schraube besser widerspiegeln als eine bloße Kalenderzeit. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.