
Comment éviter un pont et glisser autour d'un tournevis bouche d'alimentation
Temps de sortie:2026-09-20
La zone de bouche d'alimentation doit permettre aux particules de tomber dans une spirale et de former un transport solide stable à travers les conditions de température et de friction. Les principes de travail, les conditions de sélection, les risques communs et les méthodes de validation illustrent comment la structure autour de la bouche du tournevis évite la construction de ponts et le glissement, aide l'usine de rénovation à stabiliser et à réduire le coût de vie du tournevis.
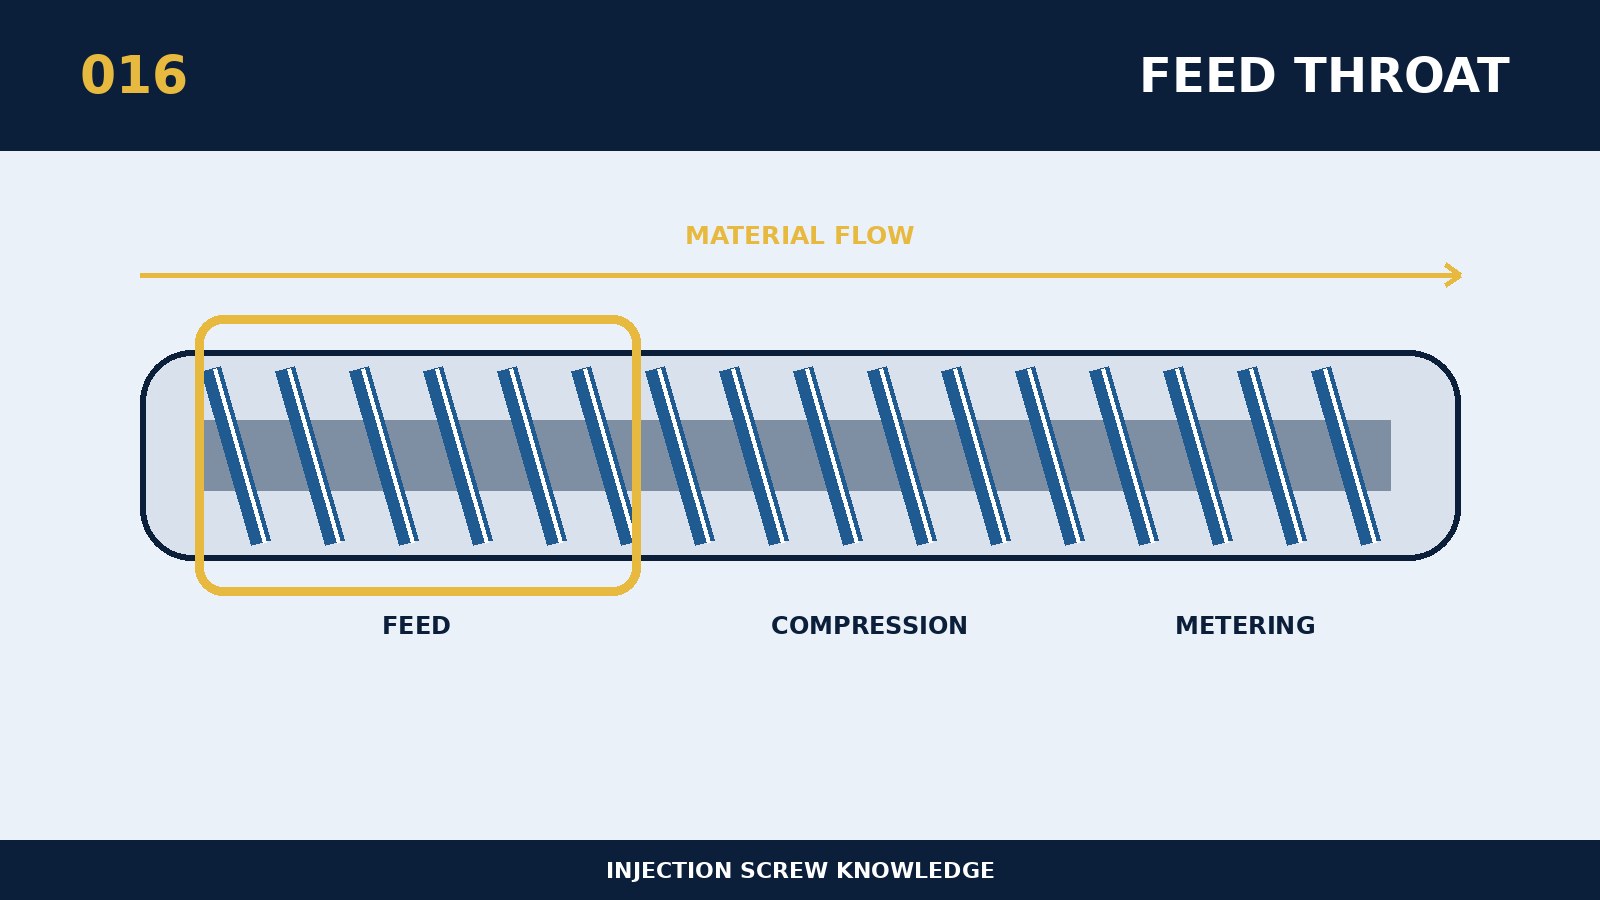
La détermination de la façon dont la structure à proximité de la bouche d'alimentation du tournevis évite le pont et le glissement devrait commencer par le placement des dimensions structurales, du comportement des matériaux et des charges de production réelles dans la même chaîne logique. Il est essentiel que les zones de bouche d ' alimentation permettent aux particules de tomber en douceur dans les escargots de la bobine et de créer un transport solide stable par température et frottement. La taille de la bouche d'alimentation, la profondeur du premier cours, l'angle du panache, le refroidissement de la section supplémentaire et l'état de la surface des particules interagissent. Les paramètres structuraux sont interconnectés et toute modification locale est évaluée sur la voie complète du transport, de la fusion, du mélange, de la métrologie et du nettoyage. Le programme de sélection devrait tracer les limites de la production, de l'élévation de la température, de la torsion et du temps de séjour avant de déterminer si le paramètre pousse le travail vers une zone non contrôlée. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lors de la personnalisation autour de « comment éviter les ponts et les glissements » à proximité d'une bouche de tournevis, collecte d'abord la taille du modèle d'équipement, la vis d'origine et le tambour de matériau, la puissance motrice, le numéro de plaque de résine et le système de remplissage, la masse unique, le cycle et les défauts existants. Les principes de sélection spécifiques à ce sujet sont que le débit du matériau et le volume du premier cercle doivent être spécifiquement évalués sous forme de rétrospection, de matériau mou, de poudre ou de formulation lubrifiante. L'évaluation opérationnelle devrait non seulement porter sur des modules uniques, mais au moins passer par trois étapes de réchauffement complet, de production à l'état d'équilibre et d'un moratoire sur le redémarrage. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
La défense la plus importante contre l'échec du sujet est que la surchauffe du matériau rend les particules adoucies et collées tôt, et les condenseurs surfroids apportent de l'eau et causent la soie argentée. Les mauvaises images sont liées au même motif que la courbe de l'équipement et les enregistrements de matières premières, sinon seul le nom défectueux ne peut être considéré comme ayant été causé par une vis. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
Cette approche reproductible peut être utilisée pour vérifier comment la structure autour de la bouche du tournevis évite le pont et le glissement : observation de la continuité de la cavité, de la température de la cavité, signe d'un rotor vide de la vis et changement de mesure sous les différentes positions du matériau. Le point de révision de la production continue devrait être déclenché par la production ou le tonnage de matières premières, ce qui refléterait mieux la charge réelle de la vis qu'un simple moment calendaire. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.