
Cómo evitar un puente y deslizarse alrededor de una boca de destornillador
tiempo de liberación:2026-09-20
El área de boca de alimentación debe permitir que las partículas caigan en espiral y formar un transporte sólido estable a través de condiciones de temperatura y fricción. Los principios de trabajo, las condiciones de selección, los riesgos comunes y los métodos de validación ilustran cómo la estructura alrededor de la boca del destornillador evita la construcción de puentes y el deslizamiento, ayuda a la planta de reacondicionamiento a estabilizar y reducir el costo de vida completo del destornillador.
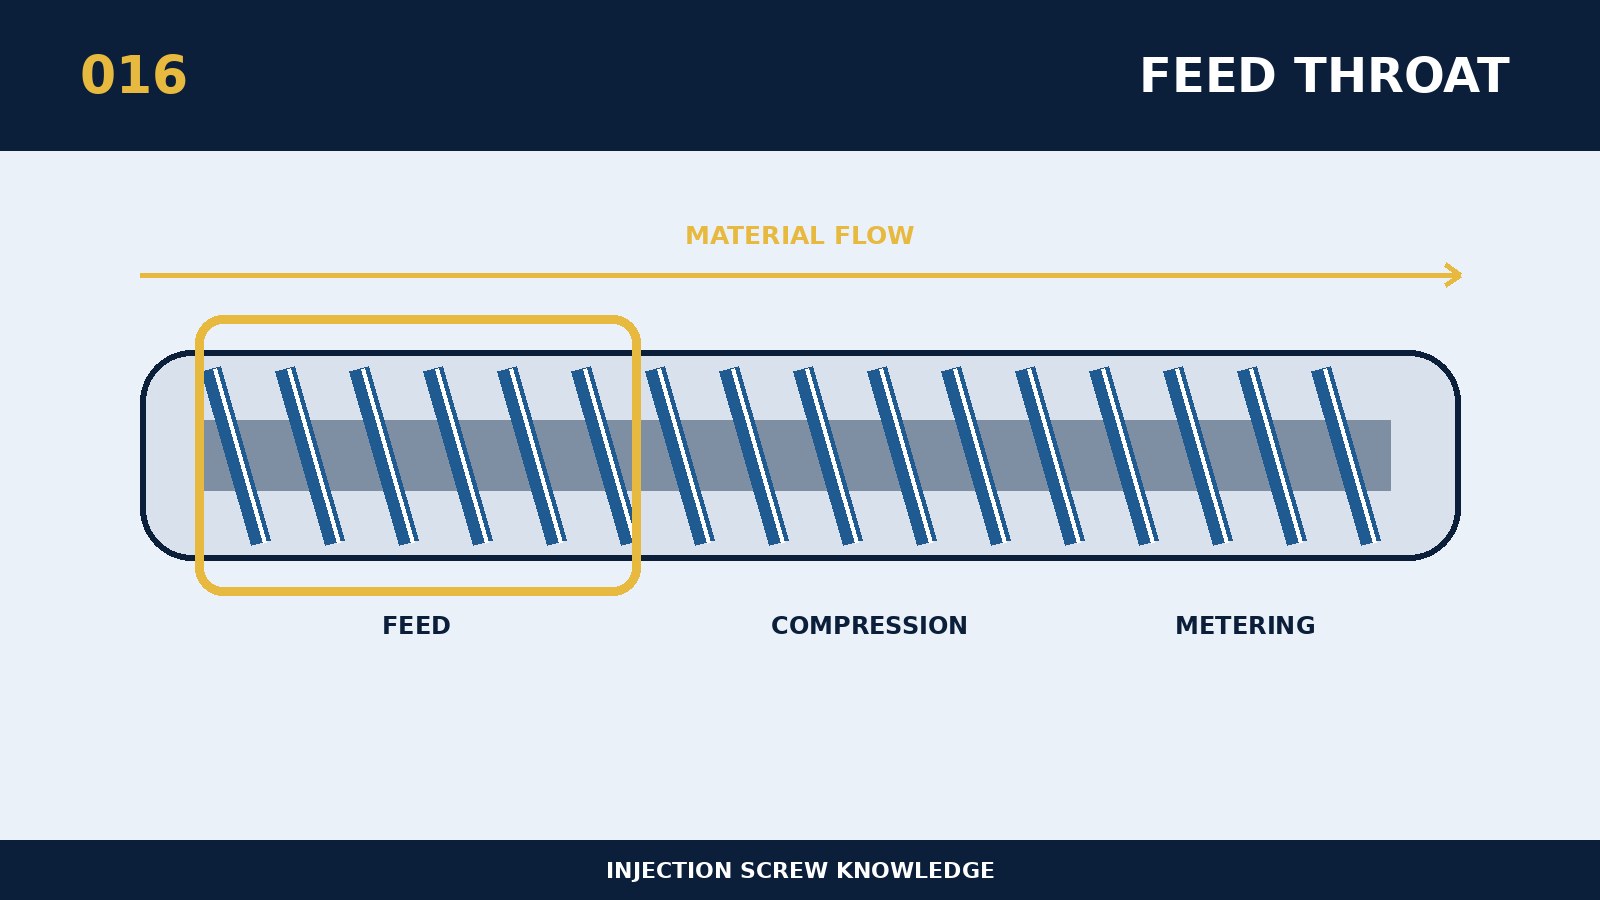
La determinación de cómo la estructura en las proximidades de la boca de alimentación de destornillador evita puente y deslizamiento debe comenzar con la colocación de dimensiones estructurales, comportamiento material y cargas de producción reales en la misma cadena lógica. En su núcleo es la necesidad de áreas de boca de alimentación para permitir que las partículas caigan suavemente en los caracoles de la bobina y crear un transporte sólido estable a través de condiciones de temperatura y fricción. El tamaño de la boca de alimentación, la profundidad del primer contacto, el ángulo de la columna, el enfriamiento de la sección adicional y el estado de la superficie de partículas interactúan. Los parámetros estructurales están interconectados y se evalúan las modificaciones locales en la ruta completa del transporte, fundición, mezcla, metrología y limpieza. El programa de selección debe dibujar el límite de producción, aumento de temperatura, twirl y tiempo de estancia antes de determinar si el parámetro empuja el trabajo a un área incontrolada. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de "cómo evitar puentes y deslizamientos" en los alrededores de una boca de destornillador, primero recoge el tamaño del modelo de equipo, el tornillo original y el tambor de material, la potencia de conducción, el número de placa de resina y el sistema de llenado, la masa única, el ciclo y los defectos existentes. Los principios específicos de selección para este tema son que el flujo del material y el volumen del primer círculo deben evaluarse específicamente en forma de retrospectiva, material blando, polvo o formulación de lubricantes. La evaluación operacional no sólo debe mirar a los monomódulos, sino al menos cruzar tres etapas de calentamiento completo, producción estable y una moratoria de reiniciación. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
La defensa más importante contra el fracaso del sujeto es que el sobrecalentamiento del material hace que las partículas se suavicen y pegan temprano, y los condensadores overcooled traen agua y causan seda de plata. Las malas imágenes están sujetas al mismo patrón que la curva del equipo y los registros de materias primas, de lo contrario sólo el nombre defectuoso no puede ser juzgado por un tornillo. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Este enfoque replicable se puede utilizar para verificar cómo la estructura alrededor de la boca del destornillador evita el puente y la diapositiva: observación de la continuidad de la cavidad, la temperatura de la cavidad, el signo de un rotor vacío del tornillo y los cambios de medición bajo las diferentes posiciones materiales. El punto de revisión de la producción continua debe ser desencadenado por la producción o tonelaje de materias primas, que mejor reflejaría la verdadera carga del tornillo que un mero tiempo calendario. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.