
Apa peduli ketika memilih rasio kompresi untuk plastik non-kristal
Masa keluaran:2026-09-20
Tidak ada titik leleh yang jelas untuk material non-kristal, penurunan softifikasi dan viskositas di zona suhu yang lebih luas, dan proses kompresi harus tetap halus. Prinsip kerja, kondisi seleksi, risiko umum dan metode validasi menjelaskan apa yang harus diperhitungkan ketika memilih rasio kompresi untuk plastik non-kristal, membantu menstabilkan pabrik plastik dan untuk mengurangi biaya hidup penuh dari drum sekrup.
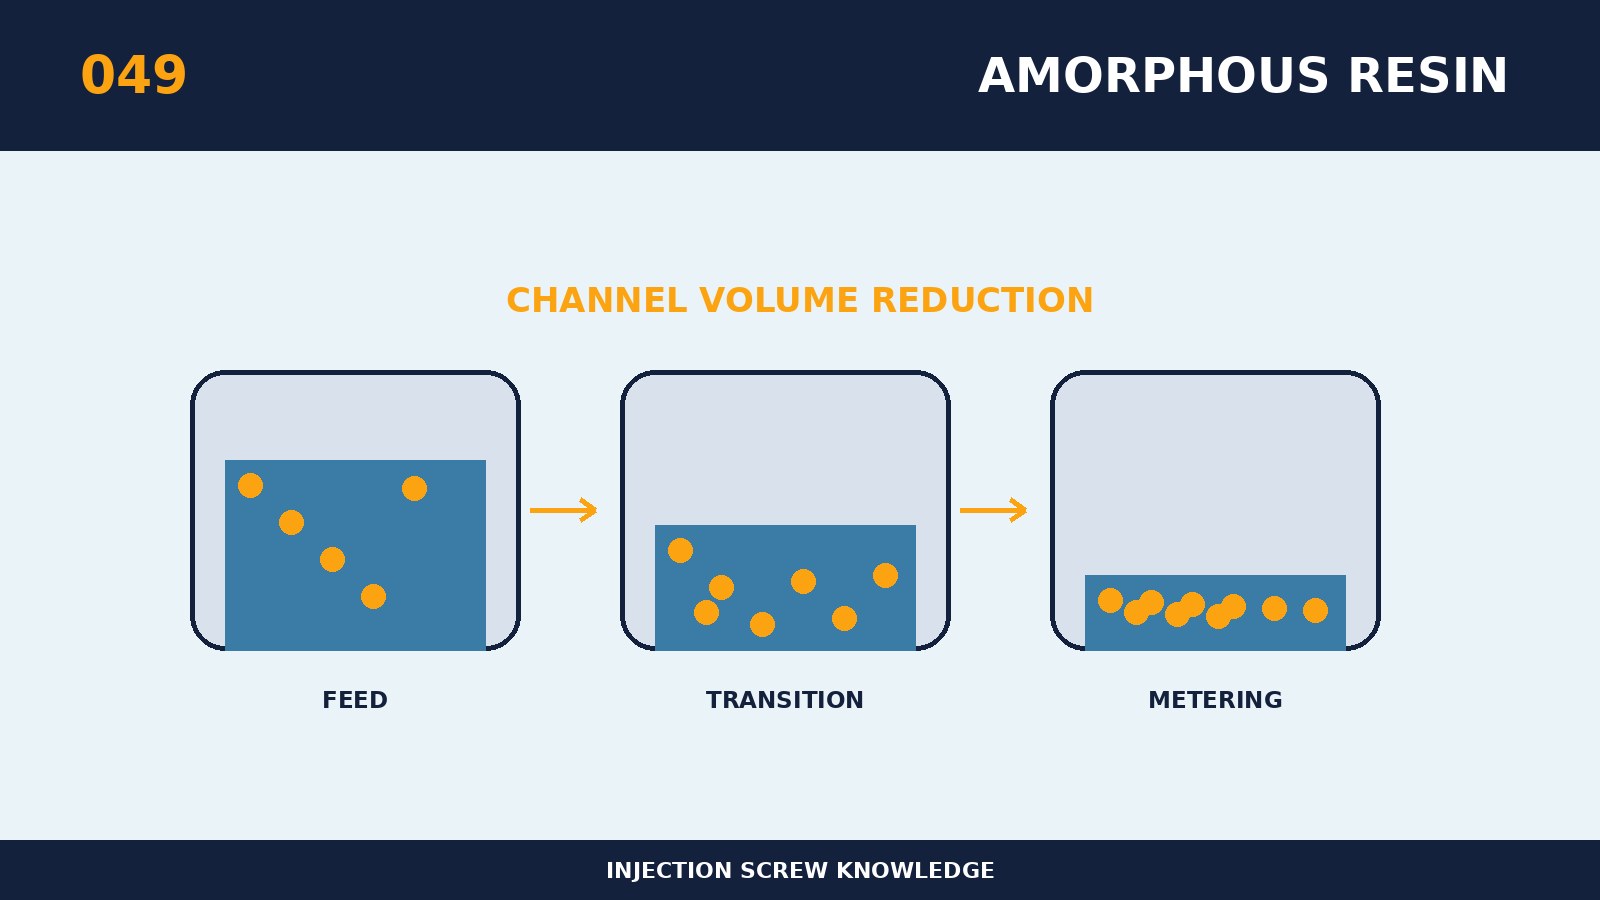
Apa yang harus menjadi fokus yang tepat untuk memilih rasio kompresi untuk plastik non-kristal seharusnya tidak hanya merujuk pada ukuran paket lama atau label peralatan, tetapi juga memahami perubahan nyata pada bahan-bahan dalam siput. Core adalah bahan non-kristalisasi tanpa titik leleh yang jelas, melunak dan viskositas terjadi di zona suhu yang lebih luas dan proses kompresi harus tetap halus. Kopresi berlebihan dapat menyebabkan preheating lapisan luar dan melembutkan inti yang tidak memadai, mempengaruhi pada bahan sensitif tertentu seperti PC, PMMA dan lainnya. Rasio kompresi mademia harus dipahami sehubungan dengan panjang segmen terkompresi, konduktor, kedalaman tangki, tekanan punggung dan aliran material, dan perbandingan individu mudah salah perhitungan. Pemecahan keputusan-keputusan Parameter codement dapat didasarkan pada dorongan kegagalan: short-shot, black spot, fluktuasi produk dan overloading terdaftar pertama, dan kemudian geometris diidentifikasi untuk memblokir rantai kegagalan. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika menyesuaikan sekitar \"apa yang harus diperhatikan ketika memilih rasio kompresi untuk plastik non-kristal\", pertama mengumpulkan ukuran model peralatan, sekrup asli dan drum material, daya penggerak, nomor resin dan sistem pengisian, jumlah simulator tunggal, siklus dan cacat yang ada. Prinsip seleksi spesifik untuk topik ini adalah pemilihan harus didasarkan pada suhu tergelas, viskositas proses, stabilitas termal, persyaratan transparansi dan ketebalan produk. Spesimen akan menyimpan bahan baku, kondisi baking dan pendinginan jamur, dan akan menentukan reaksi spiral dengan mengukur waktu, puncak twist dan suhu lelehan aktual. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Yang paling dibutuhkan untuk berjaga-jaga terhadap kegagalan subjek adalah bahwa syar tinggi menyebabkan perubahan kuning, sutra perak dan stres residual, sementara undercompression dapat mencampur dan mengukur fluktuasi. Peningkatan suhu atau tekanan belakang sebagian dari masalah struktural tetapi tidak dapat menjadi respon jangka panjang jika twist, degradasi atau siklus memburuk secara bersamaan. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pendekatan replible ini dapat digunakan untuk memvalidasi \"apa yang harus diperhatikan untuk rasio kompresi pemilihan plastik non-klinik\": untuk mendeteksi suhu lelehan aktual, diferensial cahaya atau warna, stres residual, memutar dan menghentikan waktu, dan membentuk jendela material-spesifik. Titik tinjau ulang produksi terus menerus harus dipicu oleh produksi atau tonnage bahan baku, yang akan lebih baik mencerminkan beban sejati sekrup daripada waktu kalender semata. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.