
Was Sie bei der Auswahl eines Kompressionsverhältnisses für nichtkristalline Kunststoffe beachten sollten
Release-Zeit:2026-09-20
Es gibt keine klaren Schmelzpunkte für nichtkristalline Materialien, Erweichung und Viskositätsabnahmen in der breiteren Temperaturzone, und der Kompressionsprozess sollte glatt bleiben. Die Arbeitsprinzipien, Auswahlbedingungen, gemeinsamen Risiken und Validierungsmethoden erklären, was bei der Auswahl eines Kompressionsverhältnisses für nichtkristalline Kunststoffe berücksichtigt werden sollte, was zur Stabilisierung der Kunststoffanlage und zur Senkung der gesamten Lebensdauer der Schraubentrommel beiträgt.
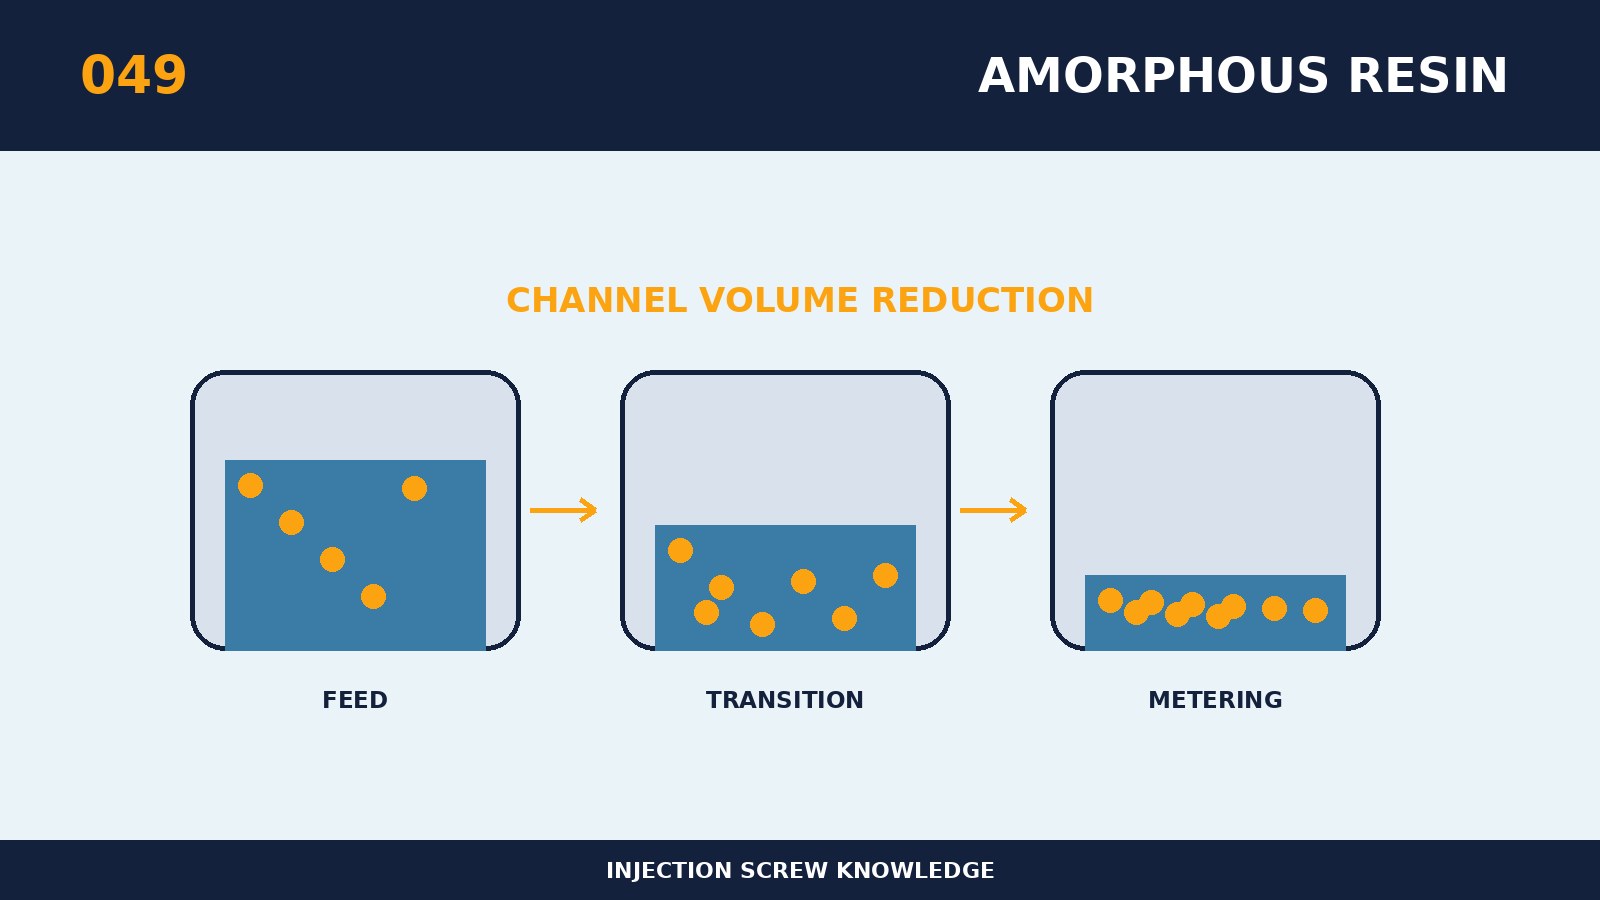
Was der richtige Fokus für die Wahl eines Kompressionsverhältnisses für nichtkristalline Kunststoffe sein sollte, sollte sich nicht nur auf die Größe der alten Verpackung oder auf das Geräteetikett beziehen, sondern auch die tatsächlichen Veränderungen der Materialien in den Schnecken verstehen. Der Kern ist ein nicht kristallisiertes Material ohne klaren Schmelzpunkt, Erweichung und Viskosität treten in der breiteren Temperaturzone auf und der Kompressionsprozess sollte glatt bleiben. Eine Überkompression kann zu einer Vorwärmung der Deckschicht und zu einer unzureichenden Erweichung des Kerns führen, was insbesondere empfindliche Materialien wie PC, PMMA und andere betrifft. Verdichtungsverhältnisse müssen in Verbindung mit der Länge des verdichteten Segments, dem Leiter, der Tiefe des Tanks, dem Staudruck und dem Materialfluss verstanden werden, und der individuelle Vergleich wird leicht falsch berechnet. Die Parameterentscheidung kann auf einem Fehler-Push basieren: Short-Shot, Black Spot, Produktschwankungen und Überlastung werden zuerst aufgelistet und dann die Geometrien identifiziert, um die Fehlerkette zu blockieren. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung an "was bei der Auswahl eines Kompressionsverhältnisses für nichtkristalline Kunststoffe zu beachten ist", werden zuerst die Größe des Gerätemodells, die ursprüngliche Schraube und die Materialtrommel, die Antriebskraft, die Harzzahl und das Füllsystem, die Summe des einzelnen Simulators, der Zyklus und vorhandene Defekte gesammelt. Die spezifischen Auswahlprinzipien für dieses Thema sind, dass die Auswahl auf glasierter Temperatur, Prozessviskosität, thermischer Stabilität, Transparenzanforderungen und Produktdicke basieren sollte. Die Probe muss die Charge der Rohstoffe, die Backbedingungen und die Formkühlung aufbewahren und die Spiralreaktion durch Messung der Zeit, des Spitzendralls und der tatsächlichen Schmelztemperatur bestimmen. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Am meisten benötigt, um sich vor dem Versagen des Subjekts zu schützen, ist, dass hohe Scheren gelbe Veränderungen, silberne Seide und Eigenspannung verursachen, während Unterkompression Schwankungen mischen und messen kann. Kurzfristige Erhöhungen der Temperatur oder des Gegendrucks decken einen Teil des strukturellen Problems ab, können jedoch keine langfristige Reaktion sein, wenn sich die Verdrehung, der Abbau oder der Zyklus gleichzeitig verschlechtern. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Dieser replizierbare Ansatz kann verwendet werden, um zu validieren, "was für das nicht-klinische plastische Selektionskompressionsverhältnis zu beachten ist": die tatsächliche Schmelztemperatur, Licht- oder Farbdifferenz, Eigenspannung, Verdrehung und Stoppzeit zu erkennen und materialspezifische Fenster zu bilden. Der Überprüfungspunkt der kontinuierlichen Produktion sollte durch die Produktion oder die Menge der Rohstoffe ausgelöst werden, die die tatsächliche Belastung der Schraube besser widerspiegeln als eine bloße Kalenderzeit. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.