
Qué preocuparse al elegir una relación de compresión para plástico no cristal
tiempo de liberación:2026-09-20
No hay puntos de fusión claros para los materiales no cristalizados, la suavidad y la viscosidad disminuyen en la zona de temperatura más amplia, y el proceso de compresión debe permanecer suave. Los principios de trabajo, las condiciones de selección, los riesgos comunes y los métodos de validación explican lo que debe tenerse en cuenta al elegir una relación de compresión para plásticos no cristalizados, ayudando a estabilizar la planta de plásticos y reducir el costo de vida completo del tambor de tornillo.
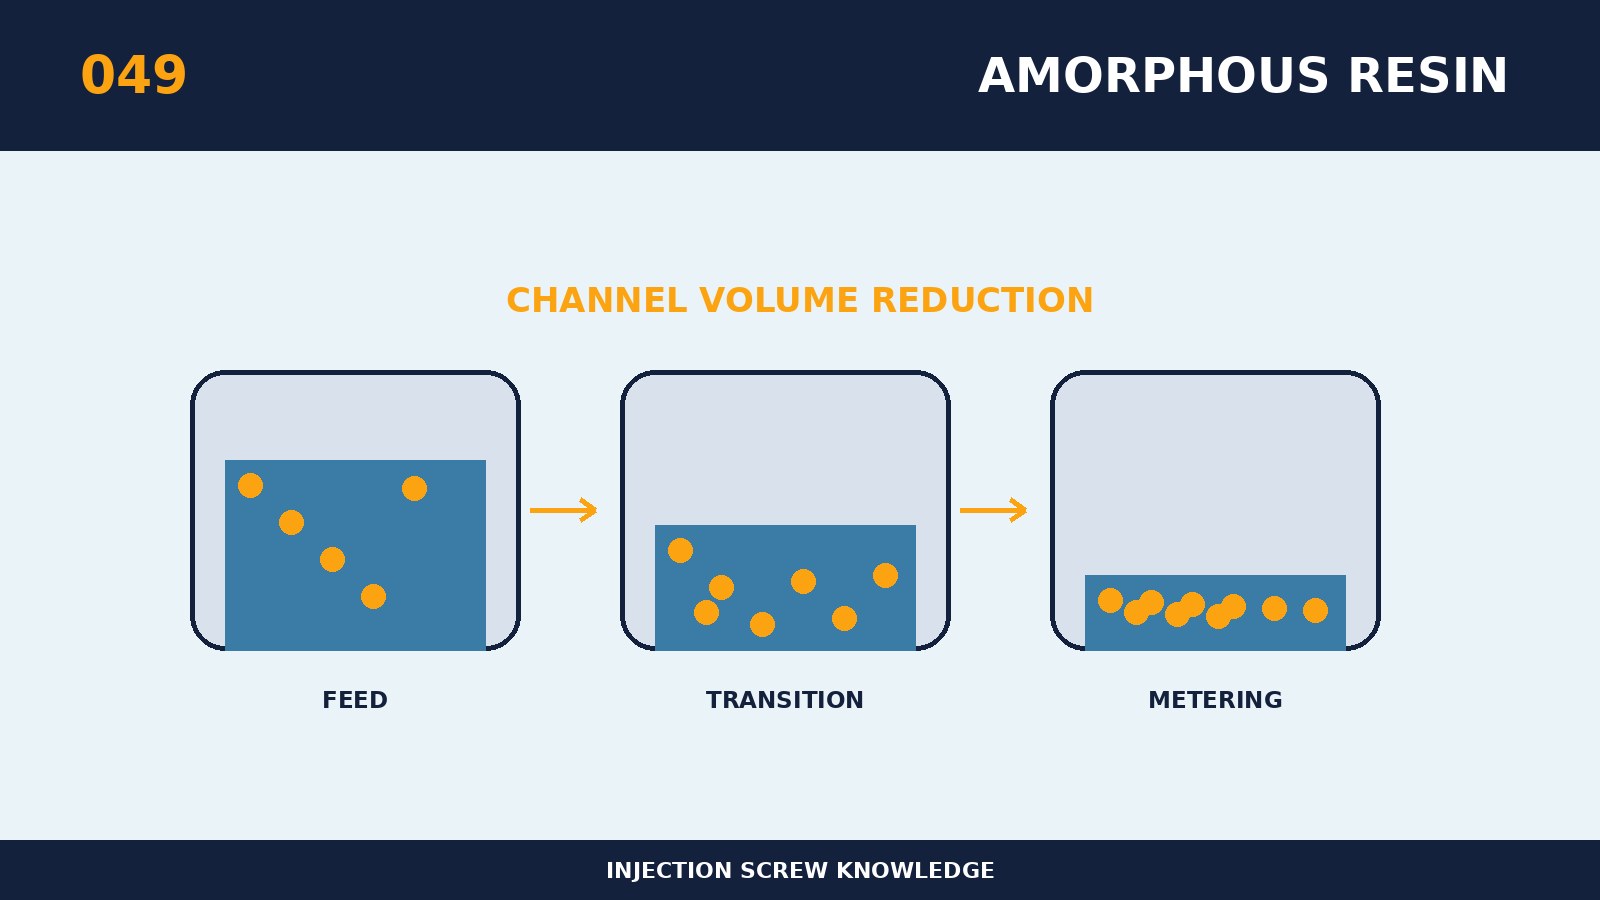
¿Cuál debe ser el enfoque adecuado para elegir una relación de compresión para plásticos no-cristal no sólo debe referirse al tamaño del paquete antiguo o a la etiqueta del equipo, sino también entender los cambios reales en los materiales en los caracoles. El núcleo es un material no cristalizado sin punto de fusión claro, suavizar y viscosidad ocurren en la zona de temperatura más amplia y el proceso de compresión debe permanecer suave. La sobrecompresión puede conducir al precalentamiento de la capa externa y a un ablandamiento insuficiente del núcleo, afectando en particular materiales sensibles como PC, PMMA y otros. Los ratios de compresión deben entenderse conjuntamente con la longitud del segmento comprimido, el conductor, la profundidad del tanque, la presión trasera y el flujo de material, y la comparación individual se calcula fácilmente. La toma de decisiones del parámetro se puede basar en un empuje de falla: corto, mancha negra, fluctuaciones del producto y sobrecarga se enumeran primero, y luego se identifican los geométricos para bloquear la cadena de falla. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de “qué preocuparse al elegir una relación de compresión para plásticos no cristalizados”, primero recoge el tamaño del modelo de equipo, el tornillo original y el tambor de material, la potencia de conducción, el número de resina y el sistema de llenado, la suma del simulador único, el ciclo y los defectos existentes. Los principios específicos de selección para este tema son que la selección debe basarse en temperatura cristalizada, viscosidad de procesos, estabilidad térmica, requisitos de transparencia y grosor de producto. El espécimen mantendrá el lote de materias primas, las condiciones de horneado y el enfriamiento del molde, y determinará la reacción espiral midiendo el tiempo, el giro máximo y la temperatura de fusión real. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
Lo más necesario para protegerse contra el fracaso del sujeto es que las tijeras altas causan cambio amarillo, seda de plata y estrés residual, mientras que la subcompresión puede mezclar y medir fluctuaciones. Los aumentos a corto plazo de la presión de temperatura o de espalda cubren parte del problema estructural pero no pueden ser una respuesta a largo plazo si el giro, la degradación o el ciclo se deteriora simultáneamente. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Este enfoque replicable se puede utilizar para validar “qué cuidar de la relación de compresión de selección de plástico no clínico”: para detectar la temperatura de fusión real, diferencial de luz o color, estrés residual, tiempo de torsión y parada, y para formar ventanas específicas para materiales. El punto de revisión de la producción continua debe ser desencadenado por la producción o tonelaje de materias primas, que mejor reflejaría la verdadera carga del tornillo que un mero tiempo calendario. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.