
電子薄いねじ:高速可塑化およびサイズの安定化
リリース時間:2025-08-07
電子シェル対彫刻器スキーム? 電子薄毛プラスチックねじは、プラスチック特性、レトロスペクターおよび製品品質目標の仕様と一致し、試験モデリングデータによる温度上昇、計量、混合および摩耗および破損性能を確認する必要があります。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
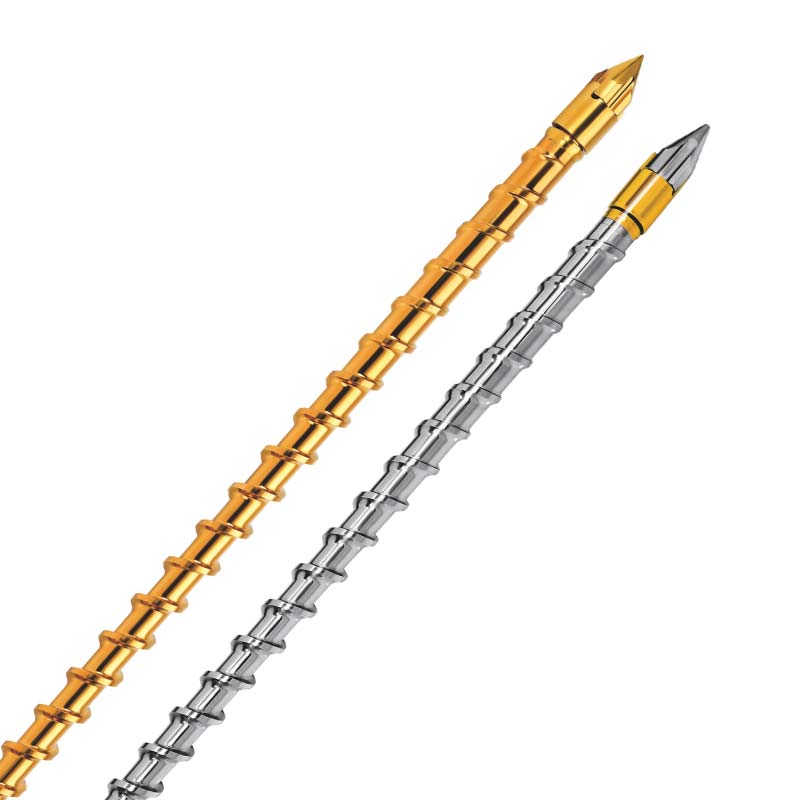
電子の薄くされたねじの中心の結論。
電子薄毛プラスチックねじは、プラスチック特性、レトロスペクターおよび製品品質目標の仕様と一致し、試験モデリングデータによる温度上昇、計量、混合および摩耗および破損性能を確認する必要があります。
電子の薄い貝の形成のための正確な解決:媒体カットの普遍的なおよび顧客用高速プラムねじ
電子皮の生産の分野では、移動式貝、電池の貝、小さい電気貝、等のようなプロダクトは非常に厳密なサイズの正確さおよび皮の質を要求します。 通常0.5〜2mmの壁厚さのみのこれらの製品は、0.05mmの公差と0.1mm/mの平坦度を要求し、表面に目に見える質感はありません。 現在、変形、不適切なサイズ、テクスチャなどによる廃棄物率は、従来の機器の製造に20セント以上高く、携帯電話のサイズの15パーセントの差が大きいため、アセンブリの効率と製品の品質に真剣に影響を及ぼします。 この紙は、特定のデータと組み合わせて、PA、PC、ABSなどの一般的な材料の加工特性を分析し、一般的なプラムネジとカスタマイズされた高速プラムの媒体切断方法について説明します。
コア質量の痛みのポイントと技術は、電子原発生産のニーズ
電子甲殻の3つの良質の痛みポイントは材料の流れの特徴および注入の安定性に密接に連結されます。 業界標準によると、スマートフォンシェルの長さは±0.03 mm 以内に保持され、バッテリーシェルの平坦度は ≤0.08 mm/m であり、テクスチャの存在感は 1 cent 以上 30 の表面光沢のある減少をもたらします。
これらの痛みのポイントの背後にあるメカニズムは異なります:PA材料は、高速度で結晶化され、溶融温度が不均一で冷却結果が5パーセント以上変形率の場合、内部のストレスに傾向があります。 PCの製錬は、より粘度が高く、高速注射の流れが5パーセント以上変動すると、それらは不均等に充填され、材料のラインを形成します。 ABS多相構造は、粘度が低下し、μm未満の切削速度が0〜8倍に及ぶことはありません。
一般的な配管ねじの切断の技術的な利点
PA、ABSなどの材料の加工ニーズにお応えするため、中型汎用プラムの構造最適化により、3つの主要なブレークスルーが実現しました。
安定電圧制御: プログレッシブ圧縮比(2.5〜3.0)を使用して、通常のネジと比較してスナイルの深さで15%の増加、> 3%内の測定セグメントの圧力を維持する。 試験は、ABS携帯電話シェルの処理における高速(150 mm/秒)の流暢な変動が、通常のネジの8%から2.5%、超過サイズの15%から3.2%に減少したことを示しています。
高い製錬の均質:媒体の区分は製錬のブロックを置きま、溶解のレベルを 92 パーセント (正常なねじの cent ごとの 75)、PA の貝の生産のデータを高めます: 不完全な詰物の発生率は 12 パーセントから 1.8 パーセントまで減り、不均等な溶けることによる変形率は 5 パーセントから 1.5 に cent まで減らされます。
物質的な適応: 50 CrMoAl材料を使用して、窒素化(表面硬質HV9000)は、5000の連続再生後に、弾性精度の長期安定性を確保するために、PA、PC、ABSなどのさまざまな材料と互換性があります。
高速構造レトロフィットスクリューアップグレードをカスタマイズ
高温、PCなどの粘度材料、高速構造レトロフィットネジなどの高速成形要求に対応するため、次の分野に最適化されています。
高速安定性: 短凝縮された区分の設計(ねじの全長の15%)の使用は大きいガイド付きねじ(ガイド/直径の比率1.8)と結合しましたり300のmm/sまでの注入率の±2%内の流れの変動を保ちました。 小さなPC電気ケーシングの処理において、テクスチャの発生率は、毎セント20〜2.1に減少し、表面は90 GU(通常のネジの場合は75 GU)に増加しました。
低圧制御:せん断速度(80-120s-1)および分子鎖の方向順序を減らすことによって、PCの貝の内部圧力価値は正常なねじの25 MPaから12 MPaに減らされ、変形率は1セントから0.8パーセントまで4パーセントから削減されました。
高効率放散熱: 冷却水路をネジの芯に入れ、温度の漂流によるサイズの変動を避け、連続生産の± 1 °Cと10 時間以内に溶融体の温度を維持します。
実用的なアプリケーションの効果の検証
電子コンポーネント企業ショーの生産データ:
ABS 携帯電話のシェルの成功率は ±0.02 mm の安定した公差と 0.06 mm/m の平坦度で、すべての埋め込むねじの媒体の切断の使用の後の 1 cent から 98.5 まで増加しました。
改造ネジにカスタマイズされた高速構造を使用することで、PCシェルの成功率は78パーセントから99.1パーセントに増加し、材料欠陥率は22セントから1.5セントまで、40パーセントごとに改善された生産効率が減少しました。
費用効果が大きい面では、両方の選択肢は、毎セント85から97パーセントまでの材料利用率を増加させ、年間約6億ドルの原材料を10万の年間生産速度で年間節約しました。そして、機器の動作と結合生産コストの18パーセント削減に25パーセント増加しました。
中カットのジェネリックとカスタマイズされた高速構造レトロスペクトネジ, 正確にグルコース安定性と溶融均質を制御することにより、, 電子薄いシェル製品の変形に根本的に対処しました, 不規則なサイズ, そして、布線. 軽量で高精度な3Cプロダクトの追求によって、そのような専門の解決は電子貝の生産のための中心の選択になり、「ゼロ欠陥」の製造業に企業を運転します。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Starfleetの機械装置Co.株式会社(Starfing)は材料および仕事の評価、ねじ構造の推薦、基礎および表面処理の選択、非spectrometricのカスタム化および電子薄い貝のまわりの試験の模倣問題の調整を提供します。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ