
Elektronische Dünnmantelschrauben: schnelle Plastifizierung und Größenstabilisierung
Release-Zeit:2025-08-07
Das Elektronen-Shell-to-Sculptor-Schema? Elektronische Dünnhüllen-Kunststoffschrauben müssen sowohl die Kunststoffeigenschaften, die Spezifikationen der Retrospektoren als auch die Produktqualitätsziele erfüllen und Temperaturanstieg, Messtechnik, Misch- und Verschleißleistung durch Versuchsmodellierungsdaten bestätigen. Dieses Papier kombiniert Informationen zu Star-Freund-Schraubenstationen, um Auswahl-, Prozess- und Validierungselemente zu organisieren.
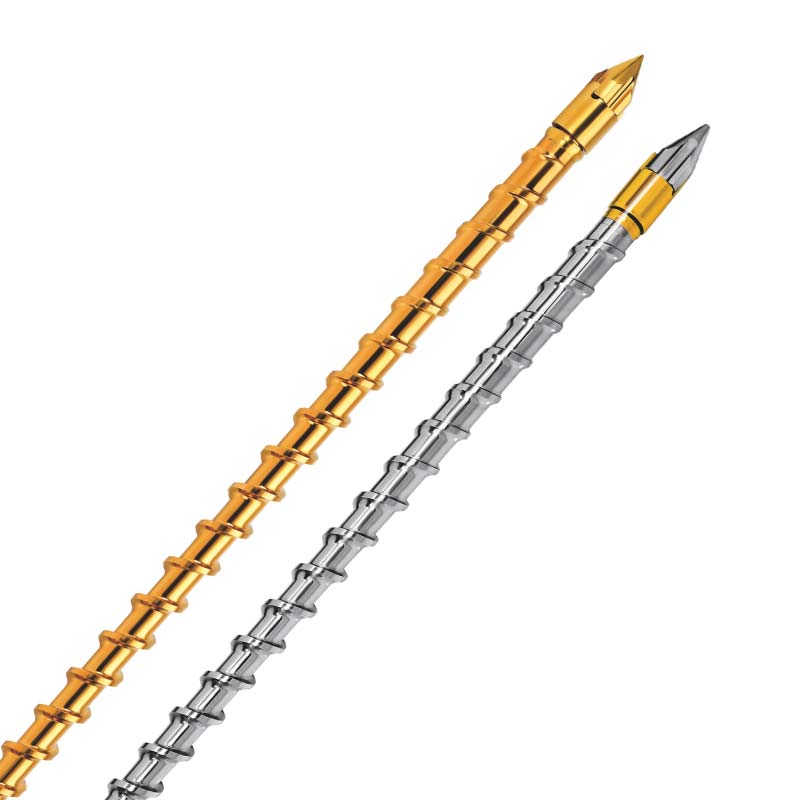
Der Kernabschluss der Elektronendünnhüllenschraube.
Elektronische Dünnhüllen-Kunststoffschrauben müssen sowohl die Kunststoffeigenschaften, die Spezifikationen der Retrospektoren als auch die Produktqualitätsziele erfüllen und Temperaturanstieg, Messtechnik, Misch- und Verschleißleistung durch Versuchsmodellierungsdaten bestätigen.
Präzise Lösungen für die Bildung elektronischer Dünnschalen: Mittelschnitt-Universal- und maßgeschneiderte High-Speed-Fahnenschrauben
Im Bereich der elektronischen Krustenproduktion erfordern Produkte wie mobile Schale, Batterieschale, kleine Elektroschale usw. eine äußerst strenge Größengenauigkeit und Hautqualität. Diese Produkte, die in der Regel nur 0,5-2 mm Wandstärke haben, erfordern einen öffentlichen Unterschied von 0,05 mm und eine Planheit von 0,1 mm/m, ohne sichtbare Textur auf der Oberfläche. Derzeit ist die Abfallrate aufgrund von Verformungen, unangemessenen Größen, Textur usw. bei der Herstellung herkömmlicher Geräte oft so hoch wie 20 Prozent, mit einem größeren Unterschied von 15 Prozent in der Größe von Mobiltelefonen, was die Montageeffizienz und Produktqualität erheblich beeinträchtigt. Dieses Papier wird die Verarbeitungseigenschaften von häufig verwendeten Materialien wie PA, PC, ABS in Verbindung mit spezifischen Daten analysieren und beschreiben, wie das mittlere Schneiden der generischen Federschraube und der maßgeschneiderten Hochgeschwindigkeitsfeder erfolgt.
Kernmassenschmerzpunkte und Technologieanforderungen für die elektronische Krustenproduktion
Die drei hochwertigen Schmerzpunkte in der elektronischen Kruste sind eng mit den Materialflusseigenschaften und der Injektionsstabilität verbunden. Laut Industriestandards soll die Länge der Smartphone-Hülle innerhalb von ±0,03 mm gehalten werden, die Ebenheit der Batteriehülle soll ≤0,08 mm/m betragen und das Vorhandensein einer Textur führt zu einer Abnahme des Oberflächenglanzes um mehr als 30 Prozent.
Die Mechanismen hinter diesen Schmerzpunkten variieren: PA-Materialien werden mit einer hohen Rate kristallisiert und sind anfällig für innere Spannungen, wenn die Schmelztemperatur ungleichmäßig ist und die Abkühlung zu einer Verformungsrate von mehr als 5 Prozent führt; PC-Schmelzen ist viszeraler, und wenn der Fluss von Hochgeschwindigkeits-Injektionen um mehr als 5 Prozent schwankt, werden sie ungleichmäßig gefüllt und bilden eine Materiallinie; ABS-Mehrphasenstrukturen sind empfindlich gegen Scherung und das instabile Abschneiden von gewöhnlichen Federschrauben führt zu einer ungleichmäßigen Verteilung der Molekülkette, was zu einer Größenabweichung von mehr als 0,08 mm führt, mit einer hohen Flussrate (± 8 Prozent) der gemeinsamen Feder und einem niedrigen Schmelzgrad (70 Prozent des Kompositindex), der die Präzisionsformanforderungen von elektronischen dünnen Krusten nicht erfüllt.
Technische Vorteile des Schneidens gattungsgemäßer Rohrschrauben
Um den Verarbeitungsanforderungen von Materialien wie PA, ABS und anderen gerecht zu werden, wurden durch die strukturelle Optimierung der mittleren generischen Feder drei wichtige Durchbrüche erzielt:
Stabilisierte Spannungsregelung: Verwendung eines progressiven Kompressionsverhältnisses (2,5 - 3,0) und einer Zunahme der Schneckentiefe um 15% im Vergleich zur normalen Schraube, um den Druck des Messsegments innerhalb von > 3% zu halten. Der Test zeigte, dass Hochgeschwindigkeits-Abflussschwankungen (150 mm/s) bei der Verarbeitung von ABS-Mobiltelefonschalen von 8 % auf 2,5 % der normalen Schraube und von 15 % auf 3,2 % der Übergröße reduziert wurden.
Hohe Schmelzhomogenität: Das mittlere Segment setzt einen Schmelzblock ein und erhöht den Schmelzgrad auf 92 Prozent (75 Prozent der normalen Schraube), Daten zur PA-Schalenproduktion: Die Inzidenz unvollständiger Füllungen wird von 12 Prozent auf 1,8 Prozent und die Verformungsrate aufgrund ungleichmäßiger Schmelzen von 5 Prozent auf 1,5 Prozent reduziert.
Materialanpassung: Verwendung von 38 CrMoAl-Materialien, Stickstoffisierung (Oberflächenhart HV9000), kompatibel mit einer Vielzahl von Materialien wie PA, PC, ABS und anderen Materialien, nach 5.000 aufeinanderfolgenden Recyclings mit einem Verlust von <0,01 mm, um eine langfristige Stabilität der elastischen Genauigkeit zu gewährleisten.
Anpassen von High-Speed-Struktur Retrofit Schraube Upgrades
Um die hohe Geschwindigkeit Formation Nachfrage nach Hochtemperatur, Viskosität Materialien wie PC, High-Speed-Struktur Nachrüstschrauben wurden in den folgenden Bereichen optimiert:
Hochgeschwindigkeitsstabilität: Die Verwendung von kurzkondensierten Segmentkonstruktionen (15 % der Gesamtlänge der Schraube) in Verbindung mit einer großgeführten Schraube (Führungs-Durchmesser-Verhältnis 1,8) hat Strömungsschwankungen innerhalb von ±2 % der Einspritzrate bis zu 300 mm / s gehalten. Bei der Verarbeitung von kleinen PC-Elektrogehäusen sank die Häufigkeit der Textur von 20 Prozent auf 2,1 Prozent und der Oberflächenstreifen auf 90 GU (75 GU für die normale Schraube).
Niederdruckkontrolle: Durch Reduzierung der Scherrate (80-120s-1) und der gerichteten Ordnung der Molekülkette wurde der interne Spannungswert der PC-Hülle von 25 MPa der normalen Schraube auf 12 MPa und die Verformungsrate von 4 Prozent auf 0,8 Prozent reduziert.
Hocheffiziente Ableitungswärme: Fügen Sie Kühlwasserstraßen zum Kern der Schraube hinzu, um die Temperatur des geschmolzenen Körpers innerhalb von ± 1 °C und 10 Stunden kontinuierlicher Produktion zu halten, PC Schmelztemperaturabweichungen von 0,8 °C, Vermeidung von Größenschwankungen aufgrund von Temperaturdrift.
Validierung der Wirkungen in der praktischen Anwendung
Die Produktionsdaten eines Unternehmens für elektronische Komponenten zeigen, dass:
Die ABS-Handy-Shell-Erfolgsrate stieg von 82 Prozent auf 98,5 Prozent nach dem Einsatz eines mittleren Schneidens der allumfassenden Schraube mit einem stabilen öffentlichen Differential von ±0,02 mm und einer Planheit von 0,06 mm / m.
Mit dem Einsatz maßgeschneiderter Hochgeschwindigkeitsstrukturen zur Nachrüstung von Schrauben konnte die Erfolgsquote der PC-Hülle von 78 Prozent auf 99,1 Prozent erhöht und die Materialfehlerquote von 22 Prozent auf 1,5 Prozent reduziert und die Produktionseffizienz um 40 Prozent verbessert werden.
In Bezug auf die Wirtschaftlichkeit haben beide Optionen die Materialauslastung von 85 Prozent auf 97 Prozent erhöht, was zu jährlichen Einsparungen von etwa 6 Millionen US-Dollar bei einer jährlichen Produktionsrate von 10 Millionen US-Dollar und einer Steigerung des Betriebs von Anlagen um 25 Prozent und einer Senkung der kombinierten Produktionskosten um 18 Prozent führt.
Mittelgeschnittene generische und maßgeschneiderte Hochgeschwindigkeits-Struktur-Retrospektivschrauben, die durch die präzise Steuerung der Glukosestabilität und der Schmelzhomogenität die Verformung der elektronischen Dünnhüllenprodukte, die Inselgröße und die Gewebelinie grundlegend angesprochen haben. Mit dem Streben des 3C-Produkts nach Leichtbau und Hochpräzision würde eine solche professionelle Lösung zur Kernoption für die elektronische Schalenproduktion werden und die Industrie in Richtung „Null-Fehler-Fertigung treiben.
Vor der Durchführung aufzuzeichnende Daten
- Werkstoffintegritätszahl, Füllgrad, Flammschutzsystem, Nachfüllgrad und Trockenzustand.
- Beachten Sie Kunststoffmarke, Modell, Schraubendurchmesser, Spannung, Gegendruck, Drehgeschwindigkeit und aktuelle Schraubenstruktur.
- Indikatoren für Produktgröße, Wandstärke, Aussehen oder Stärke sowie aktuelle nachteilige Erscheinungen und Häufigkeit des Auftretens.
- Kontinuierlicher Produktionszyklus, Betankungsfrequenz, Maschinenreinigungsverfahren, Verschleißaufzeichnung und geplante Nutzungsdauer.
Wie man die Anpassungsergebnisse validiert
Es wird empfohlen, die aktuelle Prozess-Baseline zu erstellen, gefolgt von einem Testmodell mit einer einzigen Variante. Jede Runde zeichnet die Messung der Zeit, der Schmelztemperatur, des Produktgewichts, des Bildungszyklus und der schlechten Rate auf und vermeidet, dass mehrere Parameter gleichzeitig geändert werden, um die Ursache zu bestimmen. Die Parameter im Text dienen der Veranschaulichung von Design Thinking und sollten keine Materiallieferantendaten und Sicherheitsprotokolle vor Ort ersetzen.
Welche Art von Unterstützung ist eine Star-Freund-Schraube?
Starfleet Mechanical Equipment Co. Ltd. (Starfing) bietet eine Rückstellung von Materialien und Arbeitsbewertung, Empfehlungen für die Schraubenstruktur, Basis- und Oberflächenbehandlungsoptionen, nicht-spektrometrische Anpassung und Testmodellierungsprobleme rund um elektronische Dünnschalenfahnen. Die Vorlage von Informationen über Rohstoffe, Ausrüstungen und Produkte könnte zu gezielteren Programmen führen.
Fragen Sie sofort nach kundenspezifischen Schrauben, oder zuerst prüfenAnmerkung KunststoffschraubenproduktmitHinweis KunststofflösungenIch weiß es nicht.