
光学アセンブリ改装ねじ:低い切口および良いplasticization
リリース時間:2025-08-07
光学改装か。 コアは、過熱や排ガスを切断するリスクを低減し、ネジの材料の研磨、測定安定性、洗浄を保証します。特定の構造は、PC、PMMA、PPSUなどの材料や製品の光学インジケータと組み合わせる必要があります。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
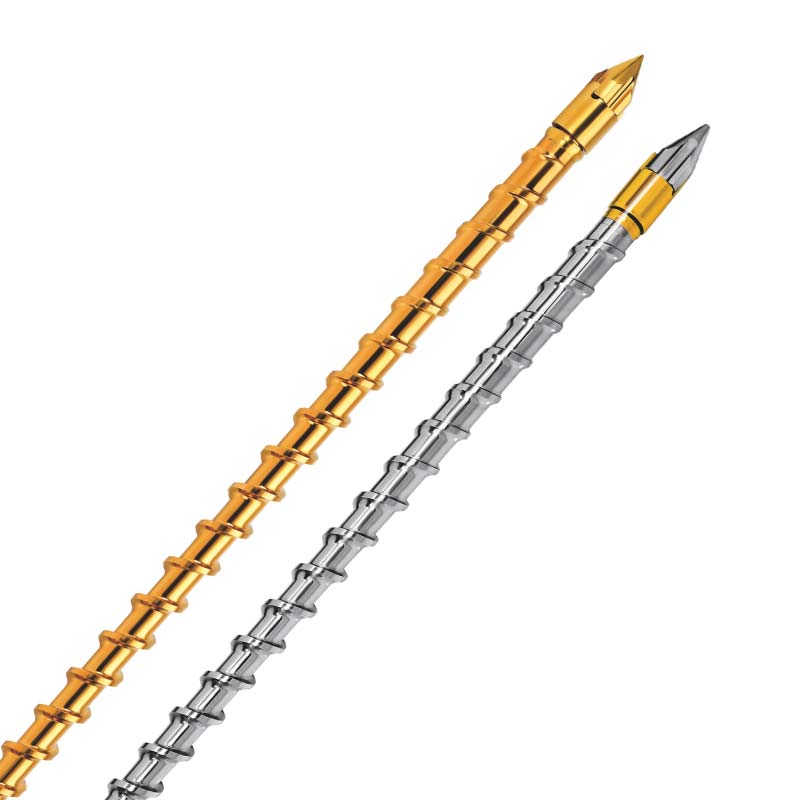
プラスチックねじへの光学部品の中心の結論。
コアは、過熱や排ガスを切断するリスクを低減し、ネジの材料の研磨、測定安定性、洗浄を保証します。特定の構造は、PC、PMMA、PPSUなどの材料や製品の光学インジケータと組み合わせる必要があります。
光学部品の形成のための正確さの保証:低いせん断の光学の3つの段階
特別なプラグの釘の解決
光学部品製造の分野では、レンズ、カルライトマスク、LEDレンズなどの製品が、穿孔、表面光景、サイズ安定性などの条件で非常に厳しい。 これらの製品は、90パーセント以上の光透過を必要とし、フローマーク、シルバープリント、バブルなどの可視欠陥に苦しむべきではありません。 光学変形は0.01mm/m以内に含まれている必要があります、そうでなければそれらは真剣に光学性能に影響を与えます。 たとえば、LEDのフローマークは、光の屈折、絶滅危惧運転安全の逸脱、LEDレンズの泡が15セント以上の光フラックスの損失を引き起こす可能性があります。 現在、光学部品は一般的な装置を使用して生産され、多くの場合、75パーセント未満の成功率で、フローマークや銀のプリントによる廃棄物は30パーセント以上です。 本稿では、特定のデータの文脈における光学材料のプロセス特性を分析し、加工精度を高めることにより、光学部品の性能を向上させる方法に焦点を当てます。プラスチックねじを専門にするレベル3の控えめな光学疼痛部位のターゲット処理は、光学部品の形成に精密を提供します。
コア質量の痛みのポイントと技術は、光学部品の生産を必要とします
光学部品の品質欠陥は、その光学特性に直接関連しています。 流体のマーク、銀の縞、泡、光学変形は光学性能に影響を与える「4つのキラー」として知られています。 業界標準では、ハイエンド光学レンズは、1セントあたり92の放射率、セントあたり1のミスト、正方形のセンチメートル円筒状円筒形の円筒径ごとの1つ以上の泡を必要とし、0.005 mm / mの光光度は、それ以外の場合、ビーム露出の角度偏差は±1.5°を超えます。
これらの質量疼痛スポットの作成は、材料特性、加工方法などと密接に関係しています。 50s-1以上のカットオフ率を持つ光学グレードのPCは、フローマークを作成する方向のチェーンで結果します。 PMMAは、±1°C以上の処理温度で変動し、銀の質感は簡単に局所過熱によって生成されます。 泡の多くは、材料の微量水分の蒸気またはせん断からの劣化ガスによって引き起こされます。 溶ける温度が5°Cの材料の分解の温度を超過すると、ガス生成量は鋭い3倍増加します。 高いせん断力(100-200s-1に頻繁に達する)および高い圧縮の比率(ほとんど3.0-3.5)による光学部品の精密処理の条件を満たすことができないは質の欠陥の頻度の中心原因です。
3rdレベルの低カット光学レトロフィットの技術的なパラメーターと性能の利点
光学部品を処理する問題に対して、プラスチックねじを専門にするレベル3の控えめな光学構造設計、物質的な選択、性能制御、等のブレークスルーのフル レンジは光学部品質の苦痛の問題への中心の解決として達成されました。
低いせん断の設計は材料の低下および流れの印を防ぎます
メッキネジのカットオフ率は、20-40s-1で厳密に制御され、プラムの1 / 3 / 5だけ。 カタツムリの深さを最適化することにより(通常のプラムよりも深く25-30)輸送中に溶融のせん断を大幅に削減します。 PC材料のテストは、分子チェーンの向きの80パーセントの減少と、一般的なメッキネジの28セントから2.1セントまでのフローマークの発生率の減少を示しています。 同時に、低い切断は効果的に材料の劣化を避けます。 光学等級のPCの分子保持率は1セントあたりの98以上であり、パーホレーション率は普通の合板によって処理されるプロダクトの3つから5パーセントより高いです。
低い圧縮の比率の構造、減らされた切断熱 Gather
プラムの配管の長さは、プラムの全長の15パーセントであり、プラムの30〜40パーセント未満です。 この設計は、せん断の蓄積を60パーセント削減し、溶体の温度は>0.5°Cで制御されます。 PMMAが処理されたとき、帝国データによると、銀製のストライプの発生率は、一般的なプラムネジと温度変動による材料劣化率の1セントあたり22から1.8に減少しました。
高い流動性は注入口でさえ保証しました
このプラムのコーティング、圧縮および測定の区分は3層の勾配と構成され、超厚さ(正常なプラムより20パーセント)で設計され、プラムの流動抵抗を40パーセント減らし、30パーセントごとのプラムの速度を増加させます。 LEDレンズの生産では、プラムの使用後の軟体洞の時間は、一般的なプラムと充填圧力の均一分布の50パーセント増加のための2.5〜1.8秒から低下します。 光学変形は 0.012 mm/m から 0.004 mm/m まで減らしました、上限の光学部品の正確さの条件を十分に満たします。
ミラーの磨くことおよび保証されるクリーニング
メッキネジは、超精密鏡面で研磨されたSUS316Lの医療用グレードのステンレス鋼を使用し、プラムのRa.0.01 mの粗面で粗いです。 このような非常に滑らかな表面は、材料残留物(0.01mgの1回生産残渣)を減らすだけでなく、溶融輸送中に摩擦から生じる不純物を避けます。 表面不純物による光学成分の廃棄物率は、メッキネジの使用後、毎セント8〜0.5に減少しました。
実用的なアプリケーションの効果の検証
光学カメラメーカーの比較で使用していたことを示しています。プラスチックねじを専門にするレベル3の控えめな光学製品の適格率は、72パーセントから98.5パーセントまで大幅に増加しました。 特に、フローマークの発生率は、毎セント28〜1.9に減少し、銀コーティングされた欠乏率は、毎セント22〜1.5に低下し、気泡の過標準速度は1セント15から1セント0.8に低下し、0.003-0.005 mm / mの間で安定する光学多様体は、平均的な透過率が4.2パーセントのポイントから95.3パーセントに増加しました。
費用効果が大きい点では、改善された適性率の結果として、パーセントあたり70パーセントから95パーセントまでの材料利用の増加は、年間1億の光学レンズの生産に基づいて、原材料の年間約6.8万ドルの節約になります。同時に、機器の生産の効率は40パーセント増加し、生産の結合コストは25セントで減少し、クリーンアップバックワークの時間を削減しました。
詳細はこちらプラスチックねじを専門にするレベル3の控えめな光学フローマーク、シルバープリント、バブル、光学部品の製造における光学変形の問題は、低せん断、低圧縮比、高モビリティ設計、鏡面研磨などの基本的なレベルで対処されています。 車の照明、セキュリティ監視および消費者の電子工学のような区域の光学部品のための高精度な条件の増加によって、平行ねじは上限の光学部品の生産のための標準的な構成になり、光学製造業をより高い正確さおよび性能に運転します。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Starmateの機械装置Co.株式会社(Starfeng)は材料および状態の評価、ねじ構造の推薦、基礎および表面処理の選択、非スペクトルのカスタム化および光学部品周辺のテスト モデリングの問題を提供します。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ