
Optische Montage Retrofit Schrauben: Low Cut und feine Plastifizierung
Release-Zeit:2025-08-07
Optische Retrofits? Der Kern besteht darin, die Risiken des Schneidens von Überhitzung und Demurrage zu reduzieren und gleichzeitig das Polieren, Messen der Stabilität und Reinigen der Materialien der Schrauben zu gewährleisten; Die spezifischen Strukturen müssen in Verbindung mit optischen Indikatoren von Materialien und Produkten wie PC, PMMA, PPSU usw. bestimmt werden. Dieses Papier kombiniert Informationen zu Star-Freund-Schraubenstationen, um Auswahl-, Prozess- und Validierungselemente zu organisieren.
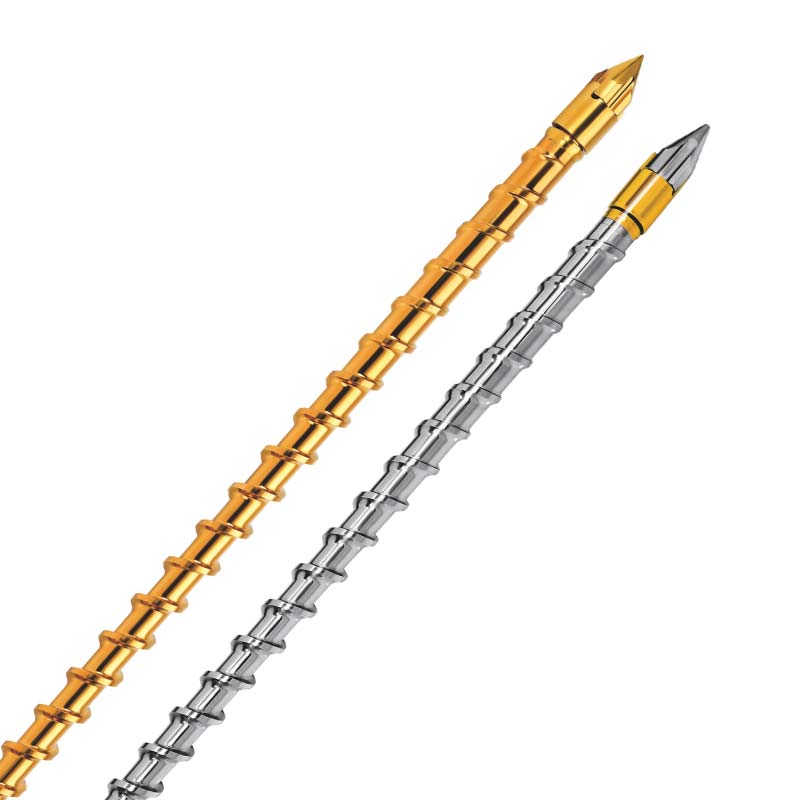
Der Kernabschluss von optischen Komponenten zur Kunststoffschraube.
Der Kern besteht darin, die Risiken des Schneidens von Überhitzung und Demurrage zu reduzieren und gleichzeitig das Polieren, Messen der Stabilität und Reinigen der Materialien der Schrauben zu gewährleisten; Die spezifischen Strukturen müssen in Verbindung mit optischen Indikatoren von Materialien und Produkten wie PC, PMMA, PPSU usw. bestimmt werden.
Genauigkeitssicherung für die Bildung von optischen Bauteilen: drei Stufen einer schwach scherenden Optik
Spezielle Plug Snail Lösungen
Im Bereich der optischen Bauteilherstellung sind Produkte wie Linsen, Autolichtmasken, LED-Linsen etc. extrem streng hinsichtlich Perforation, Oberflächenphotoreinheit, Größenstabilität etc. Diese Produkte benötigen über 90 Prozent Lichtdurchlässigkeit und dürfen nicht unter sichtbaren Defekten wie Fließmarken, Silberdrucken, Blasen etc. leiden. Optische Verformungen müssen innerhalb von 0,01 mm/m enthalten sein, da sie sonst die optische Leistung erheblich beeinträchtigen. Zum Beispiel können die Flussmarken auf den LEDs zu Abweichungen der Lichtbrechungen führen, die die Fahrsicherheit gefährden, und die Blasen in der LED-Linse können zu Lichtstromverlusten von mehr als 15 Prozent führen. Derzeit werden optische Komponenten mit allgemeinen Geräten hergestellt, oft mit einer Erfolgsquote von weniger als 75 Prozent, während der Abfall durch Flussmarken und Silberdrucke bis zu 30 Prozent beträgt. Dieses Papier wird die Prozesseigenschaften von optischen Materialien im Kontext spezifischer Daten analysieren und sich darauf konzentrieren, wie die Leistung von optischen Komponenten durch Erhöhung ihrer Verarbeitungsgenauigkeit verbessert werden kann.Level 3 Low-Cut-Optik, spezialisiert auf KunststoffschraubenDie gezielte Behandlung von Schmerzstellen bietet Präzision für die Bildung von optischen Teilen.
Kernmassenschmerzpunkte und Technologieanforderungen für die Herstellung optischer Komponenten
Qualitätsmängel in optischen Bauteilen stehen in direktem Zusammenhang mit ihren optischen Eigenschaften. Flüssigkeitsmarkierungen, Silberstreifen, Blasen und optische Verformungen werden als „vier Killer bezeichnet, die die optische Leistung beeinflussen. In Bezug auf Industriestandards erfordern optische High-End-Linsen eine Strahlungsrate von 92 Prozent, Nebel von 1 Prozent, mit nicht mehr als einer Blase pro Quadratzentimeter zylindrischen Zylinderdurchmesser von 0,05 mm und Carlight-Optik von 0,005 mm / m, andernfalls wird die Winkelabweichung der Bestrahlung ± 1,5 ° überschreiten.
Die Schaffung dieser Massenschmerzstellen hängt eng mit den Materialeigenschaften, Verarbeitungsmethoden usw. zusammen: Ein optischer PC mit einer Cut-off-Rate von mehr als 50s-1 führt zu einer gerichteten Kette, die Fließmarken erzeugt; PMMA schwankt bei einer Verarbeitungstemperatur von mehr als ± 1 °C, die Silbertextur kann leicht durch lokale Überhitzung hergestellt werden; ein Großteil der Blase wird durch Abbaugase aus dem Dampf oder Scheren von Spurenfeuchtigkeit im Material verursacht; Wenn die Schmelztemperatur die Materialabbautemperatur von 5 °C übersteigt, erhöht sich die erzeugte Gasmenge um ein scharfes Dreifaches. Die Unfähigkeit, die Präzisionsverarbeitungsanforderungen von optischen Teilen aufgrund der hohen Scherleistung (die oft 100-200s-1) und des hohen Kompressionsverhältnisses (meist 3,0-3,5) zu erfüllen, ist die zentrale Ursache für die Häufigkeit von Qualitätsfehlern.
Technische Parameter und Leistungsvorteile des 3rd Level Low-Cut Optic Retrofit
Als Antwort auf das Problem der Verarbeitung von optischen Teilen,Level 3 Low-Cut-Optik, spezialisiert auf KunststoffschraubenDie gesamte Palette von Durchbrüchen in der Konstruktion, Materialauswahl, Leistungskontrolle usw. wurde als Kernlösung für das Problem der Qualitätsschmerzen bei optischen Komponenten erreicht.
Niedriges Scherendesign verhindert Materialabbau und Fließmarken
Die Abschaltrate der Plattierschraube wird streng bei 20-40s-1 und nur 1/3-1/5 der Feder kontrolliert. Durch die Optimierung der Schneckentiefe (25-30 Prozent tiefer als die normale Wolke) wird die Scherung der Schmelze während des Transports deutlich reduziert. Tests von PC-Material zeigen eine Verringerung der molekularen Kettenorientierung um 80 Prozent und eine Verringerung der Häufigkeit von Fließmarken von 28 Prozent auf 2,1 Prozent der allgemeinen Plattierschraube. Gleichzeitig vermeidet ein niedriges Schneiden effektiv Materialdegradation. Die PC-Retentionsrate in optischer Qualität ist mehr als 98 Prozent und die Perforationsrate ist zwischen 3 und 5 Prozent höher als die von Produkten, die mit gewöhnlichem Sperrholz verarbeitet werden.
Geringes Kompressionsverhältnis Struktur, reduzierte Schnittwärme Sammeln
Die Rohrleitungslänge der Feder beträgt 15 Prozent der Gesamtlänge der Feder und beträgt viel weniger als 30-40 Prozent der Feder. Dieses Design reduziert die Ansammlung von Scheren um 60 Prozent und die Temperatur des geschmolzenen Körpers wird auf > 0,5 °C geregelt. Nach empirischen Daten wurde bei der Verarbeitung von PMMA die Häufigkeit von Silberstreifen von 22 Prozent auf 1,8 Prozent der allgemeinen Federschnecke und die Materialabbaurate aufgrund von Temperaturschwankungen von 5 Prozent auf 0,3 Prozent reduziert.
Hohe Liquidität garantiert sogar Füllstoff
Die Beschichtungs-, Kompressions- und Messsegmente dieser Wolke sind mit einem dreistufigen Gradienten strukturiert und bei Superkrankheit (20 Prozent größer als die normale Wolke) ausgelegt, wodurch der Strömungswiderstand der Schmelze in der Wolke um 40 Prozent reduziert und die Federgeschwindigkeit um 30 Prozent erhöht wird. Bei der Herstellung von LED-Linsen wird die Zeit der geschmolzenen Kavität nach der Verwendung der Feder von 2,5 auf 1,8 Sekunden für die allgemeine Feder reduziert und die gleichmäßige Verteilung des gefüllten Drucks um 50 Prozent erhöht. Die optische Verformung wurde von 0,012 mm/m auf 0,004 mm/m reduziert und erfüllte damit die Genauigkeitsanforderungen von hochwertigen optischen Komponenten.
Spiegelpolieren und Reinigen garantiert
Die Plattierschrauben verwenden SUS316L medizinischen Edelstahl, der durch Superpräzisionsspiegel poliert wird, mit einer rauen Oberfläche von Ra.0,01 m, die deutlich unter Ra0,8 m der Feder liegt. Solche extrem glatten Oberflächen reduzieren nicht nur Materialrückstände (einmaliger Produktionsrückstand von 0,01 mg), sondern vermeiden auch Verunreinigungen durch Reibung beim Transport der Schmelze. Die Abfallrate von optischen Komponenten aufgrund von Oberflächenverunreinigungen wurde nach dem Einsatz der Plattierschraube von 8 Prozent auf 0,5 Prozent reduziert.
Validierung der Wirkungen in der praktischen Anwendung
Ein Vergleich eines optischen Kameraherstellers zeigt, dass es verwendet wurde.Level 3 Low-Cut-Optik, spezialisiert auf KunststoffschraubenDie Produktförderquote stieg deutlich von 72 Prozent auf 98,5 Prozent. Insbesondere sank die Häufigkeit von Fließmarken von 28 Prozent auf 1,9 Prozent, die silberbeschichtete Mangelrate von 22 Prozent auf 1,5 Prozent, die Blasenüberstandardrate von 15 Prozent auf 0,8 Prozent und die optische Variante stabilisierte sich zwischen 0,003 - 0,005 mm/m mit einer durchschnittlichen Permeabilitätssteigerung von 4,2 Prozentpunkten auf 95,3 Prozent.
In Bezug auf die Wirtschaftlichkeit würde die Erhöhung der Materialauslastung von 70 Prozent auf 95 Prozent aufgrund der verbesserten Förderfähigkeitsquote zu Einsparungen von etwa 6,8 Millionen US-Dollar pro Jahr bei Rohstoffen führen, basierend auf der Produktion von 1 Million optischen Linsen pro Jahr; Gleichzeitig war die Effizienz der Geräteproduktion um 40 Prozent gestiegen und die kombinierten Produktionskosten waren um 25 Prozent aufgrund der reduzierten Aufräumzeit zurückgegangen.
Hier.Level 3 Low-Cut-Optik, spezialisiert auf KunststoffschraubenDie Probleme von Fließmarken, Silberdrucken, Blasen, optischen Verformungen bei der Herstellung von optischen Bauteilen wurden auf einer grundlegenden Ebene durch Prozesse wie niedrige Scherung, niedrige Kompressionsverhältnisse, hohes Mobilitätsdesign und Spiegelpolieren angegangen. Mit zunehmenden Präzisionsanforderungen für optische Komponenten in Bereichen wie Autobeleuchtung, Sicherheitsüberwachung und Unterhaltungselektronik werden die lähmenden Schrauben zu Standardkonfigurationen für die Produktion von hochwertigen optischen Komponenten und werden die optische Fertigungsindustrie zu einer höheren Genauigkeit und Leistung führen.
Vor der Durchführung aufzuzeichnende Daten
- Werkstoffintegritätszahl, Füllgrad, Flammschutzsystem, Nachfüllgrad und Trockenzustand.
- Beachten Sie Kunststoffmarke, Modell, Schraubendurchmesser, Spannung, Gegendruck, Drehgeschwindigkeit und aktuelle Schraubenstruktur.
- Indikatoren für Produktgröße, Wandstärke, Aussehen oder Stärke sowie aktuelle nachteilige Erscheinungen und Häufigkeit des Auftretens.
- Kontinuierlicher Produktionszyklus, Betankungsfrequenz, Maschinenreinigungsverfahren, Verschleißaufzeichnung und geplante Nutzungsdauer.
Wie man die Anpassungsergebnisse validiert
Es wird empfohlen, die aktuelle Prozess-Baseline zu erstellen, gefolgt von einem Testmodell mit einer einzigen Variante. Jede Runde zeichnet die Messung der Zeit, der Schmelztemperatur, des Produktgewichts, des Bildungszyklus und der schlechten Rate auf und vermeidet, dass mehrere Parameter gleichzeitig geändert werden, um die Ursache zu bestimmen. Die Parameter im Text dienen der Veranschaulichung von Design Thinking und sollten keine Materiallieferantendaten und Sicherheitsprotokolle vor Ort ersetzen.
Welche Art von Unterstützung ist eine Star-Freund-Schraube?
Die Starmate Mechanical Equipment Co. Ltd. (Starfeng) bietet Material- und Situationsbewertungen, Empfehlungen für die Schraubenstruktur, Basis- und Oberflächenbehandlungsoptionen, Nicht-Spektrum-Anpassungen und Testmodellierungsprobleme bei optischen Komponenten. Die Vorlage von Informationen über Rohstoffe, Ausrüstungen und Produkte könnte zu gezielteren Programmen führen.
Fragen Sie sofort nach kundenspezifischen Schrauben, oder zuerst prüfenAnmerkung KunststoffschraubenproduktmitHinweis KunststofflösungenIch weiß es nicht.