
Vis d'adaptation optique pour montage : faible coupe et plastification fine
Temps de sortie:2025-08-07
Des améliorations optiques ? Le noyau est de réduire les risques de coupe de la surchauffe et du surestatage, tout en assurant le polissage, la mesure de la stabilité et le nettoyage des matériaux des vis; les structures spécifiques doivent être déterminées en conjonction avec des indicateurs optiques de matériaux et de produits tels que PC, PMMA, PPSU, etc. Cet article combine l'information sur les stations de visserie stellaires pour organiser la sélection, le processus et les éléments de validation.
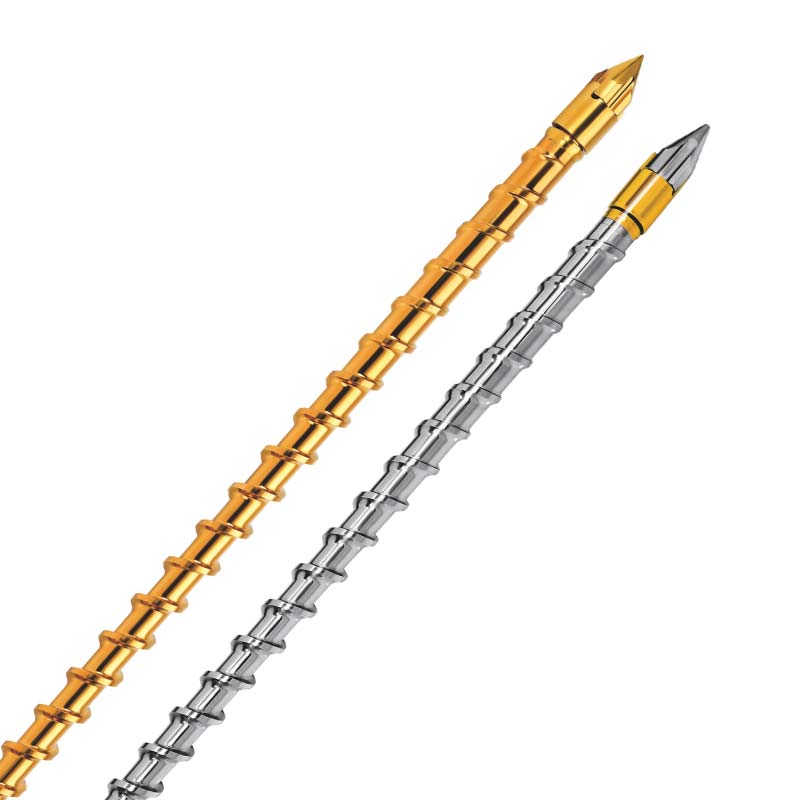
La conclusion centrale des composants optiques à la vis en plastique.
Le noyau est de réduire les risques de coupe de la surchauffe et du surestatage, tout en assurant le polissage, la mesure de la stabilité et le nettoyage des matériaux des vis; les structures spécifiques doivent être déterminées en conjonction avec des indicateurs optiques de matériaux et de produits tels que PC, PMMA, PPSU, etc.
Assurance de précision pour la formation de composants optiques : trois étapes d'optique basse cisaillement
Solutions spéciales pour escargots
Dans le domaine de la production de composants optiques, les produits tels que les lentilles, les masques de carrelage, les lentilles LED, etc. sont extrêmement rigoureux en termes de perforation, photopurité de surface, stabilité de taille, etc. Ces produits nécessitent plus de 90 % de pénétration de la lumière et ne doivent pas souffrir de défauts visibles tels que des marques de débit, des empreintes d'argent, des bulles, etc. Les déformations optiques doivent être contenues à moins de 0,01 mm/m, sinon elles affecteront sérieusement les performances optiques. Par exemple, les marques de débit sur les DEL peuvent provoquer des déviations dans les réfractaires de la lumière, mettant en danger la sécurité de la conduite, et les bulles de la lentille LED peuvent entraîner une perte de flux lumineux de plus de 15 %. Actuellement, les composants optiques sont fabriqués à l ' aide d ' équipements généraux, souvent avec un taux de succès inférieur à 75 %, tandis que les déchets dus aux marques de débit et aux empreintes d ' argent atteignent 30 %. Cet article analysera les propriétés des processus des matériaux optiques dans le contexte de données spécifiques et se concentrera sur la façon d'améliorer les performances des composants optiques en augmentant leur précision de traitement.Niveau 3 optique basse coupe spécialisée dans les vis en plastiqueLe traitement ciblé des sites de douleur fournit une précision pour la formation de parties optiques.
Points de douleur de masse de base et besoins technologiques pour la production de composants optiques
Les défauts de qualité des composants optiques sont directement liés à leurs propriétés optiques. Les marques fluides, les rayures argentées, les bulles, les déformations optiques sont connues sous le nom de "quatre tueurs" qui affectent la performance optique. En ce qui concerne les normes de l'industrie, les lentilles optiques haut de gamme exigent un taux de rayonnement de 92 %, un brouillard de 1 %, avec un maximum d'une bulle par centimètre carré de diamètre cylindrique de 0,05 mm, et une optique pour les feux de route de 0,005 mm/m, faute de quoi l'écart d'angle de l'exposition au faisceau dépassera ±1,5°.
La création de ces taches de douleur de masse est étroitement liée aux caractéristiques matérielles, aux méthodes de traitement, etc.: Un PC de qualité optique ayant une vitesse de coupure supérieure à 50s-1 produit une chaîne directionnelle qui crée des marques de débit; le PMMA fluctue à une température de traitement supérieure à ± à 1°C, la texture argentée est facilement produite par surchauffe locale; une grande partie de la bulle est causée par des gaz de dégradation provenant de la vapeur ou du cisaillement de l'humidité de la trace dans le matériau; Lorsque la température de fusion dépasse la température de dégradation du matériau de 5 °C, la quantité de gaz produite augmente de trois fois. L'incapacité de répondre aux exigences de précision des pièces optiques en raison de la puissance de cisaillement élevée (qui atteint souvent 100 à 200s-1) et du taux de compression élevé (principalement 3,0 à 3,5) est la cause centrale de la fréquence des défauts de qualité.
Paramètres techniques et avantages de performance de la mise à niveau optique basse coupe de 3ème niveau
En réponse au problème du traitement des pièces optiques,Niveau 3 optique basse coupe spécialisée dans les vis en plastiqueLa gamme complète des percées dans la conception structurale, la sélection des matériaux, le contrôle des performances, etc., ont été réalisées comme la solution centrale au problème des douleurs de qualité des composants optiques.
La conception de cisailles basses empêche la dégradation des matériaux et les marques de débit
La vitesse de coupure de la vis de placage est strictement contrôlée à 20-40s-1 et seulement 1/3-1/5 du panache. En optimisant la profondeur de l'escargot (25-30 % de plus que le panache normal), une réduction significative du cisaillement de la fonte au cours du transport. Les essais du matériau PC indiquent une réduction de 80 % de l ' orientation de la chaîne moléculaire et une diminution de l ' incidence des marques d ' écoulement de 28 % à 2,1 % de la vis générale de placage. Dans le même temps, une faible coupe évite efficacement la dégradation des matériaux. Le taux de rétention moléculaire du PC de qualité optique est supérieur à 98 %, et le taux de perforation est entre 3 et 5 % supérieur à celui des produits transformés par le contreplaqué ordinaire.
Structure à faible taux de compression, réduction de la chaleur
La longueur du panache représente 15 % de la longueur totale du panache et est beaucoup moins de 30 à 40 % du panache. Cette conception réduit l ' accumulation de cisaillement de 60 % et la température du corps fondu est contrôlée à une température > 0,5 °C. D ' après les données empiriques, lorsque le PMMA a été traité, l ' incidence des rayures argentées a été ramenée de 22 % à 1,8 % de la vis générale du panache et le taux de dégradation des matériaux en raison des fluctuations de température a été ramené de 5 % à 0,3 %.
Haute liquidité garantie même remplissage
Les segments de revêtement, de compression et de mesure de ce panache sont structurés avec un gradient à trois niveaux et sont conçus à une supersélectivité (20 % de plus que le panache normal), réduisant de 40 % la résistance à l'écoulement de la fonte dans le panache et augmentant de 30 % la vitesse du panache. Dans la production de lentilles DEL, le temps de la cavité fondue après l'utilisation du panache est réduit de 2,5 à 1,8 s pour le panache général et augmente de 50 % la répartition uniforme de la pression remplie. La déformation optique a été réduite de 0,012 mm/m à 0,004 mm/m, ce qui répond parfaitement aux exigences de précision des composants optiques haut de gamme.
Polissage et nettoyage des miroirs garantis
Les vis de placage utilisent l'acier inoxydable de qualité médicale SUS316L, qui est poli par des miroirs de super précision, avec une surface rugueuse de Ra.0.01 m, qui est bien en dessous de Ra0.8 m du panache. Ces surfaces extrêmement lisses non seulement réduisent les résidus de matériaux (résidus de production unique de 0,01 mg) mais évitent également les impuretés résultant de frottements pendant le transport de la fonte. Le taux de déchets des composants optiques dus aux impuretés de surface a été ramené de 8 % à 0,5 %, après utilisation de la vis de placage.
Validation des effets en application pratique
Une comparaison d'un fabricant de caméras optiques montre qu'il a été utilisé.Niveau 3 optique basse coupe spécialisée dans les vis en plastiqueLe taux d'admissibilité des produits est passé de 72 % à 98,5 %. En particulier, l ' incidence des marques d ' écoulement est passée de 28 % à 1,9 %, le taux de carence en argent est tombé de 22 % à 1,5 %, le taux de bulles surétalon est tombé de 15 % à 0,8 % et la variante optique s ' est stabilisée entre 0,003-0,005 mm/m, avec une augmentation moyenne de perméabilité de 4,2 points de pourcentage à 95,3 %.
Pour ce qui est du rapport coût-efficacité, l'augmentation de l'utilisation des matériaux, qui est passée de 70 % à 95 % du fait de l'amélioration du taux d'admissibilité, se traduirait par des économies d'environ 6,8 millions de dollars par an en matières premières, sur la base de la production d'un million de lentilles optiques par an; en même temps, l'efficacité de la production de matériel a augmenté de 40 % et le coût de production combiné a diminué de 25 % du fait de la réduction du temps de remise au travail.
Voilà.Niveau 3 optique basse coupe spécialisée dans les vis en plastiqueLes problèmes des marques d'écoulement, des impressions argentées, des bulles, des déformations optiques dans la production de composants optiques ont été traités à un niveau fondamental par des processus tels que le faible cisaillement, les faibles taux de compression, la conception à grande mobilité et le polissage des miroirs. Avec des exigences de précision croissantes pour les composants optiques dans des domaines tels que l'éclairage automobile, la surveillance de sécurité et l'électronique grand public, les vis de paralysage deviendront des configurations standard pour la production de composants optiques haut de gamme et permettront à l'industrie de la fabrication optique d'atteindre des performances et une précision plus élevées.
Données à enregistrer avant la mise en œuvre
- Numéro d'intégrité du matériau, taux de remplissage, système de protection contre la flamme, taux de remplissage et état sec.
- Note marque en plastique, modèle, diamètre de la vis, tension, contre-pression, vitesse de rotation et structure de vis à courant.
- Indicateurs de la taille du produit, de l'épaisseur de la paroi, de l'apparence ou de la résistance, des phénomènes indésirables actuels et de la fréquence de l'occurrence.
- Cycle de production continu, fréquence de ravitaillement, méthode de nettoyage des machines, enregistrement de l'usure et durée de vie prévue.
Comment valider les résultats de l'ajustement
Il est recommandé d'établir le niveau de référence du processus actuel, suivi d'un modèle d'essai à une seule variable. Chaque ronde enregistre la mesure du temps, de la température de fusion, du poids du produit, du cycle de formation et de la mauvaise vitesse, évitant de modifier simultanément plusieurs paramètres pour en déterminer la cause. Les paramètres du texte sont utilisés pour illustrer la conception et ne devraient pas remplacer les données du fournisseur et les protocoles de sécurité sur place.
Quel genre de soutien est une fiotte d'amie ?
La Starmate Mechanical Equipment Co. Ltd. (Starfeng) fournit des évaluations des matériaux et de la situation, des recommandations sur la structure des vis, des options de traitement de base et de surface, des questions de personnalisation non-spectre et de modélisation d'essai autour des composants optiques. La communication d ' informations sur les matières premières, les équipements et les produits pourrait conduire à des programmes plus ciblés.
Demander immédiatement des vis personnalisées, ou vérifier en premierNote produit à vis en plastiqueavecRemarque Solutions en plastiqueJe ne sais pas.