
PBT & PET Focus pyrotechnique
Temps de sortie:2026-09-20
Comparaison du PBT et du PET avec les points communs et les différences dans les applications d'amélioration du flux de cristaux secs et des liaisons. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
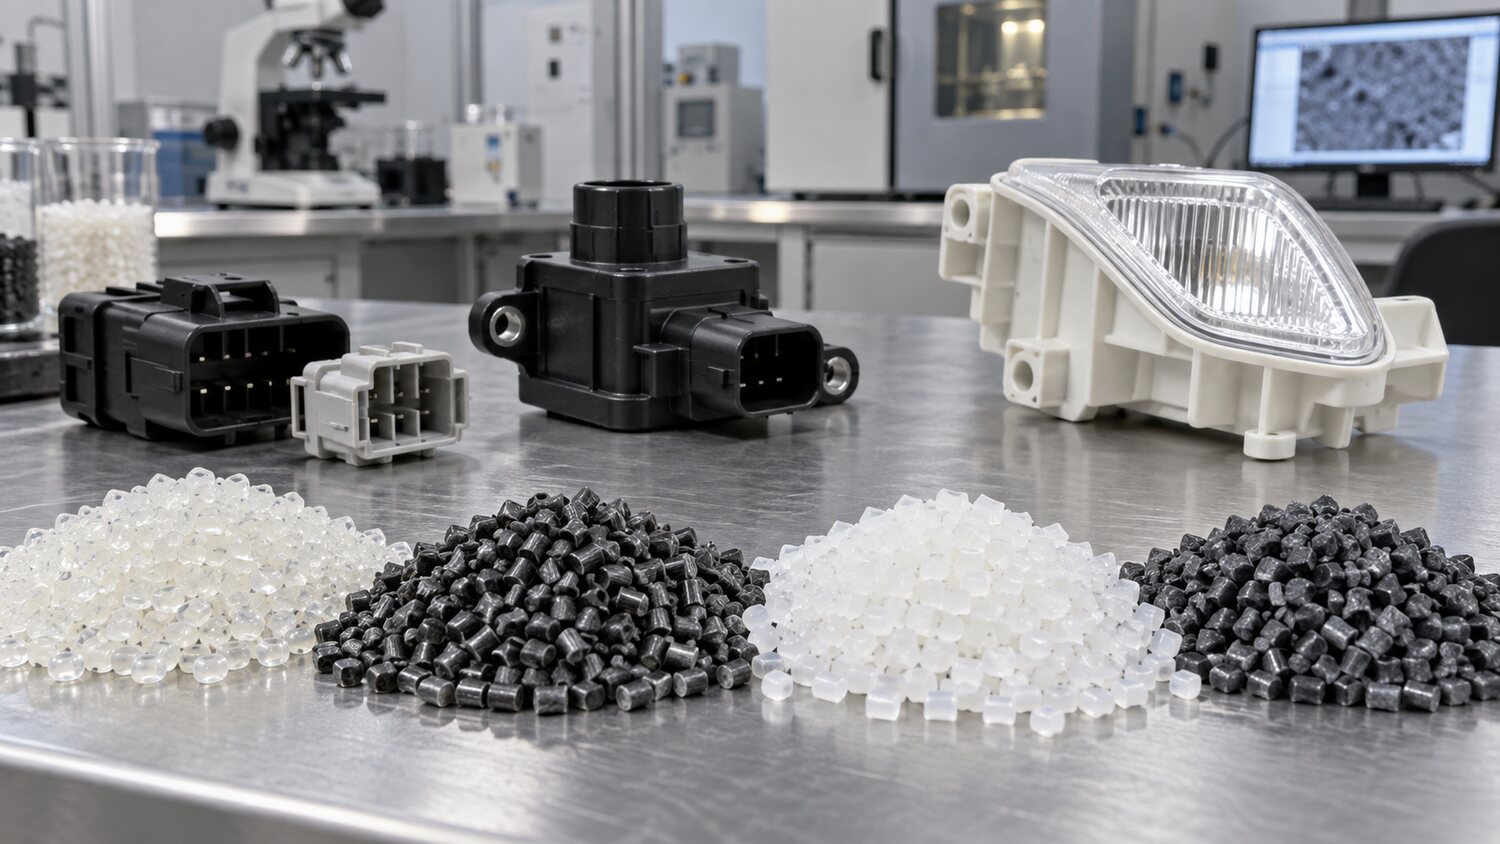
PBT et PET sont des matériaux en polyester avec de bonnes performances électriques, résistance à la chaleur et la taille, souvent utilisés pour les connecteurs, squelettes de bobines, boîtiers de capteurs, lampes et pièces électriques domestiques. Les deux sont plus sensibles à l'eau, et les particules à haute température sont hydrolytiques si elles sont surhydratées, entraînant une soie argentée, une diminution de la résistance et des changements muqueuses. La température sèche, le temps et la tache doivent être effectués par un numéro de carte spécifique et doivent rester secs et fermés. Les fenêtres de cristallisation et de traitement du PET sont généralement plus sensibles que les PBT, et l ' utilisation de produits régénératifs nécessite une attention particulière à la viscosité et à l ' histoire thermique.
La température du matériau polyester est réglée pour assurer la pleine fusion tout en évitant un long séjour à des températures élevées. L'embouteillage nécessite souvent un niveau de fusion physique plus élevé, mais ne peut pas être forcé de se mélanger par une haute contre-pression et une vitesse spirale pour éviter la perte de longueur de fibres, une température excessive et une panne de matériau. L'injection peut être plus rapide dans les zones à parois minces pour prévenir le gel précoce; plus lente et moins brûlante à mesure qu'elle s'approche des petites extrémités et de l'échappement. Les buses, les fluides thermiques et les structures réversibles doivent éviter le stationnement et le refroidissement ou le vide au moment de l'arrêt conformément au numéro de plaque.
Le PBT et le PET sont des matériaux semi-cristaux, et la température du moule affecte la surface, le degré de cristallisation, la contraction et la taille. Les connecteurs et les squelettes de précision doivent généralement maintenir la température égale et réduire les différences de cristal dans différentes régions; les températures basses, bien que de courte durée, peuvent entraîner des différences de surface, des changements ultérieurs de taille ou une intensité de fusion insuffisante. L'augmentation des fibres augmente la différence entre la direction de l'écoulement et la contraction horizontale, et l'arc ne peut être résolu par une pression accrue seule, mais devrait être optimisé par la combinaison de la position d'arrosage, de l'orientation des fibres, de l'épaisseur de la paroi du produit et de l'équilibre de la voie navigable.
Les polyesters contenant des pélicans, des retardateurs de flamme ou des garnitures minérales provoquent l'usure et la corrosion, et les vis, les fûts et les anneaux réversibles doivent sélectionner les matériaux résistants correspondants. Si le temps de mesure change, la masse du produit est instable ou le nombre de côtés volants augmente, l'usure inverse et la viscosité réelle doivent être vérifiées, plutôt que le point de changement. Les produits électriques sont également nécessaires pour vérifier le retard de flamme, la résistance électrique, la taille et les performances de la conduite de fusion, qui peuvent avoir été compromis par l'humidité ou la surcoupe des matériaux à un moment où l'apparence est satisfaisante. La clé du traitement stable est l'intégration du séchage, de l'état de fusion réel, de la température Mo et de l'usure de l'équipement dans le même plan de contrôle.