
Pyrotechnischer Fokus von PBT & PET
Release-Zeit:2026-09-20
Vergleichen von PBT und PET mit gemeinsamen Punkten und Unterschieden in Trockenkristallfluss- und Bindungsverbesserungsanwendungen. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
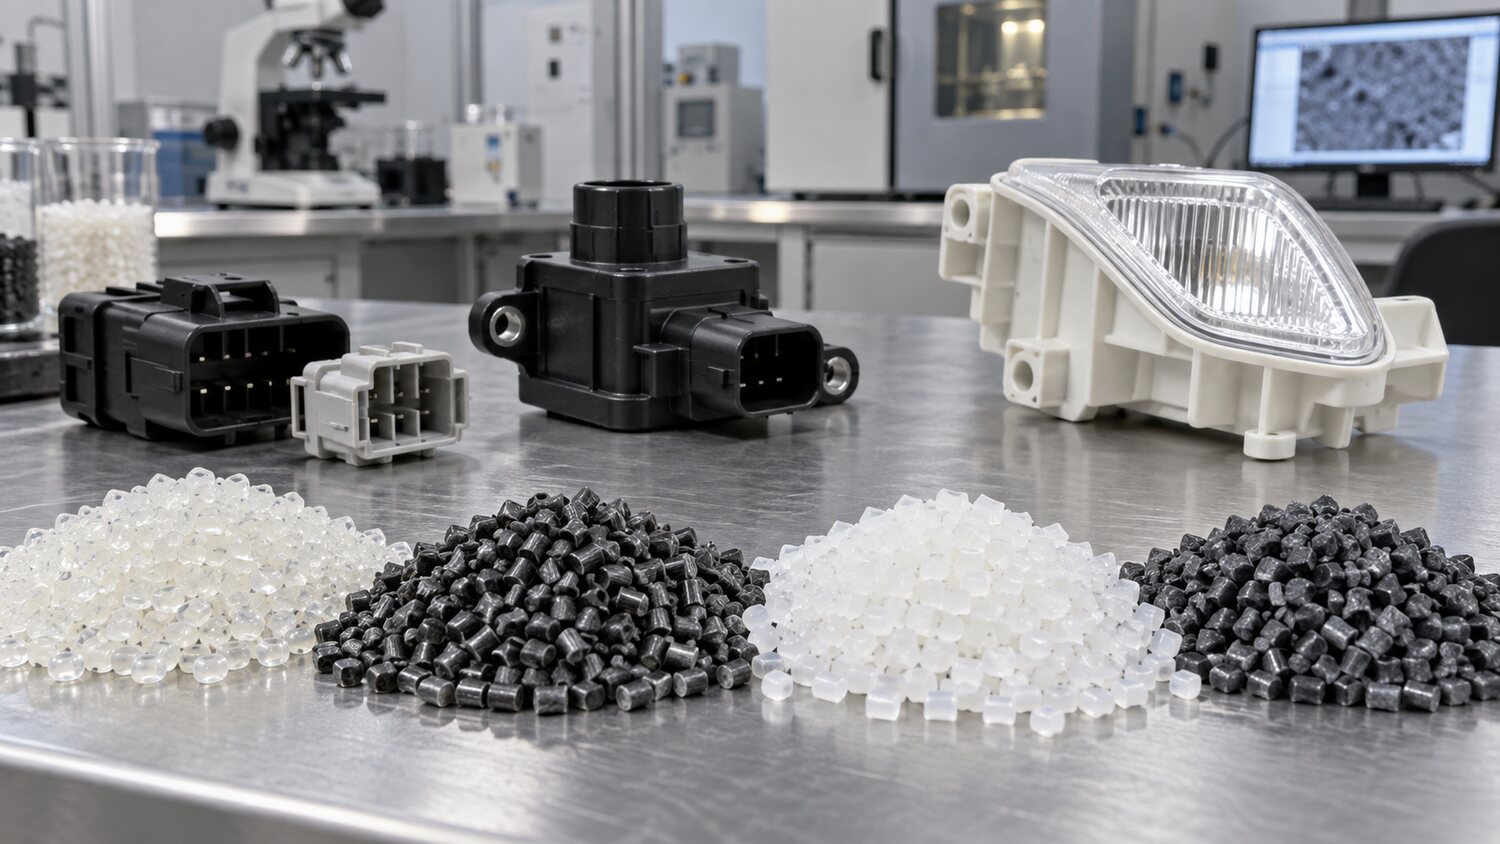
Sowohl PBT als auch PET sind Polyestermaterialien mit guter elektrischer Leistung, Hitzebeständigkeit und Größe, die häufig für Steckverbinder, Spulenskelette, Sensorgehäuse, Lampen und elektrische Haushaltsteile verwendet werden. Beide sind wasserempfindlicher, und Partikel bei hohen Temperaturen sind hydrolytisch, wenn sie überwässert werden, was zu Silberseide, verminderter Festigkeit und Schleimveränderungen führt. Trockentemperatur, -zeit und -punkt werden anhand einer bestimmten Kartennummer ermittelt und bleiben trocken und geschlossen. Kristallisations- und Verarbeitungsfenster von PET sind in der Regel empfindlicher als PBTs, und der Einsatz von Regenerationsmitteln erfordert die Aufmerksamkeit auf Viskosität und thermische Geschichte.
Die Temperatur des Polyestermaterials wird so eingestellt, dass ein vollständiges Schmelzen gewährleistet ist und ein langer Aufenthalt bei hohen Temperaturen vermieden wird. Der Abfüllverstärker erfordert oft einen höheren physikalischen Schmelzgrad, kann aber nicht gezwungen werden, sich durch hohen Gegendruck und Spiralgeschwindigkeit zu mischen, um einen Verlust der Faserlänge, übermäßige Temperatur und Materialabbau zu vermeiden. Die Injektion kann in dünnen Wandbereichen schneller sein, um ein frühes Einfrieren zu verhindern; langsamer und weniger brennen, wenn es sich dem kleinen Ende und dem Auspuff nähert. Düsen, thermische Flüssigkeiten und reversible Strukturen müssen eine Demurrage sowie eine Abkühlung oder Leere zum Zeitpunkt des Abschaltens entsprechend der Kennzahl des Kennzeichens vermeiden.
Sowohl PBT als auch PET sind halbkristalline Materialien, und die Temperatur der Form beeinflusst die Oberfläche, den Kristallisationsgrad, die Kontraktion und die Größe. Konnektoren und Präzisionsskelette müssen in der Regel die Temperatur gleichmäßig halten und Kristallunterschiede in verschiedenen Regionen reduzieren; Niedrigtemperaturtemperaturen können, obwohl kurzlebig, zu Oberflächenunterschieden, späteren Größenänderungen oder unzureichender Schmelzintensität führen. Die Zunahme der Fasern erhöht die Differenz zwischen der Strömungsrichtung und der horizontalen Kontraktion, und der Lichtbogen kann nicht allein durch erhöhten Druck gelöst werden, sondern sollte durch die Kombination von Bewässerungsposition, Faserorientierung, Produktwandstärke und Wasserstraßengleichgewicht optimiert werden.
Polyester, die Pelikane, Flammschutzmittel oder mineralische Füllungen enthalten, verursachen Verschleiß und Korrosion, und Schrauben, Trommeln und Wenderinge müssen die entsprechenden widerstandsfähigen Materialien auswählen. Wenn sich die Messzeit ändert, die Masse des Produkts instabil ist oder die Anzahl der Fliegenseiten zunimmt, sollten der umgekehrte Verschleiß und die tatsächliche Viskosität anstelle des Änderungspunkts überprüft werden. Elektrische Produkte sind auch erforderlich, um Flammschutz, elektrische Festigkeit, Größe und Schmelzleitungsleistung zu überprüfen, die durch Feuchtigkeit oder Überschneiden von Materialien zu einem Zeitpunkt beeinträchtigt werden können, wenn das Aussehen zufriedenstellend ist. Der Schlüssel zur stabilen Verarbeitung ist die Integration von Trocknung, tatsächlichem Schmelzzustand, Mo-Temperatur und Verschleiß der Ausrüstung in den gleichen Kontrollplan.