
PBT & PET Pyrotechnic Focus
tiempo de liberación:2026-09-20
Comparando PBT y PET con puntos comunes y diferencias en el flujo de cristal seco y aplicaciones de mejora de bonos. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
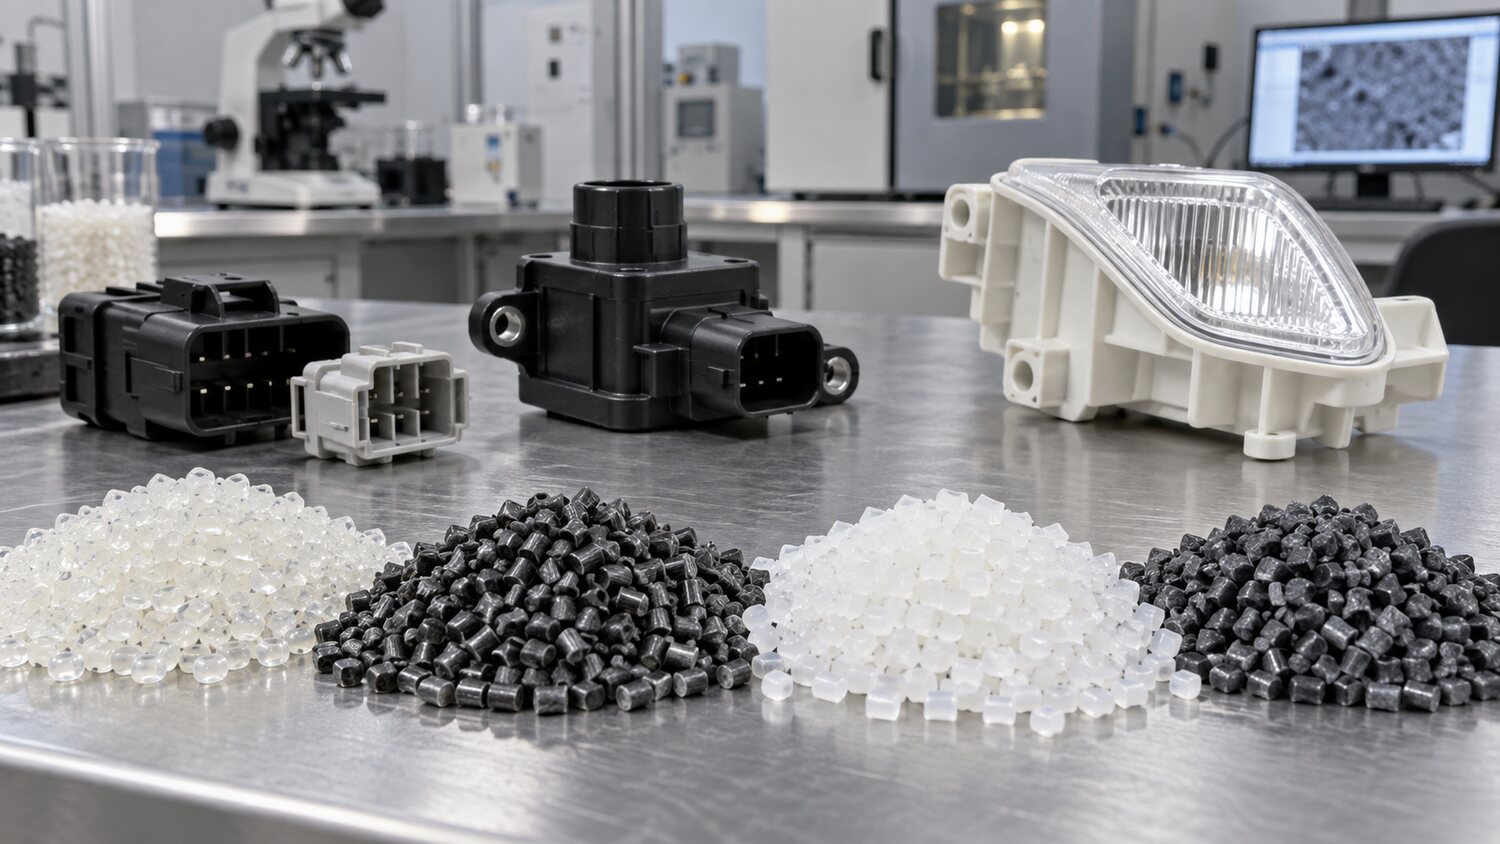
Tanto PBT como PET son materiales de poliéster con buen rendimiento eléctrico, resistencia al calor y tamaño, a menudo utilizados para conectores, esqueletos de bobina, casquillos de sensores, lámparas y piezas eléctricas domésticas. Ambos son más sensibles al agua, y las partículas a altas temperaturas son hidrolíticas si están sobrecargadas, lo que conduce a la seda de plata, disminución de la fuerza y cambios mucosos. La temperatura, el tiempo y el lugar secos se llevarán a cabo por un número específico de tarjeta y permanecerán secos y cerrados. Las ventanas de cristalización y procesamiento de PET son generalmente más sensibles que los PBT, y el uso de regenerativos requiere atención a la viscosidad y la historia térmica.
La temperatura del material de poliéster se establece para asegurar el derretimiento completo evitando la larga estancia a altas temperaturas. El impulsor de embotellado a menudo requiere un nivel de fundición física más alto, pero no se puede obligar a mezclar a través de alta presión de la espalda y velocidad de espiral para evitar la pérdida de longitud de la fibra, temperatura excesiva y descomposición de materiales. La inyección puede ser más rápida en las zonas de paredes delgadas para prevenir la congelación temprana; más lenta y menos ardiendo a medida que se acerca el extremo pequeño y el agotamiento. Las boquillas, los fluidos térmicos y las estructuras reversibles evitarán el despilfarro, y el enfriamiento o vacío en el momento del cierre de acuerdo con el número de placa.
Tanto PBT como PET son materiales semi-cristal, y la temperatura del molde afecta a la superficie, el grado de cristalización, contracción y tamaño. Los conectores y esqueletos de precisión generalmente necesitan mantener la temperatura incluso y reducir las diferencias de cristal en diferentes regiones; temperaturas de baja temperatura, aunque de corta duración, pueden conducir a diferencias superficiales, cambios posteriores en tamaño o intensidad de fusión insuficiente. El aumento de las fibras aumenta la diferencia entre la dirección del flujo y la contracción horizontal, y el arco no puede ser resuelto por una mayor presión sola, pero debe ser optimizado por la combinación de posición de riego, orientación de fibra, espesor de la pared del producto y equilibrio de la vía de agua.
Los poliésteres que contienen pelícanos, retardantes de llama o rellenos minerales causan desgaste y corrosión, y los tornillos, tambores y anillos reversibles seleccionarán los materiales resistentes correspondientes. Si el tiempo de medición cambia, la masa del producto es inestable o el número de caras de mosca está aumentando, el desgaste inverso y la viscosidad real deben ser verificadas, en lugar del punto de cambio. Los productos eléctricos también son necesarios para verificar el retardo de la llama, la fuerza eléctrica, el tamaño y el rendimiento de la línea de fusión, que pueden haber sido comprometidos por amortiguación o corte excesivo de materiales en un momento en que la apariencia es satisfactoria. La clave para el procesamiento estable es la integración de secado, estado de fusión real, desgaste de temperatura Mo y equipo en el mismo plan de control.