
Impact des modifications du diamètre de la vis sur la résistance du tournevis et le volume du tournevis
Temps de sortie:2026-09-20
Le diamètre de la racine détermine en même temps la capacité du noyau de la vis à transporter la section transversale et l'escargot, qui est un compromis direct entre la résistance et la capacité de livraison. Du principe du travail, des conditions de sélection, des risques communs et des méthodes de certification, l'effet d'un changement du diamètre de la racine de la vis sur la résistance de la torsion et le volume des vis aide à stabiliser l'usine d'adaptation et à réduire le coût de vie du tambour à vis.
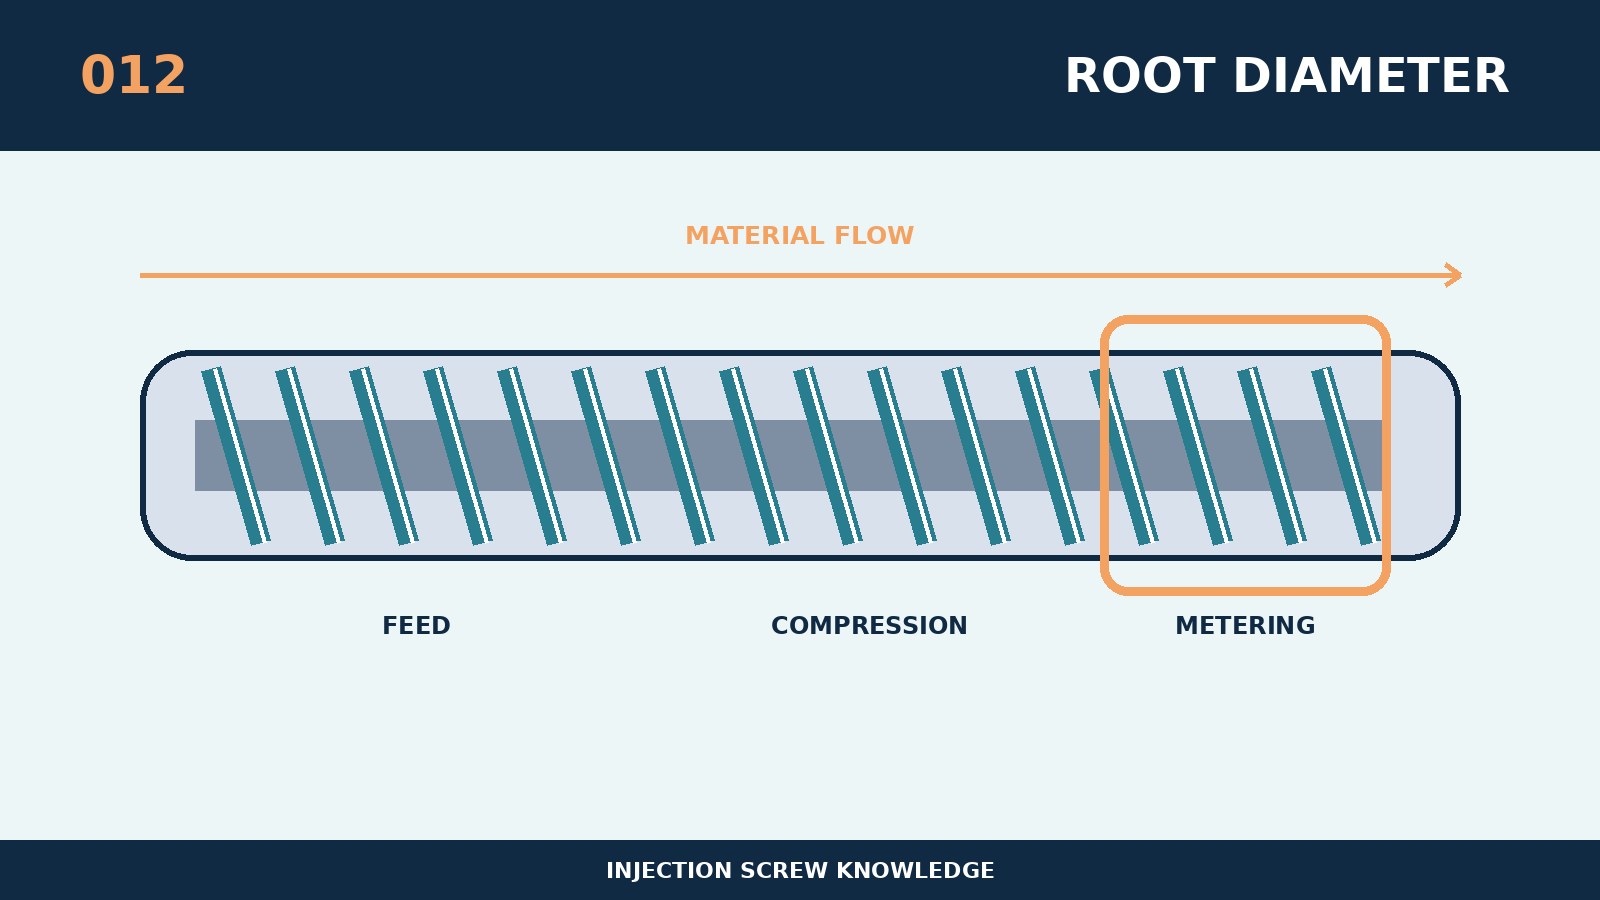
L'effet d'un changement du diamètre de la vis sur la résistance de la torsion et le volume des vis n'est pas un paramètre isolé, mais une condition clé pour influencer la transmission, l'élévation de la température, la pression et la répétition dans le système de plastification. Le noyau est le diamètre de la racine, qui détermine simultanément la capacité du noyau de la vis à porter la section transversale et de l'escargot, et est le compromis direct entre la résistance et la capacité de livraison. Une augmentation du diamètre de la racine augmente le visage anti-twirl, mais réduit le volume de l'escargot; une réduction du diamètre de la racine augmente le volume mais augmente la résilience de l'inversion. Les paramètres structuraux sont interconnectés et toute modification locale est évaluée sur la voie complète du transport, de la fusion, du mélange, de la métrologie et du nettoyage. L'évaluation de la conception consiste à faire la distinction entre les échelles pouvant être installées et les processus pouvant être stabilisés, les premières ne résolvent que les interfaces mécaniques, et les secondes concernent l'efficacité de plastification et la qualité du produit. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lors de la personnalisation autour de l'"Impact des changements dans le diamètre de la racine de la vis sur la résistance de la torsion et le volume de la vis", d'abord collecte les dimensions réelles du modèle d'équipement, la vis d'origine et le tambour de matériau, la puissance motrice, le numéro de résine et le système de remplissage, la somme du simulateur unique, le cycle et les défauts existants. Les principes de sélection spécifiques à ce sujet sont les suivants : vis haute viscosité, remplissage élevé ou vis de grand diamètre devraient donner la priorité aux twists de crête nucléaire, connexions clés et coins de racine. La même masse et le même temps de refroidissement devraient être utilisés pour l'essai afin d'enregistrer la quantité de plastification et la consommation d'énergie à une rotation basse, moyenne et élevée en trois étapes, respectivement. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
La défense la plus importante contre la défaillance du sujet est les fissures d'épuisement qui peuvent se produire à la suite de petites racines ou d'une concentration de contraintes d'angle rond, qui peuvent à leur tour conduire à une plastification insuffisante et à une forte coupe. Une enveloppe incurvée du colis normal devrait être créée pour voir si le cycle anormal se produit au stade de l'alimentation, du stockage ultérieur, du démarrage de l'injection ou de la tension. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
La validation de "l'effet d'un changement du diamètre de la racine de la vis sur la résistance du tournevis et le volume des vis" peut être utilisée comme une option reproductible: combinée avec un enregistrement du tournevis électrique, le calcul d'un objet ou d'une résistance limitée, la plastification réelle et une combinaison d'essais périodiques sans perte. Les rapports d'acceptation et d'inspection devraient comprendre à la fois des mesures réelles et l'emplacement des points, plutôt que seulement des valeurs qualifiées. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.