
ABS-Partikeleigenschaften und Empfehlungen für Produktmodifikatoren mit hohem Aussehen
Release-Zeit:2026-09-20
Beginnen Sie mit dem Trocknen, schneiden Sie die Hitze, Licht und Eigenspannung und reduzieren Sie die Silberwirbelunterschiede und Schmelzspuren in der ABS-Schale. Dieses Papier gibt Empfehlungen für umsetzbare Abkürzungen in Bezug auf Materialeigenschaften, Temperatur, Geschwindigkeit, Druck, Kühlung und häufige Defekte.
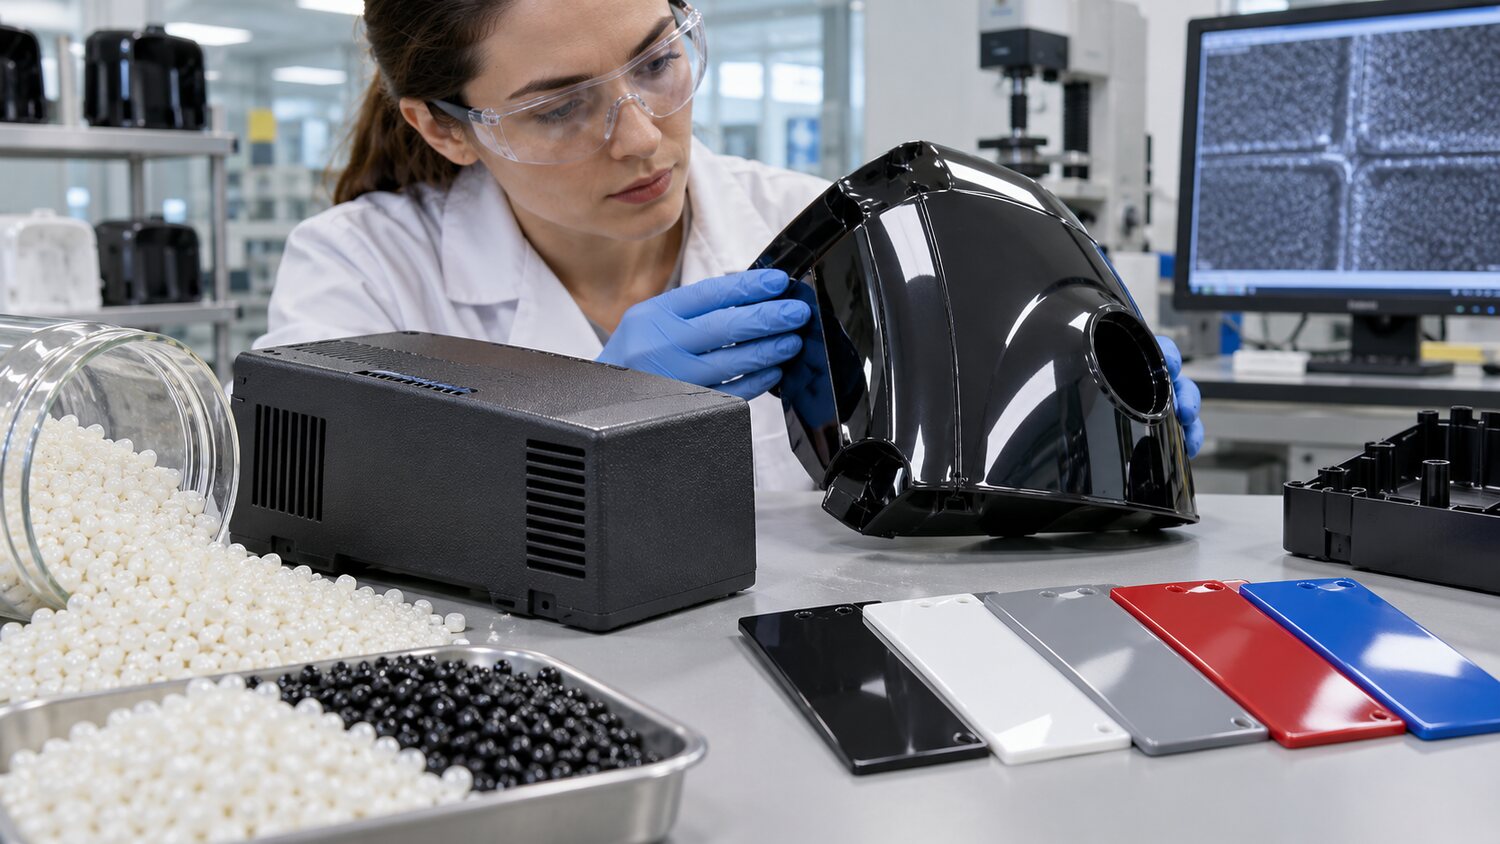
ABS ist auch eine starre, widerstandsfähige und farbfreundliche Funktion, die in Haushaltsgehäusen, Elektronik, Spielzeug und Autodekorationen weit verbreitet ist. Es ist ein nichtstereotypisiertes Material und ist nicht auf Kristalle für größere Kontraktionen angewiesen, wie es bei PP der Fall ist, sondern empfindlicher auf Feuchtigkeit, Scheren, Stoppzeit und Oberflächenreproduktion von Formen. Verschiedene Verarbeitungsfenster, die hitzebeständig, flammhemmend, plattiert und hochkarätig sind, variieren erheblich, und insbesondere ABS ist aufgrund zu hoher Temperaturen oder längerer Aufenthalte wahrscheinlicher, Farben zu wechseln und Gase zu erzeugen. Die Anforderungen an die Vorverwendung sollten durch die Kartennummer entwässert werden, und die trockene Rohrleitung und Rohrleitung sollten geschlossen bleiben, um eine erneute Sortierung nach dem Trocknen zu vermeiden.
ABS verwendet normalerweise mittlere Einspritzgeschwindigkeiten, um die Frontlinie der Flachschmelze aufzubauen. Hochsehbare Oberflächen können die Temperatur und die Füllgeschwindigkeit der Mosaike erhöhen und die Strömungsmarken und Schmelzlinien reduzieren, aber am Ende des Auspuffs verlangsamen, um Verbrennungen und Seitenwände zu verhindern. Im Falle von Silberseide, überprüfen Sie Trocknung, Düsenkühlung und Materialzersetzung und nicht sofort "drücken" mit einem höheren Gegendruck. Der Staudruck ist nur erforderlich, um die Dispergier- und Messstabilität der Chromosomenmutter zu befriedigen; übermäßiger Staudruck, zu schnelle Schrauben oder zu kleine Agglomeration verlängern den Aufenthalt bei hohen Temperaturen und erhöhen die Abschaltung, wodurch die gelben und schwarzen Flecken erhöht werden.
Häufige Probleme mit ABS-Gehäusen sind Schmelzdrähte, Schläfrigkeit, Wasserkontraktion und innere Spannung. Abgesehen davon, dass sie temperaturbedingt sind, werden Schmelzdrähte auch durch Bewässerungsposition, Geschwindigkeitsschaltung und Auspuff beeinflusst; blinde Erwärmung kann die Oberfläche verbessern, aber die Aufprallleistung reduzieren. Das kondensierte Wasser sollte gemeinsam durch Wanddickengestaltung, Druck und Kühlung gesteuert werden. Fracking nach Montage oder Sprühen, Plattieren und Platzen nach dem Plattieren sind oft mit Überdrücken, Top-Out-Deformation und Eigenspannung verbunden, die durch niedrigeren Enddruck, höhere Temperatur, optimierte Bewässerung und längere angemessene Kühlung verbessert und mit Stresstests oder tatsächlicher Montage validiert werden können.
In Bezug auf die Schrauben muss ABS gleichmäßig plastifiziert und gemäßigt sein, und die Strömungswege sollten glatt sein, um reversible Schleifen und Düsen mit Sackgasse zu vermeiden. Korrosion und Verschleiß sind auch bei der Langzeitverarbeitung von Flammschutz oder der Aufwertung von ABS zu berücksichtigen. Im Falle eines Farbwechsels, wenn der schwarze Punkt wiederholt wird, sollte die Schraubenoberfläche auf Vorsätze, die tote Ecke der Trommel und den Wärmefluss von Kohlenstoff und nicht auf eine unbegrenzte Temperaturerhöhung überprüft werden. Die Produktionsparameter sollten auf die maximale Stillstandszeit und die Art der Stilllegung begrenzt werden. Qualifizierte ABS-Prozesse bieten nicht nur ein schönes Aussehen, sondern sorgen auch dafür, dass sich Schock, Montagegröße, Sprühen oder Galvanisieren in der Massenproduktion stabilisieren.