
Was ist das Problem damit, zu heiß oder zu niedrig zu sein?
Release-Zeit:2026-09-26
Düsenverbinder und -formen, deren Temperatur die viszerale Viskosität des vorderen Endes, des flüssigen Speichels, des Rettichs und der Kälte beeinflusst. Materialmechanismen, Plastifizierungsparameter, Risikodiagnose und Zertifizierungsmethoden veranschaulichen die Probleme, die mit einer übermäßigen oder zu niedrigen Düsentemperatur verbunden sind, was zur Stabilisierung der Beschichtungsanlage und zur Reduzierung von Abfall- und Geräteverlusten beiträgt.
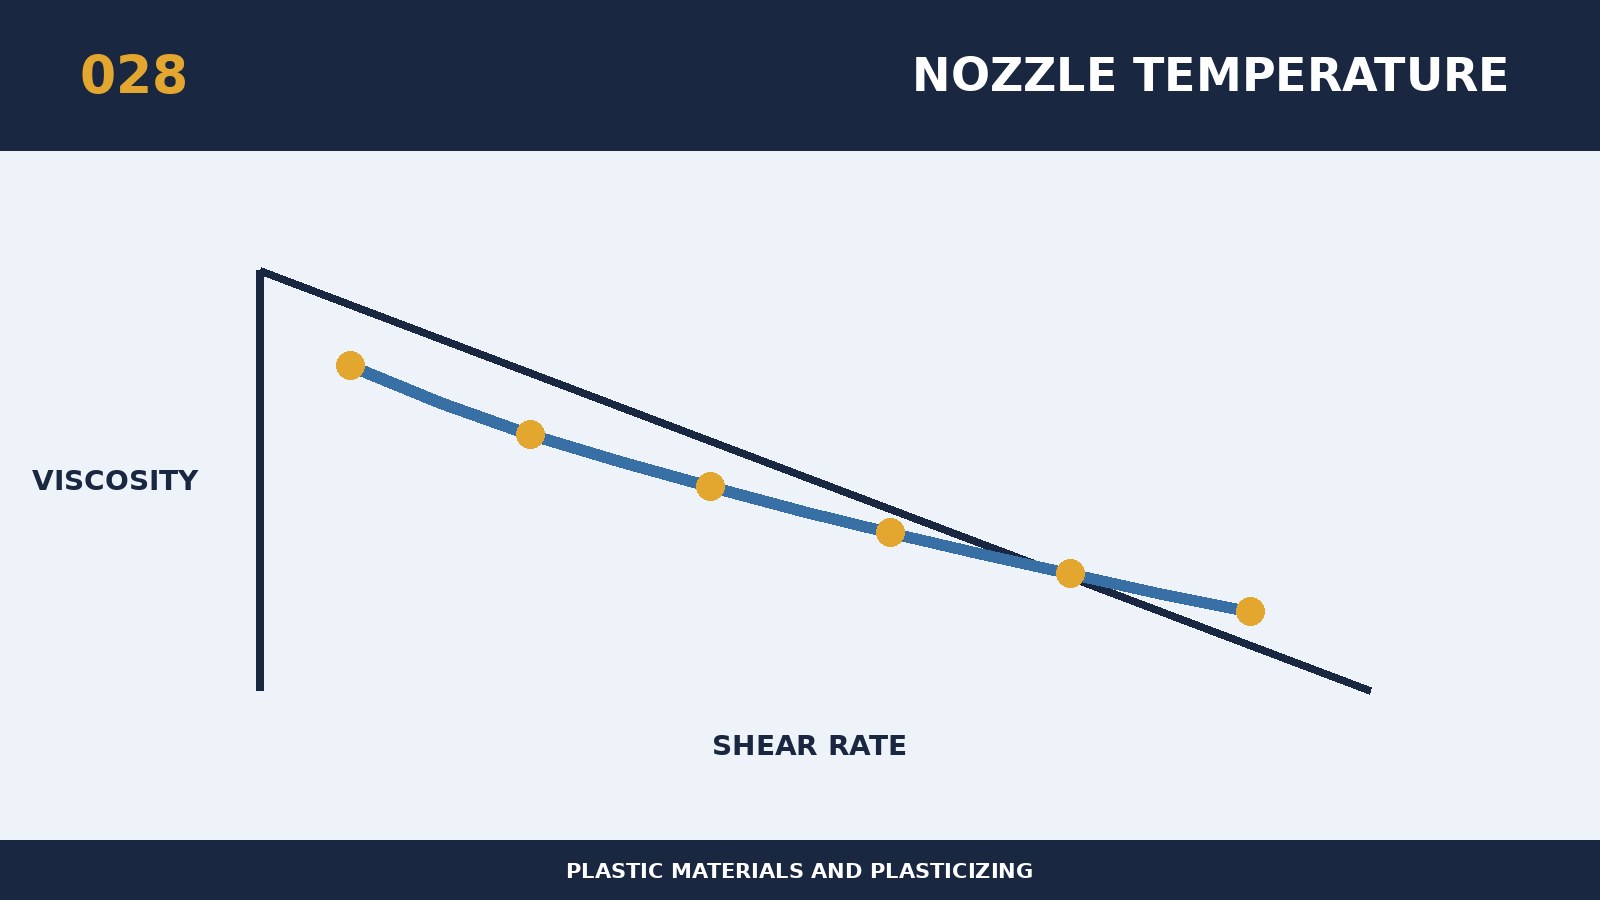
Die "Probleme einer zu hohen oder zu niedrigen Düsentemperatur" sollten durch Abgleich der drei Evidenzsätze über den Zustand der Partikel, den Ausdruck des Schmelzens und die Qualität des fertigen Produkts bewertet werden. Die wichtigsten Mechanismen für dieses Thema sind: Düsenanschlüsse und Formen, deren Temperatur die Viskosität des Schmelzens am vorderen Ende, die Speichelbildung, die Spitze und die Kühlung beeinflusst. Die Schmelzviskosität wird sowohl von der Temperatur als auch von der Scherrate, dem Druck und der thermischen Geschichte beeinflusst, und die Gerätewerte müssen im gemessenen Zustand kalibriert werden. Daher können der Name des Materials und die empfohlene Einstellung nur als Ausgangspunkt verwendet werden, und das eigentliche Urteil besteht darin, die Plattennummer, Wasser, Füllung und Unterstützung, die einzige Gesamtmenge, den Zyklus, die Schraubenstruktur und die Produktanforderungen zurückzugeben, um zu bestätigen, ob die Temperatur, der Schnitt und der Aufenthalt des Materials in der Ausrüstung sicher sind.
In der Testmodell- oder Volumenimport-Phase sollten Eingabelisten zu „Problemen mit zu hoher oder zu niedriger Düsentemperatur erstellt werden, einschließlich Rohstofflieferanten und Chargen, technische Datenblätter, trockene Bedingungen, Farb-Mutter- und Beatmungsverhältnisse, Geräte- und Schraubenspezifikationen, Produkt- und Durchflussgewicht, Formtemperatur und vorhandene Defekte. Bei der Prüfung müssen der Rohstoff-COA, der Gerätetyp, der Schneckendurchmesser, das einzelne Gesamtvolumen, der Zyklus, die Umgebungsfeuchtigkeit und die Version der Parameter beibehalten werden, um rückwirkende Ergebnisse zu gewährleisten. Die Hauptrisiken dieses Themas sind: zu niedrig, um Kühlung und Depression zu bilden, zu hoch, um im Falle eines Abschaltens schwarze Punkte zu speicheln, abzubauen oder zu produzieren. Parameter müssen in einem bestimmten Muster aufgezeichnet werden, um Material von Geräten von Betriebsänderungen zu unterscheiden.
Kontrollmethoden sollten nicht mit blind steigender Temperatur oder Druck beginnen, sondern auf "Substanzzustand - Futtertrocknung" basieren Die Sequenz der Schraubenplastifizierung - Düsen und Flüssigkeiten - Produktergebnisse. Die Parameteroptimierung sollte vorrangig darauf achten, dass Materialien frei von Hydrolyse, Überhitzung und Schmelzen sind, und dann Geschwindigkeit, Druck und Zyklus diskutieren; Andernfalls kann das Aussehen von zufriedenstellend zu Lasten der Langzeitleistung gehen. Der Standort passt jeweils nur eine Hauptvariable an und beobachtet dabei die tatsächliche Schmelztemperatur, Messzeit, Schraubendrehungen, Matten, Einspritzdruck, Produktgewicht, Farbe, Duft und kritische Abmessungen. Wenn die Produktion nur durch extreme Parameter aufrechterhalten werden kann, sollte die Verwendung eines Schalters zur Abdeckung der Material- oder Hardwaregrenze eingestellt werden.
Die Überprüfung von "Problemen mit zu hoher oder zu niedriger Düsentemperatur" deutet auf einen sich wiederholenden Ansatz hin: Beobachtung des Düsendrucks, der kalten Brunnen, der Rettich- und Nachbehandlungsfarben und Messung der tatsächlichen Temperatur. Sollte der Lieferant oder die Charge ersetzt werden, sollte er mit dem gleichen Satz von Tests, Formen und Testbedingungen erneut bestätigt werden, anstatt einfach den alten Schlussfolgerungen zu folgen. In der technischen Vereinbarung zwischen dem Lieferanten und der Anlage sind das Material, das Probenahmeverfahren, das Nachweisprojekt, der zulässige Umfang und die Anforderungen an die Änderungsmeldung anzugeben. Das Plastifizierungsprogramm kann nur dann als langfristig quantitativ wertvoll angesehen werden, wenn die Wahrscheinlichkeiten, die Leistung, die Zyklizität, der Energieverbrauch und die Wartungskosten des Produkts in einem kontinuierlichen Produktionsprozess erfüllt werden.