
特殊异形螺槽是否真的能提高塑化能力
异形螺槽通过改变流道截面、分流和剪切历史,可能针对特定材料提升熔融或混合。从工作原理、选型条件、常见风险和验证方法说明特殊异形螺槽是否真的能提高塑化能力,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
系统介绍注塑螺杆结构、压缩比、长径比、材料选择、磨损机理与选型方法。
异形螺槽通过改变流道截面、分流和剪切历史,可能针对特定材料提升熔融或混合。从工作原理、选型条件、常见风险和验证方法说明特殊异形螺槽是否真的能提高塑化能力,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
中空结构能够降低重量和转动惯量,并可容纳冷却通道,但会削弱有效承载截面。从工作原理、选型条件、常见风险和验证方法说明螺杆中空结构对重量惯量和强度的综合影响,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
内部冷却孔可调节螺杆芯部温度,改变黏料倾向和局部热积累,但不应替代正确结构。从工作原理、选型条件、常见风险和验证方法说明螺杆冷却孔在热敏材料加工中的设计要点,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
螺杆端部、螺纹收尾和截面突变处容易形成应力集中,是扭转疲劳裂纹常见起点。从工作原理、选型条件、常见风险和验证方法说明螺杆端部圆角为什么是抗断裂设计重点,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
加料口区域需要让颗粒顺利落入首圈螺槽,并通过温度和摩擦条件形成稳定固体输送。从工作原理、选型条件、常见风险和验证方法说明螺杆加料口附近结构如何避免架桥与打滑,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
同轴度和直线度决定螺杆旋转时与料筒周向间隙是否均匀,也是避免单边摩擦的基础。从工作原理、选型条件、常见风险和验证方法说明螺杆同轴度和直线度对料筒寿命的影响,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
导程误差会改变各圈螺槽的有效容积和轴向推进节奏,使压力建立呈现周期性扰动。从工作原理、选型条件、常见风险和验证方法说明螺纹导程误差为什么会造成塑化周期波动,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
螺棱宽度影响承载面积、摩擦发热和泄漏路径,侧面加工质量还关系到材料滞留。从工作原理、选型条件、常见风险和验证方法说明螺棱宽度与侧隙如何影响泄漏流和磨损,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
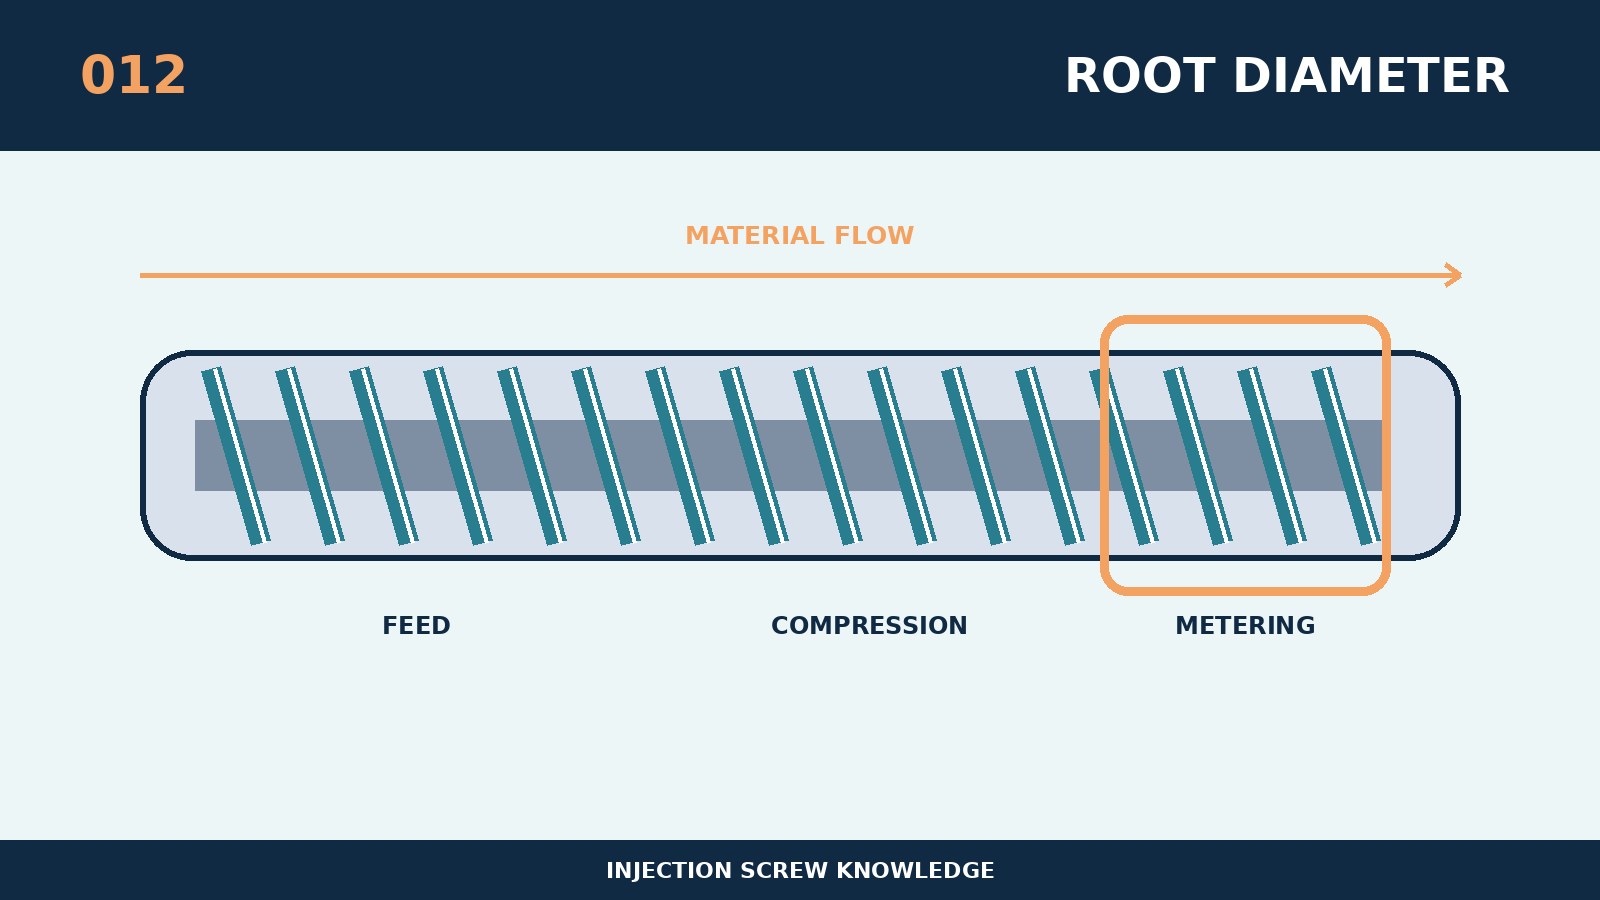
根径同时决定螺杆芯部承载截面和螺槽可用容积,是强度与输送能力之间的直接取舍。从工作原理、选型条件、常见风险和验证方法说明螺杆根径变化对扭矩强度和螺槽容积的影响,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
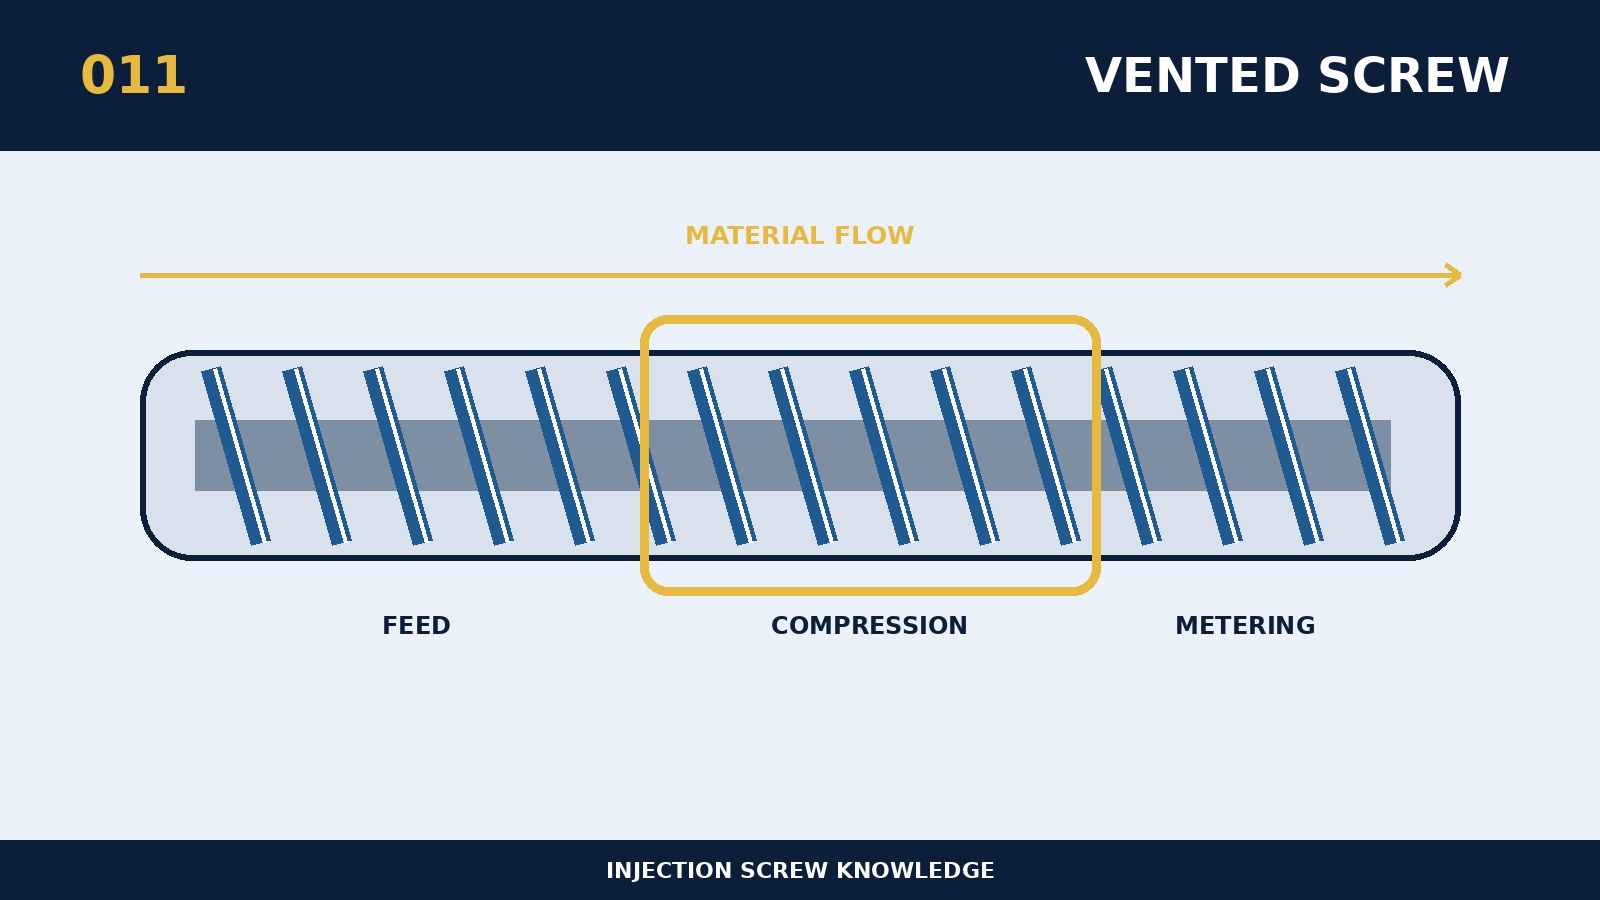
排气式螺杆先完成初步熔融和减压,再在排气口释放水汽及挥发物,随后重新压缩计量。从工作原理、选型条件、常见风险和验证方法说明排气式螺杆的两级压缩结构怎样工作,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
根据树脂材料、填充比例、设备型号和制品要求,选择更适合的螺杆与料筒方案。