
三件式止逆环的优点和维护重点
三件式结构将导流、滑动封胶和止推接触分开,便于针对各零件选择材料和维修。从工作原理、选型条件、常见风险和验证方法说明三件式止逆环的优点和维护重点,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
系统介绍注塑螺杆结构、压缩比、长径比、材料选择、磨损机理与选型方法。
三件式结构将导流、滑动封胶和止推接触分开,便于针对各零件选择材料和维修。从工作原理、选型条件、常见风险和验证方法说明三件式止逆环的优点和维护重点,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
止逆环外径与料筒内径的配合既要保证自由滑动,也要限制熔体回漏。从工作原理、选型条件、常见风险和验证方法说明止逆环与料筒间隙过大或过小分别会怎样,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
止逆环在螺杆旋转计量时保持流道打开,在螺杆前移注射时依靠相对位移和压差封闭。从工作原理、选型条件、常见风险和验证方法说明止逆环在塑化和注射两个阶段怎样动作,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
常见螺杆头组件由螺杆头、止逆环和止推环等构成,负责流通、封胶和传递注射载荷。从工作原理、选型条件、常见风险和验证方法说明螺杆头组件由哪些零件组成并各自承担什么作用,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
改变压缩比会改变机械生热占比,因此旧螺杆的温度设定不能机械复制。从工作原理、选型条件、常见风险和验证方法说明螺杆压缩比改变后料筒温度要怎样联动,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
压缩比属于硬件几何,背压属于工艺负载,两者都会增加材料受压和剪切历史。从工作原理、选型条件、常见风险和验证方法说明压缩比与背压同时升高为什么容易过热,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
玻纤加入后颗粒摩擦、熔体流变和磨蚀性都发生变化,压缩设计需兼顾熔融与保护。从工作原理、选型条件、常见风险和验证方法说明玻纤增强料压缩比怎样兼顾熔融与纤维保护,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
透明制品会放大气泡、黑点、黄变、银丝和熔体温差,因此压缩过程必须干净稳定。从工作原理、选型条件、常见风险和验证方法说明PC与PMMA透明料的压缩比和剪切控制,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
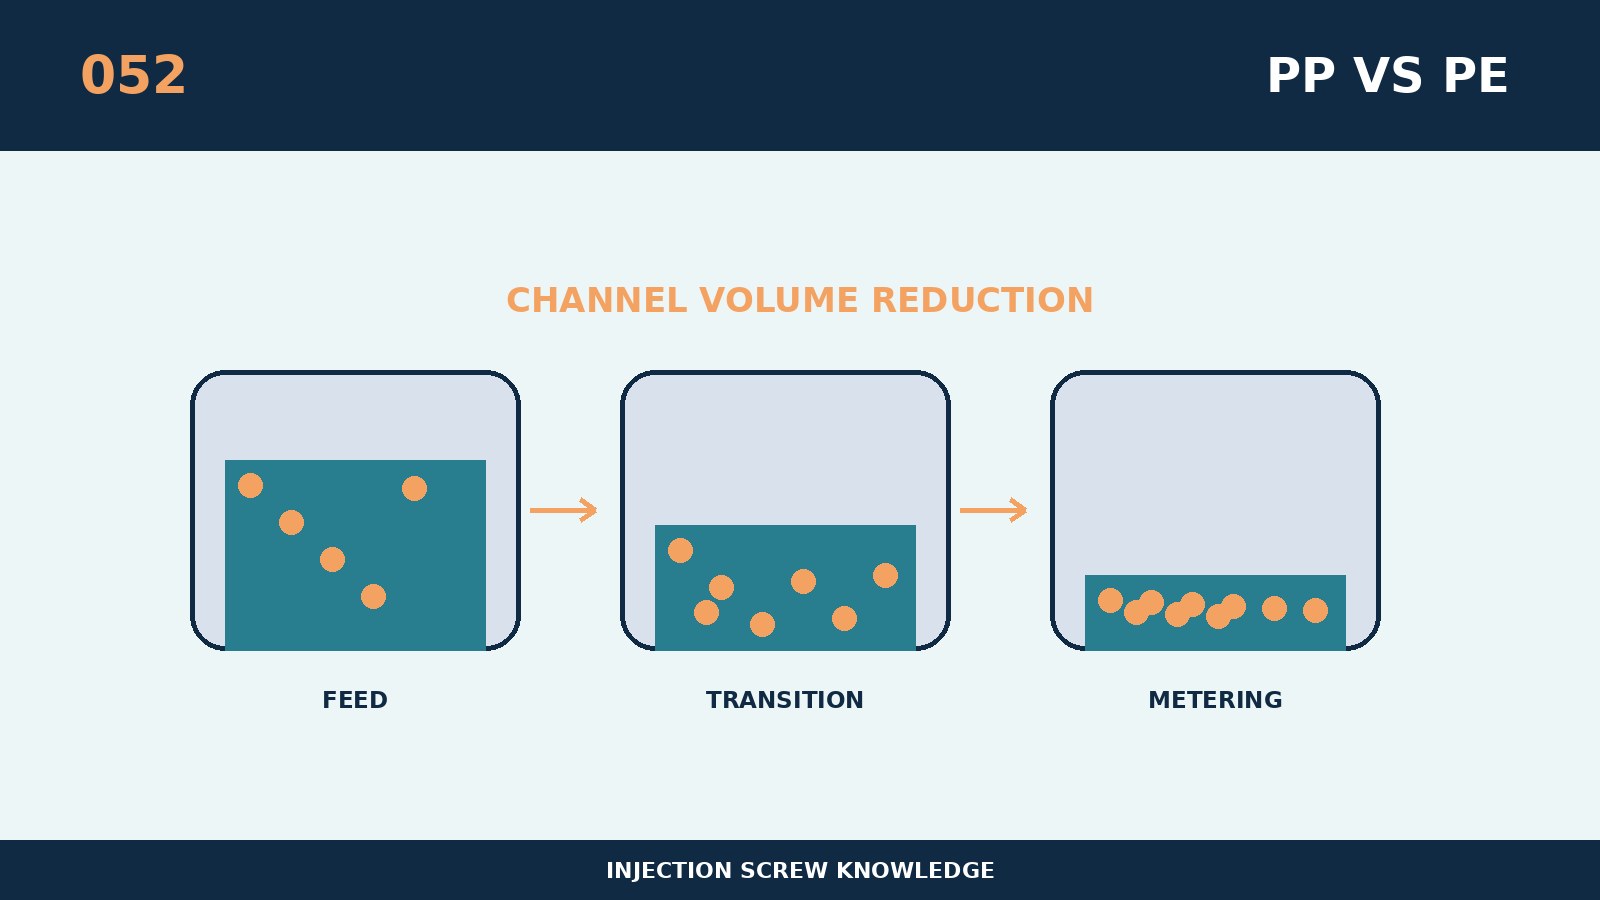
PP和PE都属聚烯烃,但熔点、黏度、密度、结晶和牌号范围存在差异。从工作原理、选型条件、常见风险和验证方法说明PP与PE螺杆压缩比为什么不能完全通用,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
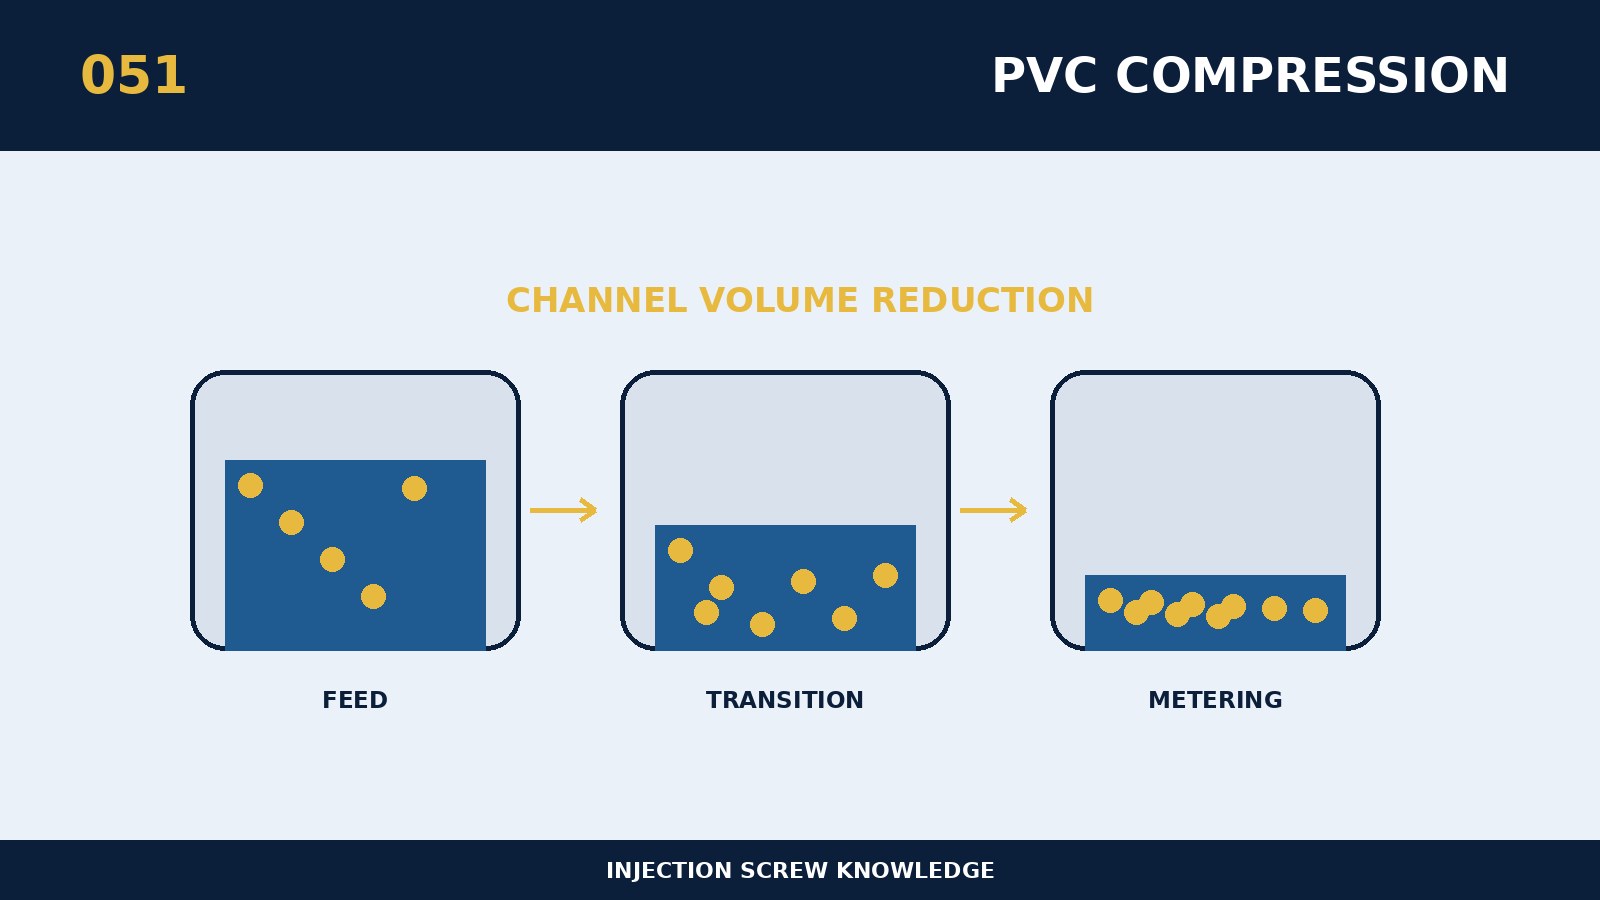
PVC热稳定窗口较窄,塑化依赖受控剪切与外部加热,局部过热容易引起分解。从工作原理、选型条件、常见风险和验证方法说明PVC螺杆为什么通常采用温和压缩设计,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
根据树脂材料、填充比例、设备型号和制品要求,选择更适合的螺杆与料筒方案。