
长径比对玻纤长度保留率有什么影响
玻纤在螺杆内经历的剪切次数和停留距离会影响最终长度及取向基础。从工作原理、选型条件、常见风险和验证方法说明长径比对玻纤长度保留率有什么影响,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
系统介绍注塑螺杆结构、压缩比、长径比、材料选择、磨损机理与选型方法。
玻纤在螺杆内经历的剪切次数和停留距离会影响最终长度及取向基础。从工作原理、选型条件、常见风险和验证方法说明长径比对玻纤长度保留率有什么影响,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
高温工程料需要充分塑化,但在高温下停留过久又可能氧化、交联或降解。从工作原理、选型条件、常见风险和验证方法说明高温工程料使用长螺杆时如何控制停留时间,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
较长有效长度可让工程塑料获得更充分预热、熔融和温度均化,并降低局部压缩突变。从工作原理、选型条件、常见风险和验证方法说明22比1到24比1长径比对工程塑料的价值,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
20比1为输送、压缩和计量提供相对均衡的空间,因此在多种通用机型中常见。从工作原理、选型条件、常见风险和验证方法说明20比1长径比为何成为常见通用配置,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
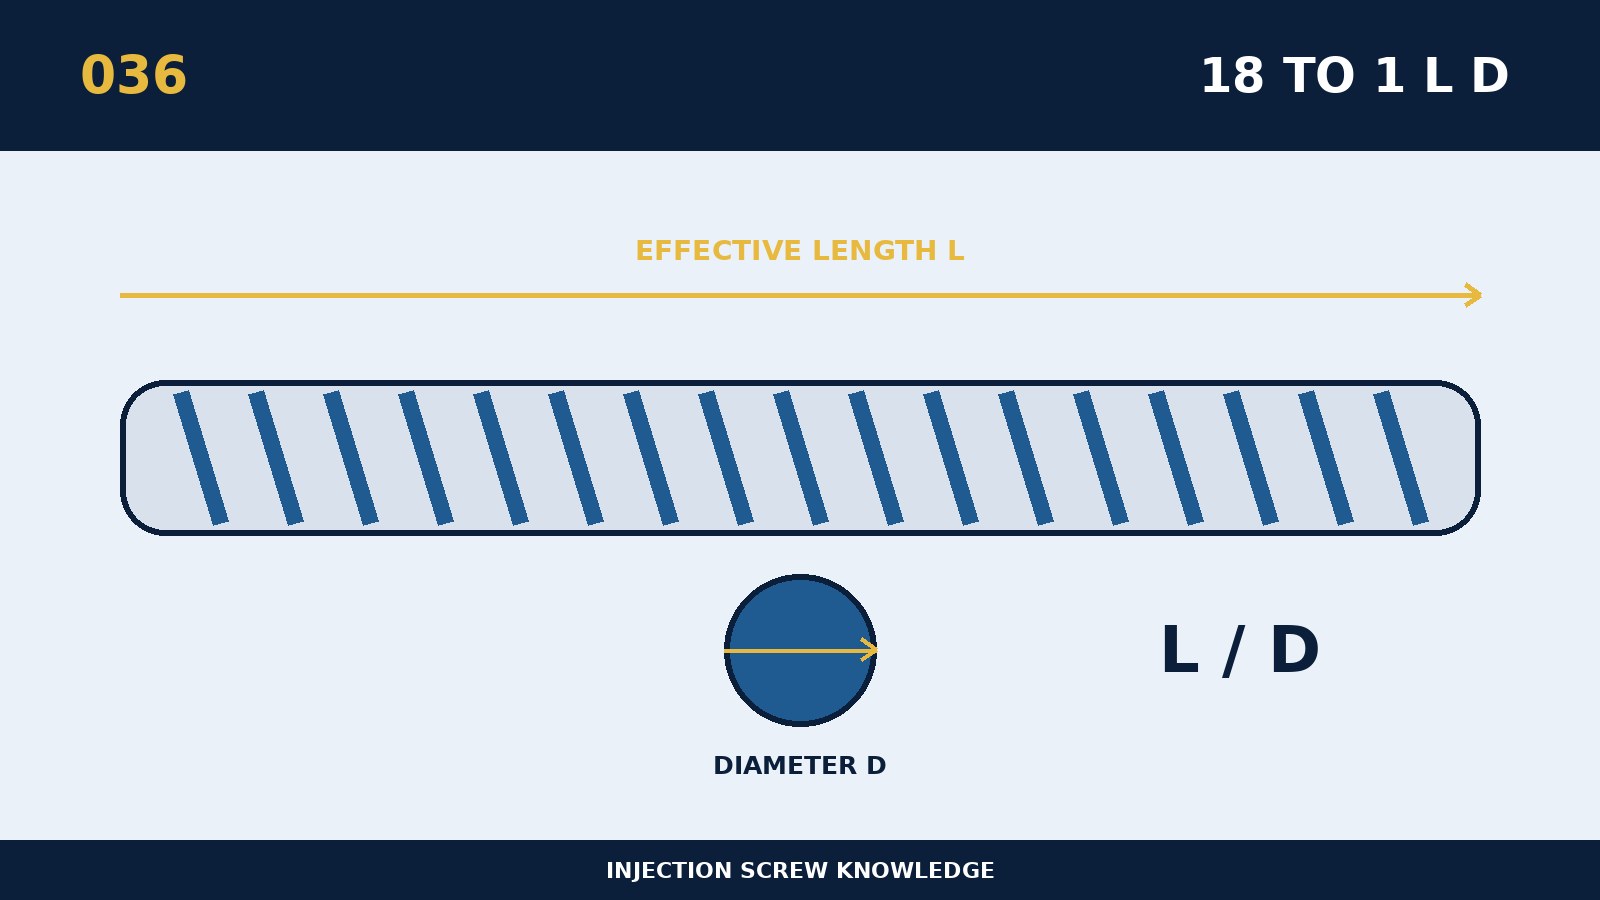
18比1常见于结构紧凑或通用应用,但实际能力仍取决于三段分配和压缩比。从工作原理、选型条件、常见风险和验证方法说明18比1长径比适合哪些通用注塑场景,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
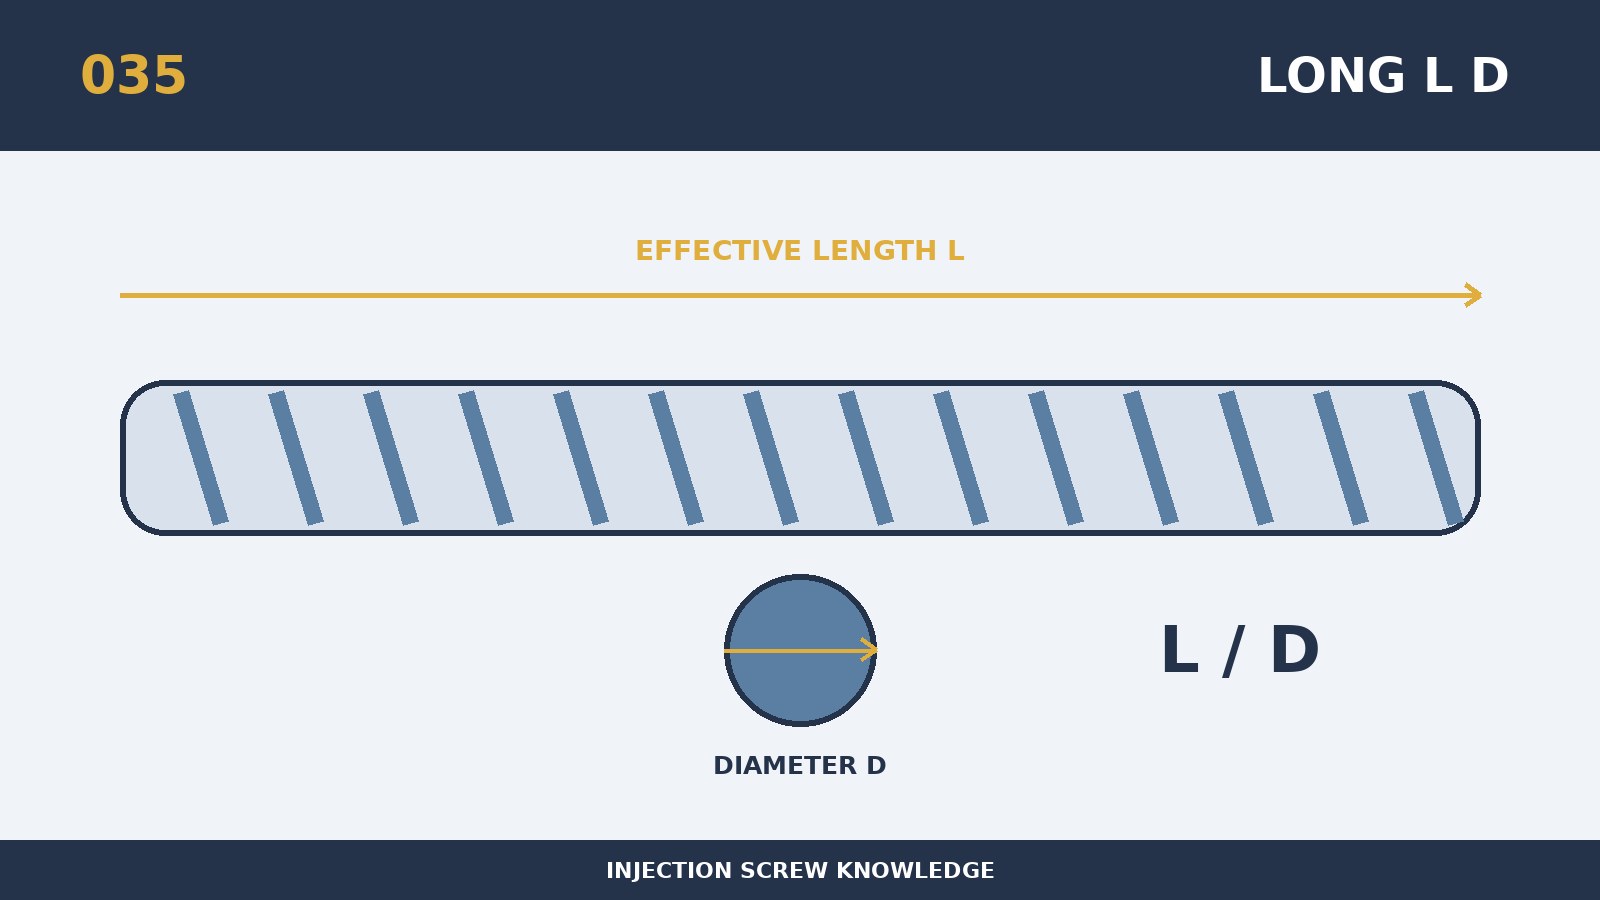
增加有效长度可为预热、压缩、熔融和混炼提供更多距离,便于平缓建立压力。从工作原理、选型条件、常见风险和验证方法说明长长径比螺杆为什么有利于充分塑化,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
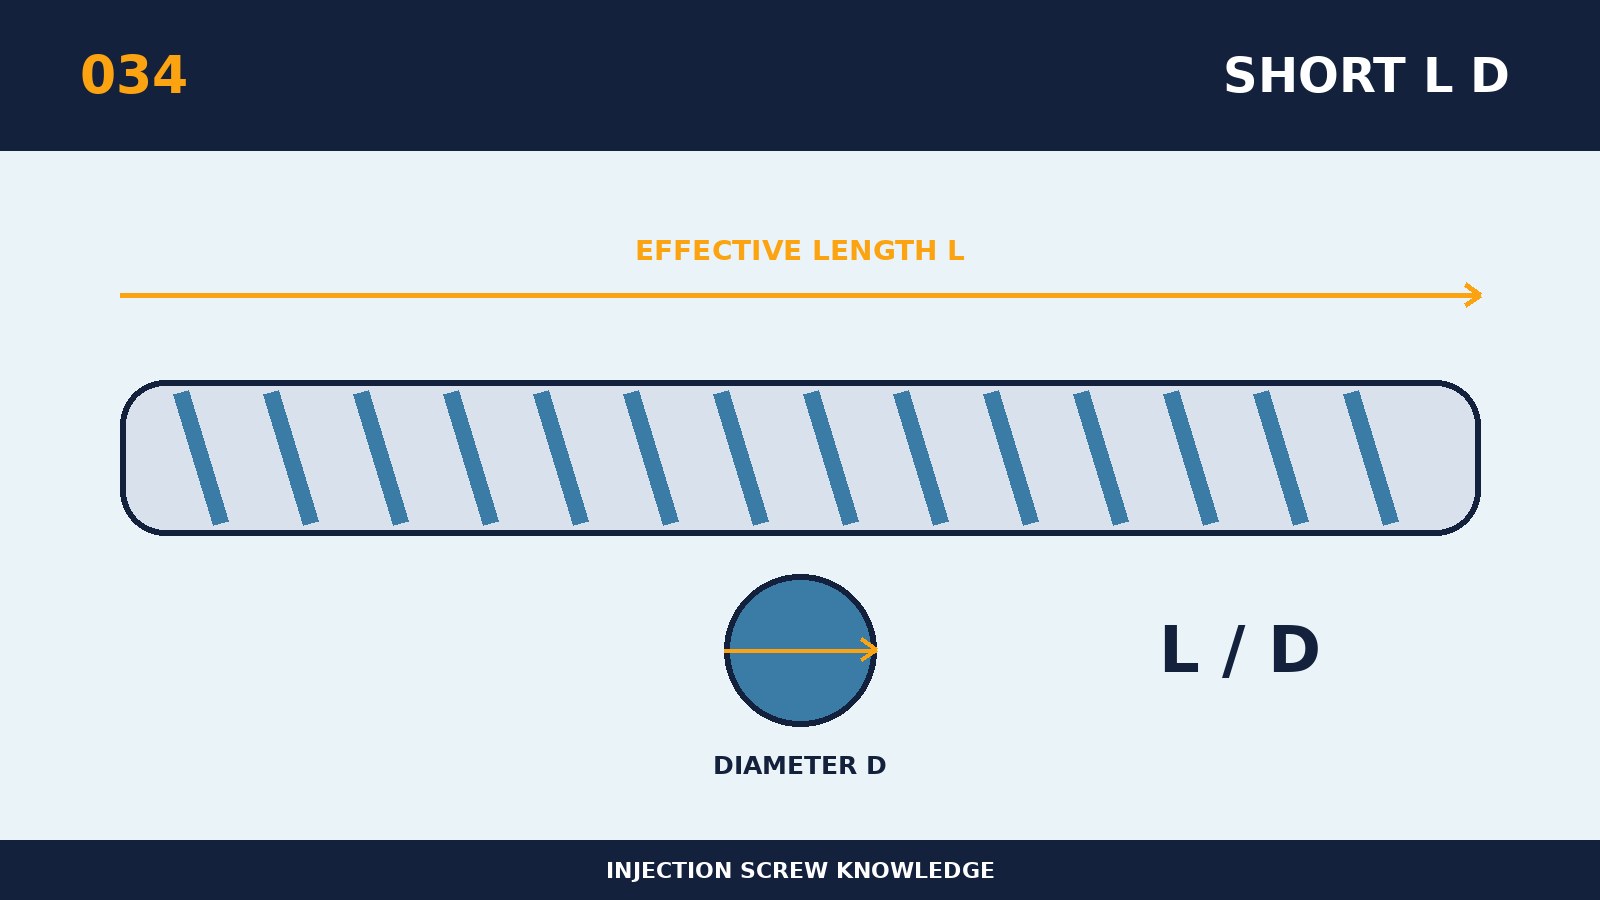
较短的有效长度可减少材料停留和设备占用空间,但可用于输送、熔融和混炼的距离也减少。从工作原理、选型条件、常见风险和验证方法说明短长径比螺杆的优点与使用边界,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
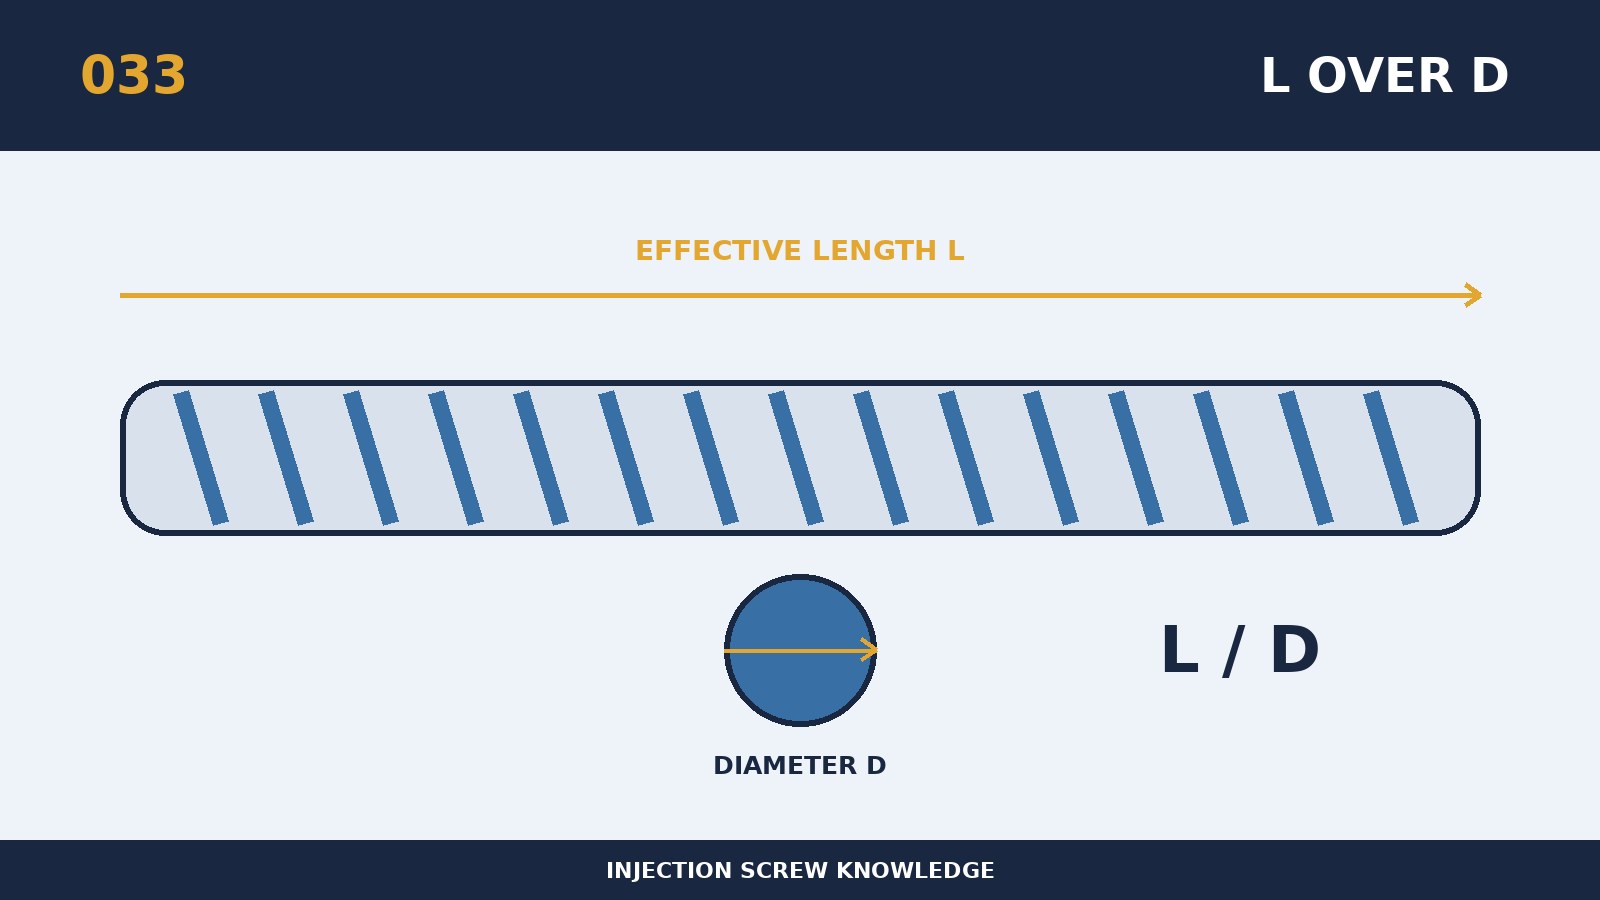
长径比是规定有效螺纹长度与名义直径的比值,测量基准必须一致才可比较。从工作原理、选型条件、常见风险和验证方法说明螺杆长径比的定义和正确测量方法,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
玻纤材料对螺杆表面产生磨粒磨损,直径和线速度又影响剪切强度与纤维长度。从工作原理、选型条件、常见风险和验证方法说明玻纤增强料选择螺杆直径的耐磨与剪切平衡,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
高黏度材料同时提高塑化扭矩和注射流动阻力,对螺杆直径选择形成双重约束。从工作原理、选型条件、常见风险和验证方法说明高黏度材料选择螺杆直径时要看哪些限制,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
根据树脂材料、填充比例、设备型号和制品要求,选择更适合的螺杆与料筒方案。