
结晶塑料的熔点特征如何影响压缩比
结晶材料在接近熔点时黏度和体积状态变化明显,需要保证熔融界面持续推进。从工作原理、选型条件、常见风险和验证方法说明结晶塑料的熔点特征如何影响压缩比,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
系统介绍注塑螺杆结构、压缩比、长径比、材料选择、磨损机理与选型方法。
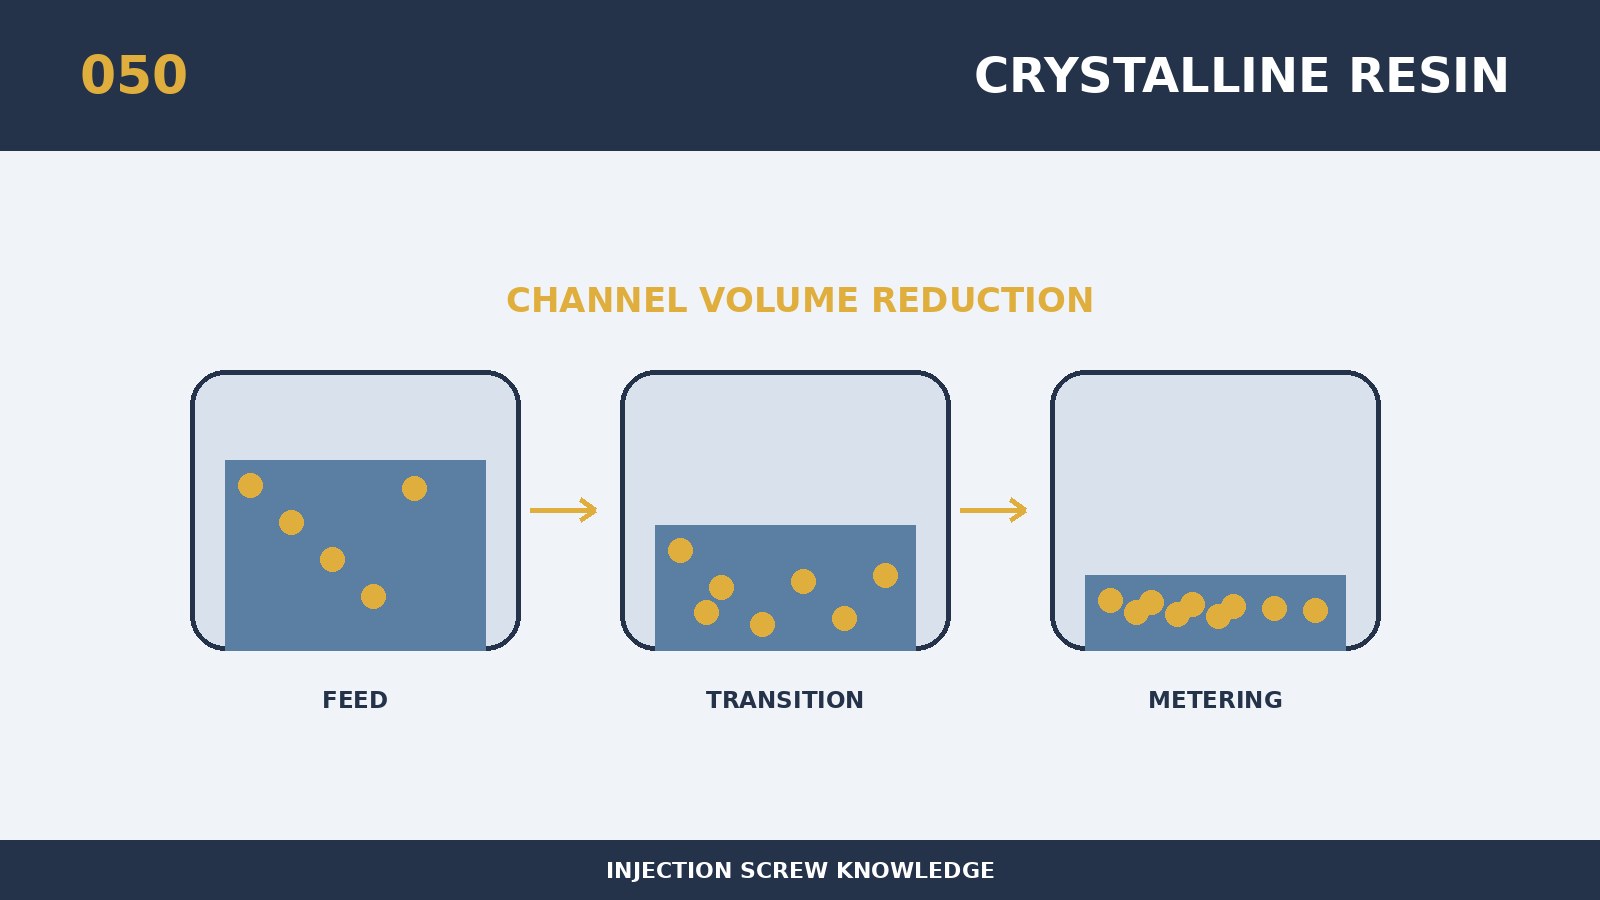
结晶材料在接近熔点时黏度和体积状态变化明显,需要保证熔融界面持续推进。从工作原理、选型条件、常见风险和验证方法说明结晶塑料的熔点特征如何影响压缩比,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
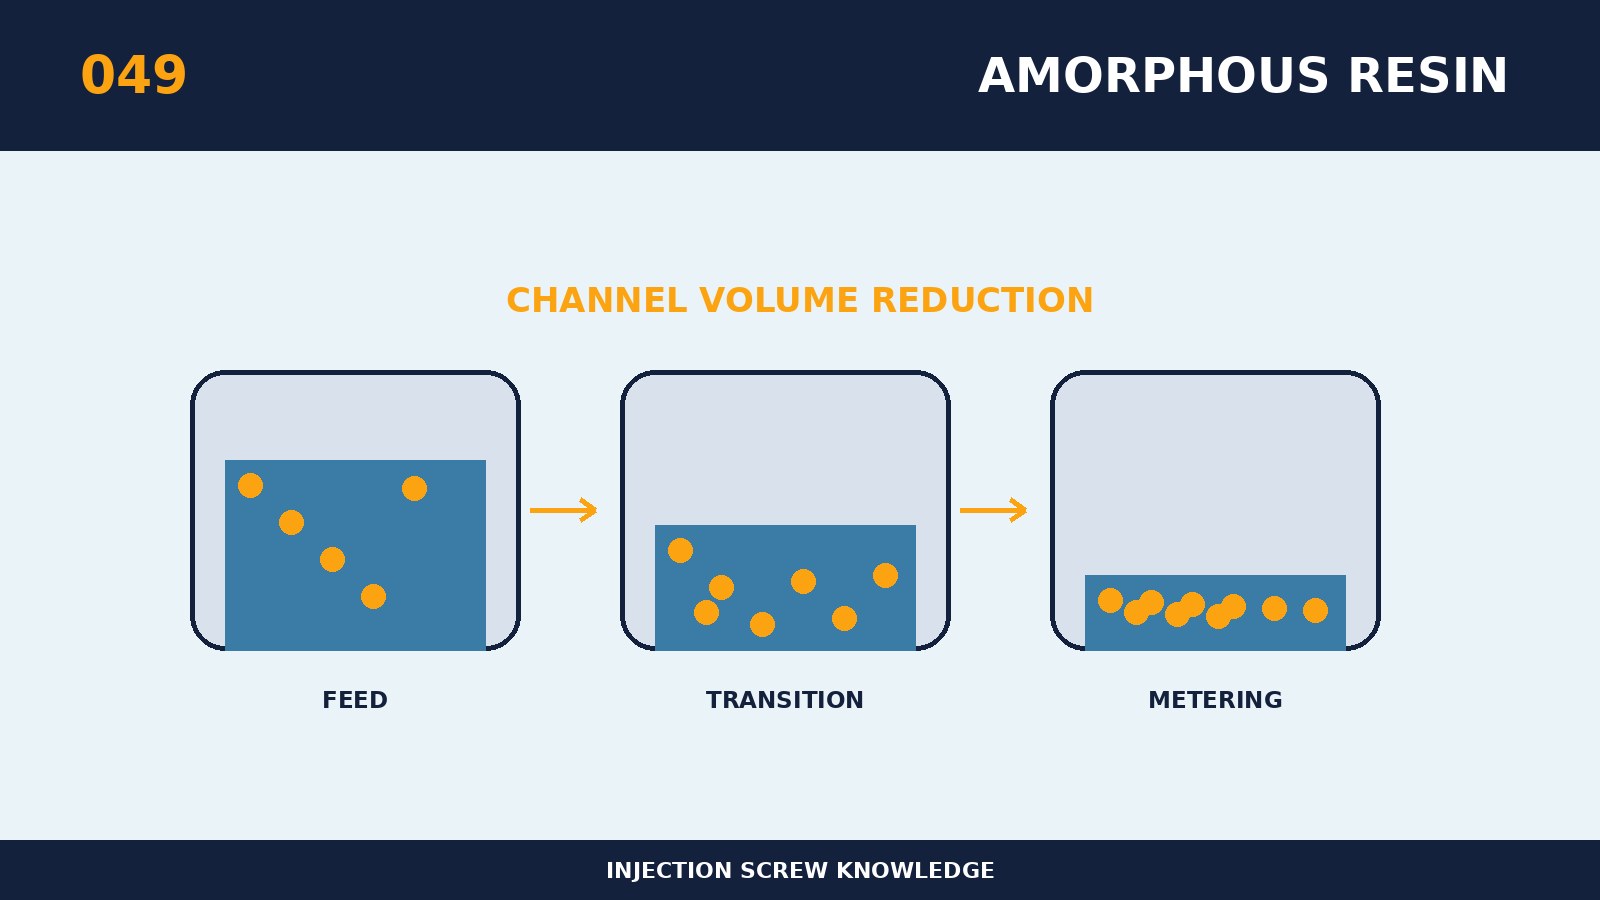
非结晶材料没有明确熔点,软化和黏度下降发生在较宽温区,压缩过程应保持平顺。从工作原理、选型条件、常见风险和验证方法说明非结晶塑料选择压缩比时应关注什么,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
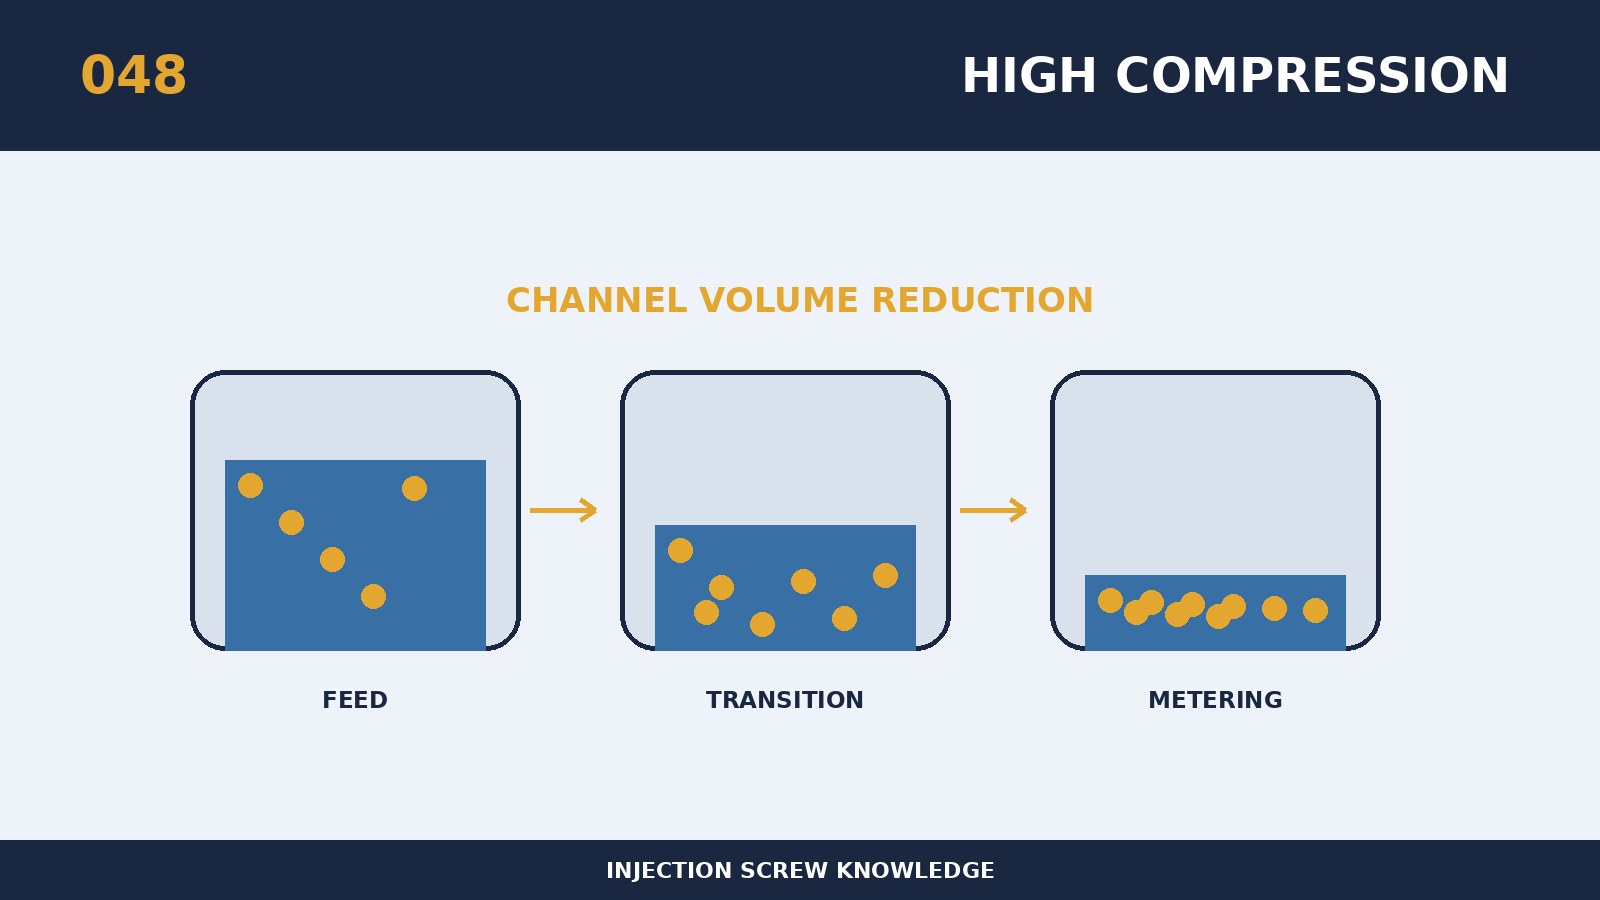
高压缩比在较短距离内显著减少螺槽容积,可加强压实、熔膜更新和剪切生热。从工作原理、选型条件、常见风险和验证方法说明高压缩比螺杆提升熔融能力时有哪些代价,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
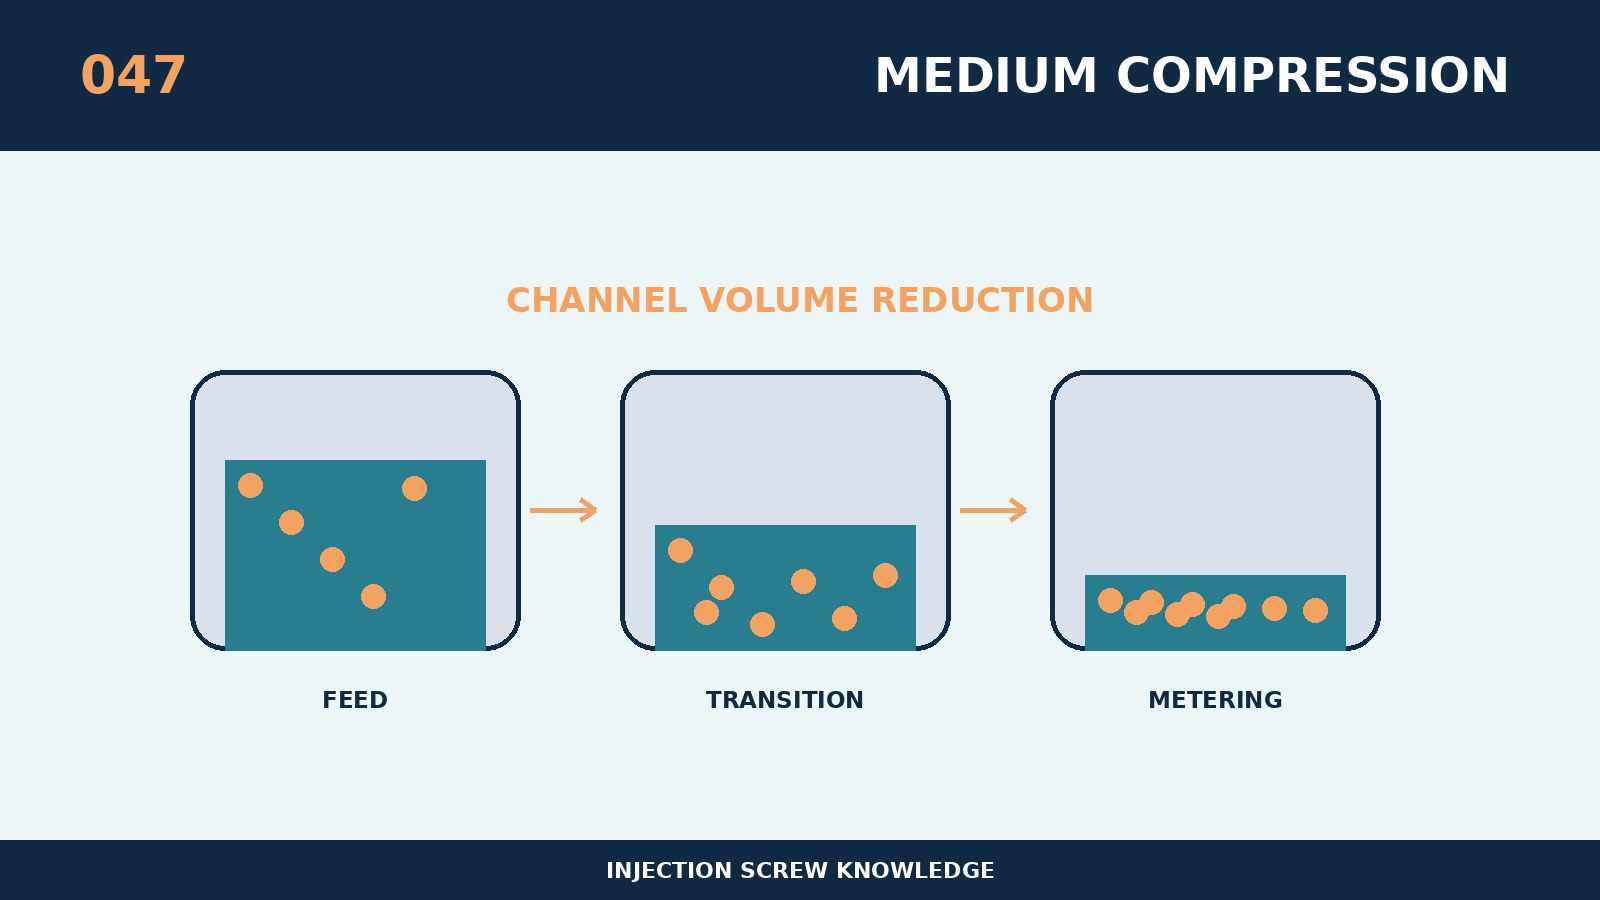
中等压缩比通常能兼顾颗粒压实、排气、熔融和较宽的工艺窗口。从工作原理、选型条件、常见风险和验证方法说明中等压缩比为什么适合多数通用塑料,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
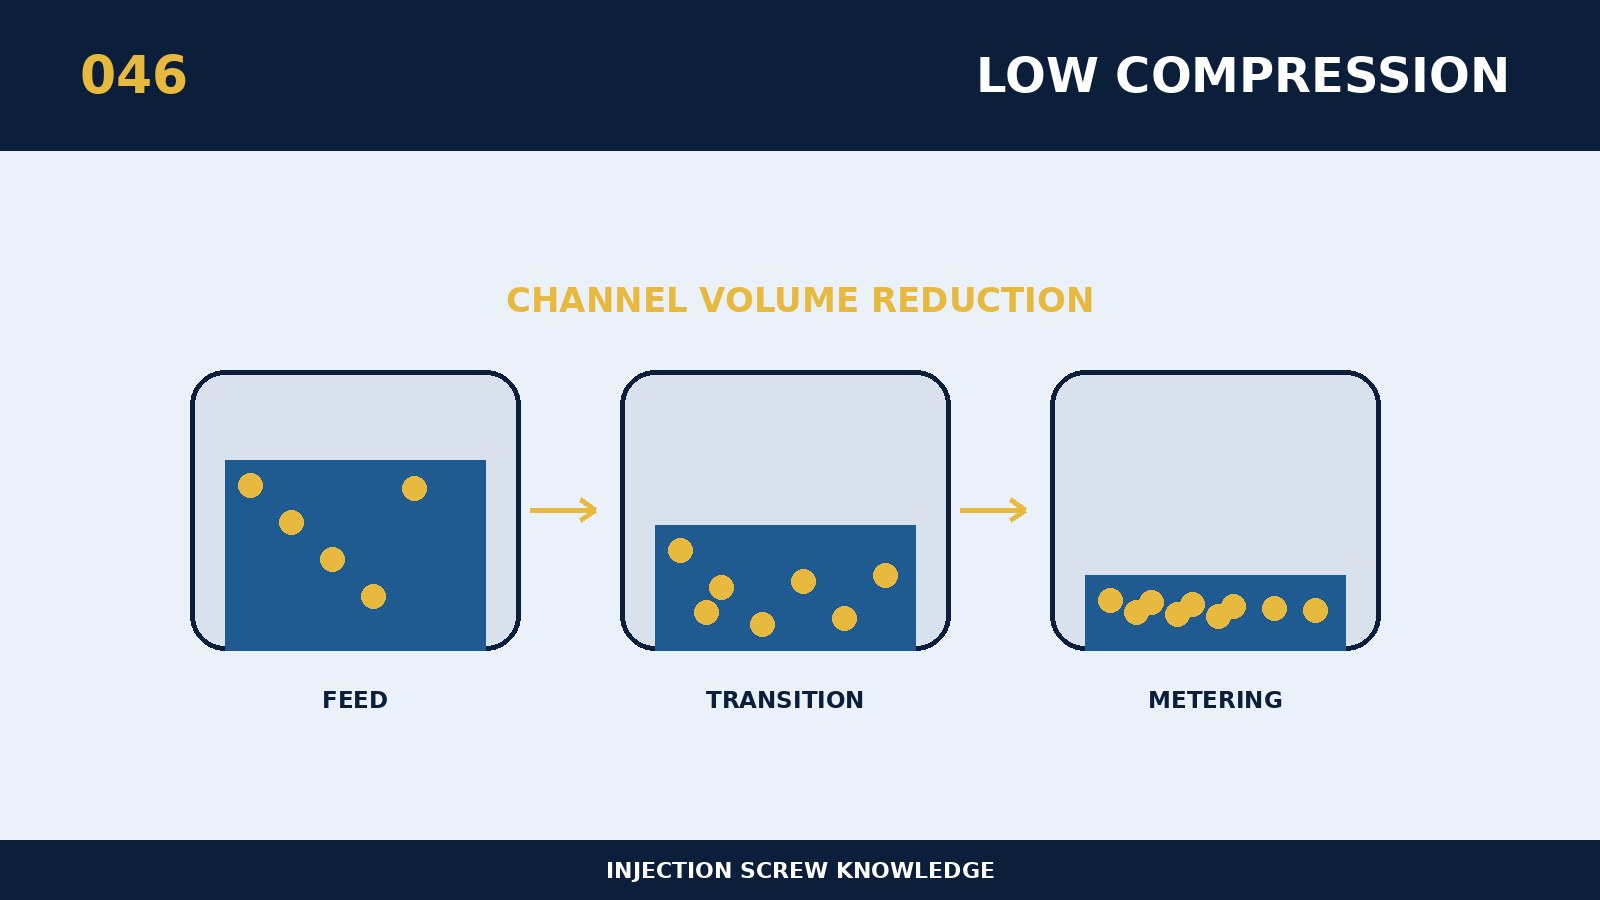
低压缩比让固体床体积变化更平缓,可降低局部压力、剪切和过热风险。从工作原理、选型条件、常见风险和验证方法说明低压缩比螺杆适合哪些剪切敏感材料,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
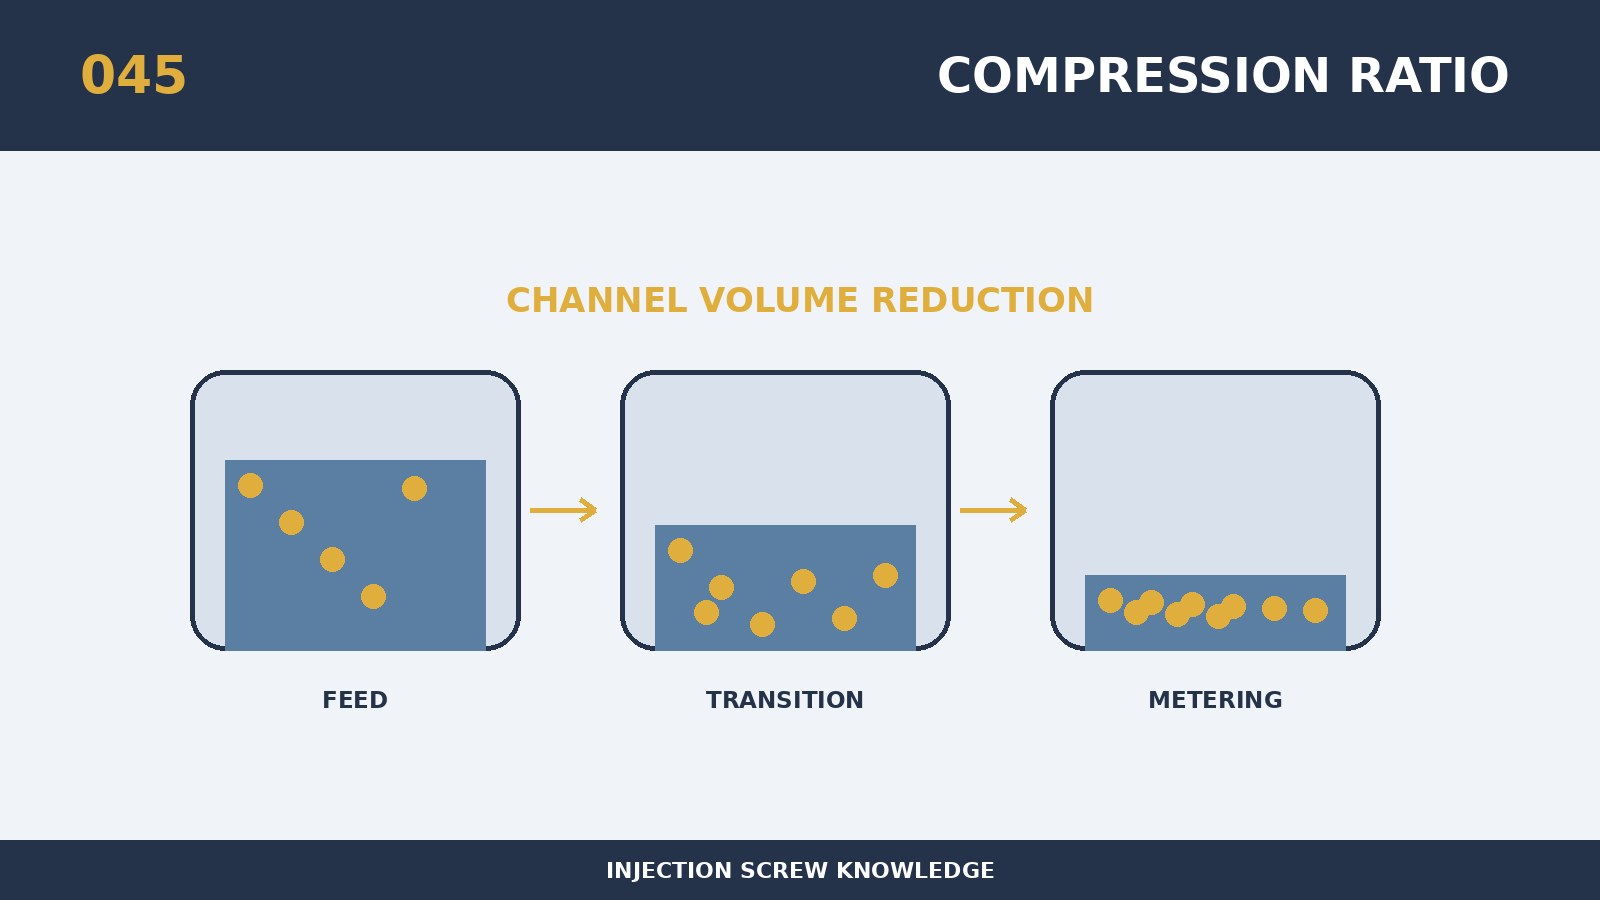
常用压缩比依据输送段与计量段螺槽深度或容积关系计算,必须明确采用的定义。从工作原理、选型条件、常见风险和验证方法说明螺杆压缩比应该怎样计算才不会用错尺寸,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
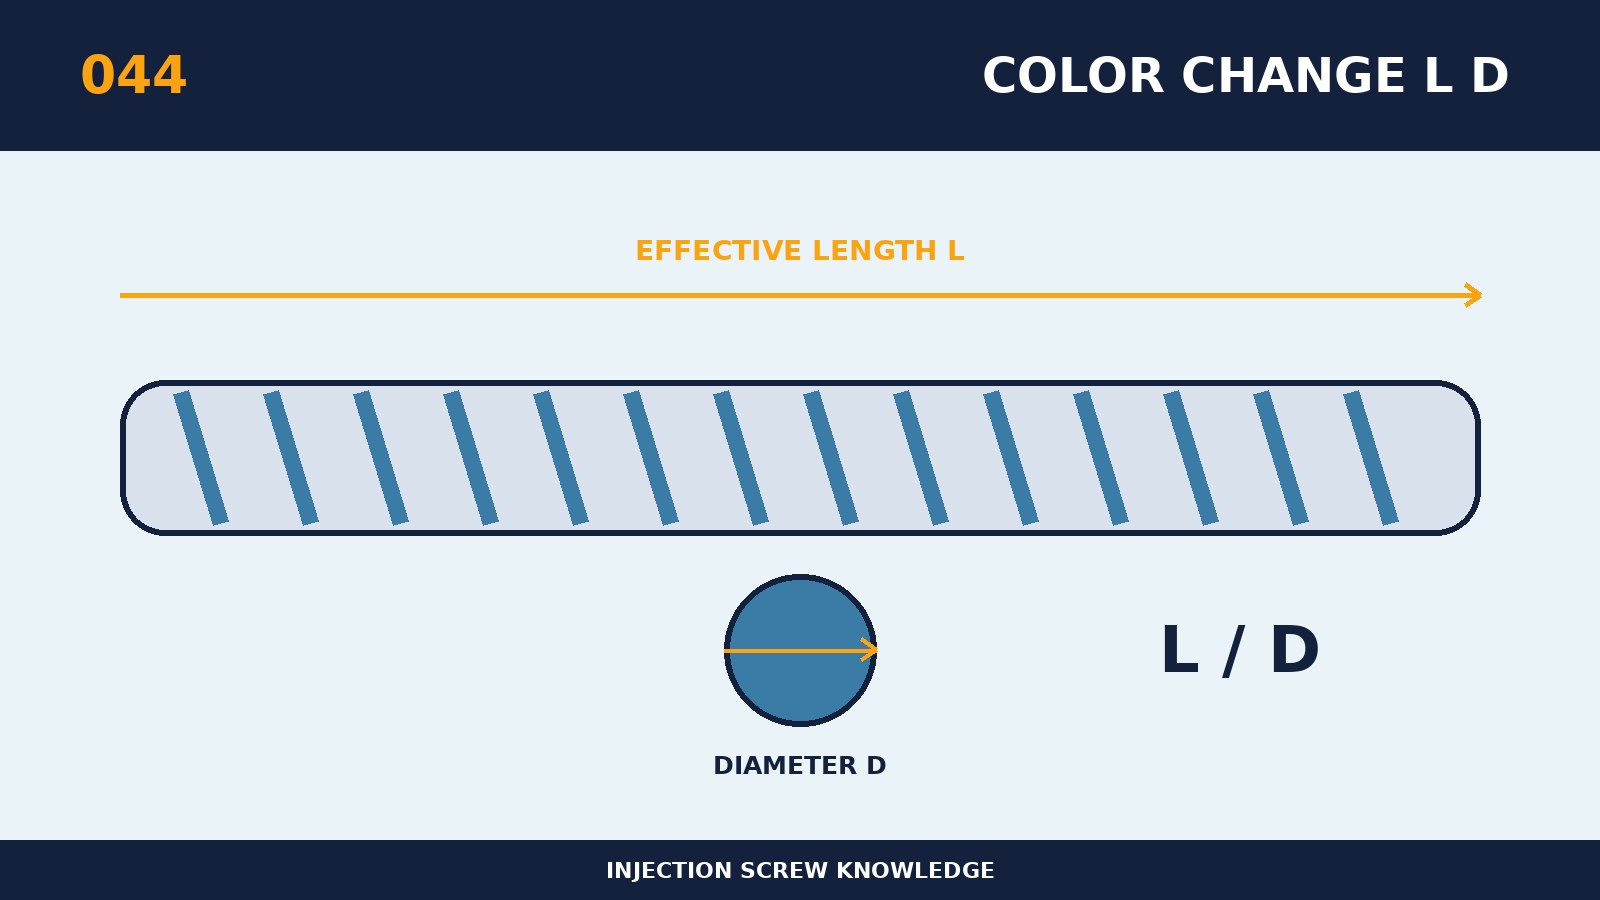
更长流道意味着更大的接触面积和潜在存料量,结构死角会直接影响换色效率。从工作原理、选型条件、常见风险和验证方法说明螺杆长径比与换色清洗时间的关系,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
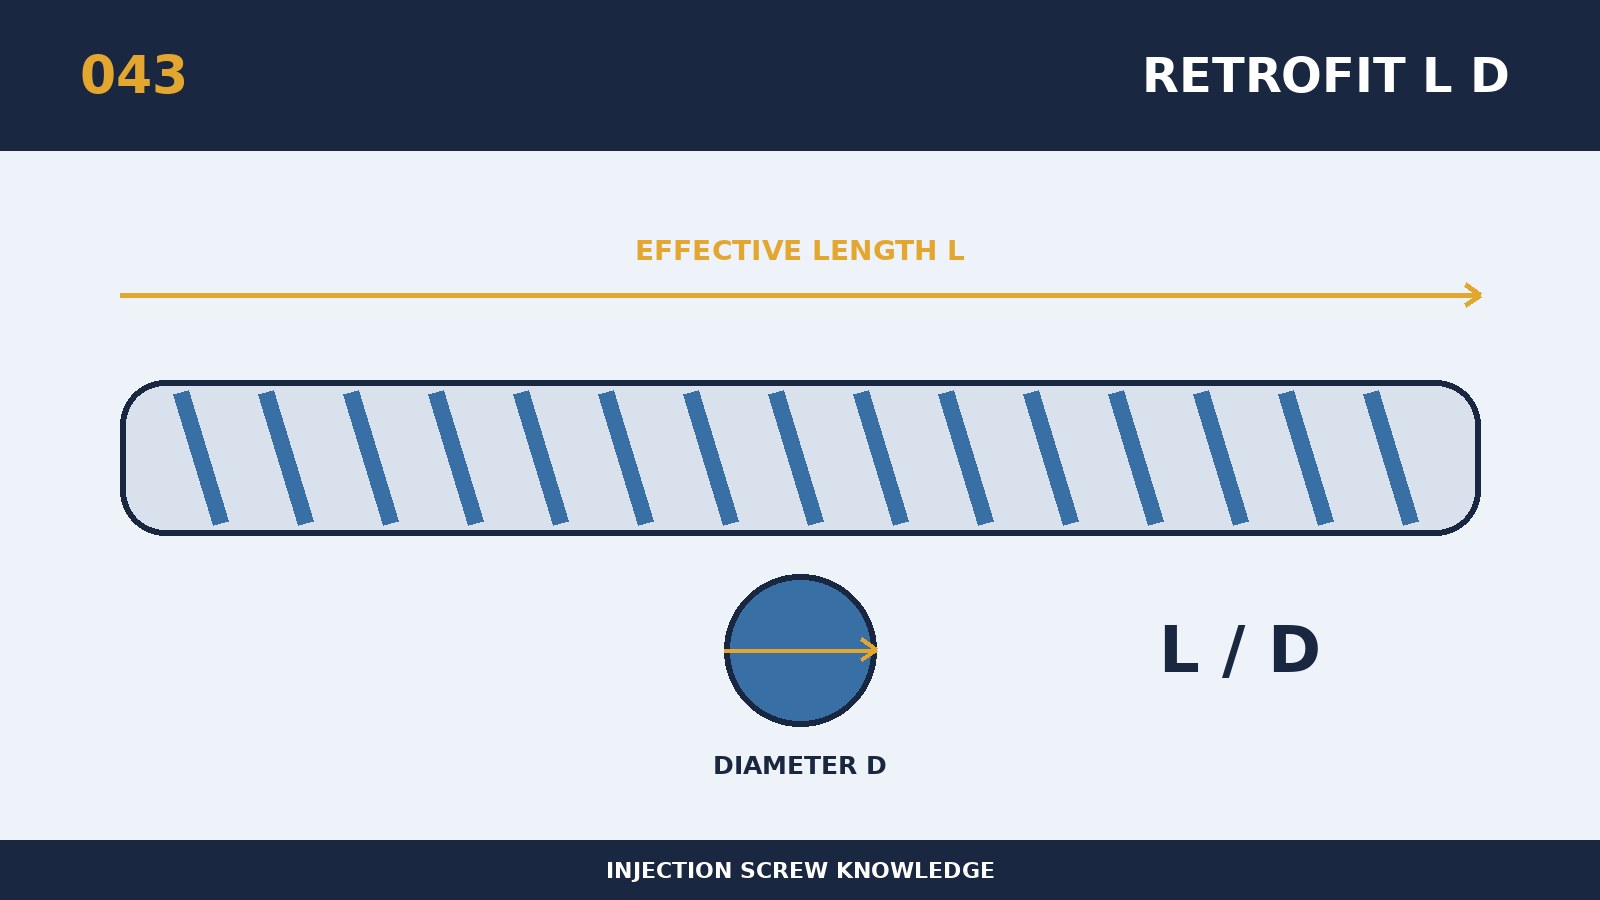
增加长径比涉及螺杆料筒总长、加热区、护罩、喷嘴中心和射台行程等系统尺寸。从工作原理、选型条件、常见风险和验证方法说明设备改造时长径比受哪些安装尺寸限制,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
长度增加会放大相同扭矩下的扭转角和挠度,对对中、动态响应及疲劳提出更高要求。从工作原理、选型条件、常见风险和验证方法说明螺杆长径比增加后扭转刚度怎样校核,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
有效长度不足会压缩颗粒预热和熔融的时间,使固体床在进入计量端时仍未完全消失。从工作原理、选型条件、常见风险和验证方法说明长径比不足时为什么容易出现未熔颗粒,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
根据树脂材料、填充比例、设备型号和制品要求,选择更适合的螺杆与料筒方案。