
Maddock混炼段如何提升未熔颗粒分散效果
Maddock结构让熔体通过受控间隙,在较强剪切下完成分流、过滤式熔融和再汇合。从工作原理、选型条件、常见风险和验证方法说明Maddock混炼段如何提升未熔颗粒分散效果,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
系统介绍注塑螺杆结构、压缩比、长径比、材料选择、磨损机理与选型方法。
Maddock结构让熔体通过受控间隙,在较强剪切下完成分流、过滤式熔融和再汇合。从工作原理、选型条件、常见风险和验证方法说明Maddock混炼段如何提升未熔颗粒分散效果,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
菠萝头表面的交错沟槽把熔体切分成多股并反复换位,侧重分布混合和温度均化。从工作原理、选型条件、常见风险和验证方法说明菠萝头混炼结构的分流机理与适用范围,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
销钉让熔体多次分流、汇合和改变方向,可改善色母、填料及添加剂的分布。从工作原理、选型条件、常见风险和验证方法说明销钉混炼段适合解决哪些分散问题,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
屏障副棱把尚未熔化的固体与已熔熔体分到不同通道,使熔融界面更可控。从工作原理、选型条件、常见风险和验证方法说明屏障型螺杆如何分离固体床与熔体,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
导程影响单位转角的轴向输送距离,也改变颗粒在螺槽内的翻滚和停留方式。从工作原理、选型条件、常见风险和验证方法说明等距螺纹与变导程螺纹在注塑螺杆中的选择,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
螺槽深度从输送端向计量端的变化决定体积压缩过程以及固体床和熔膜承受的压力。从工作原理、选型条件、常见风险和验证方法说明螺槽深度渐变设计为什么会改变塑化压力,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
计量段负责稳定熔体压力、温度和输出量,是连接塑化与注射的重要缓冲区。从工作原理、选型条件、常见风险和验证方法说明计量段长度对射胶重复性和熔体均匀性的作用,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
压缩段的长度决定螺槽由深变浅的速度,也决定固体床承受压力和剪切的渐进程度。从工作原理、选型条件、常见风险和验证方法说明螺杆压缩段长度怎样影响熔融速度和剪切热,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
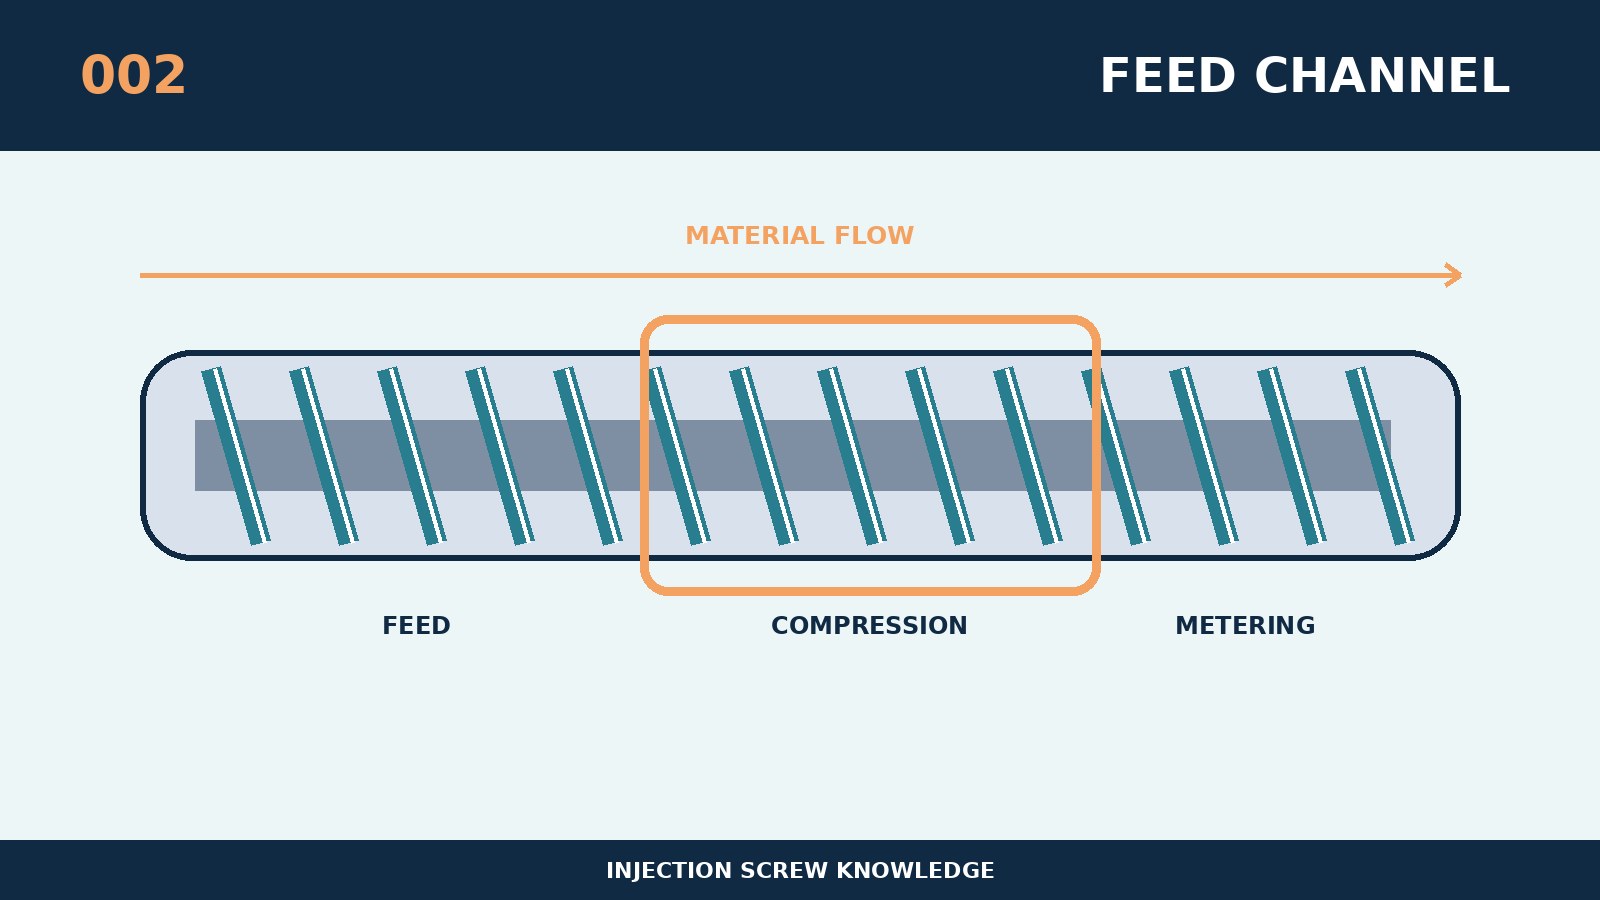
输送段必须在不过度摩擦升温的前提下形成稳定的固体塞和连续供料。从工作原理、选型条件、常见风险和验证方法说明螺杆输送段槽深与颗粒进料稳定性的关系,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
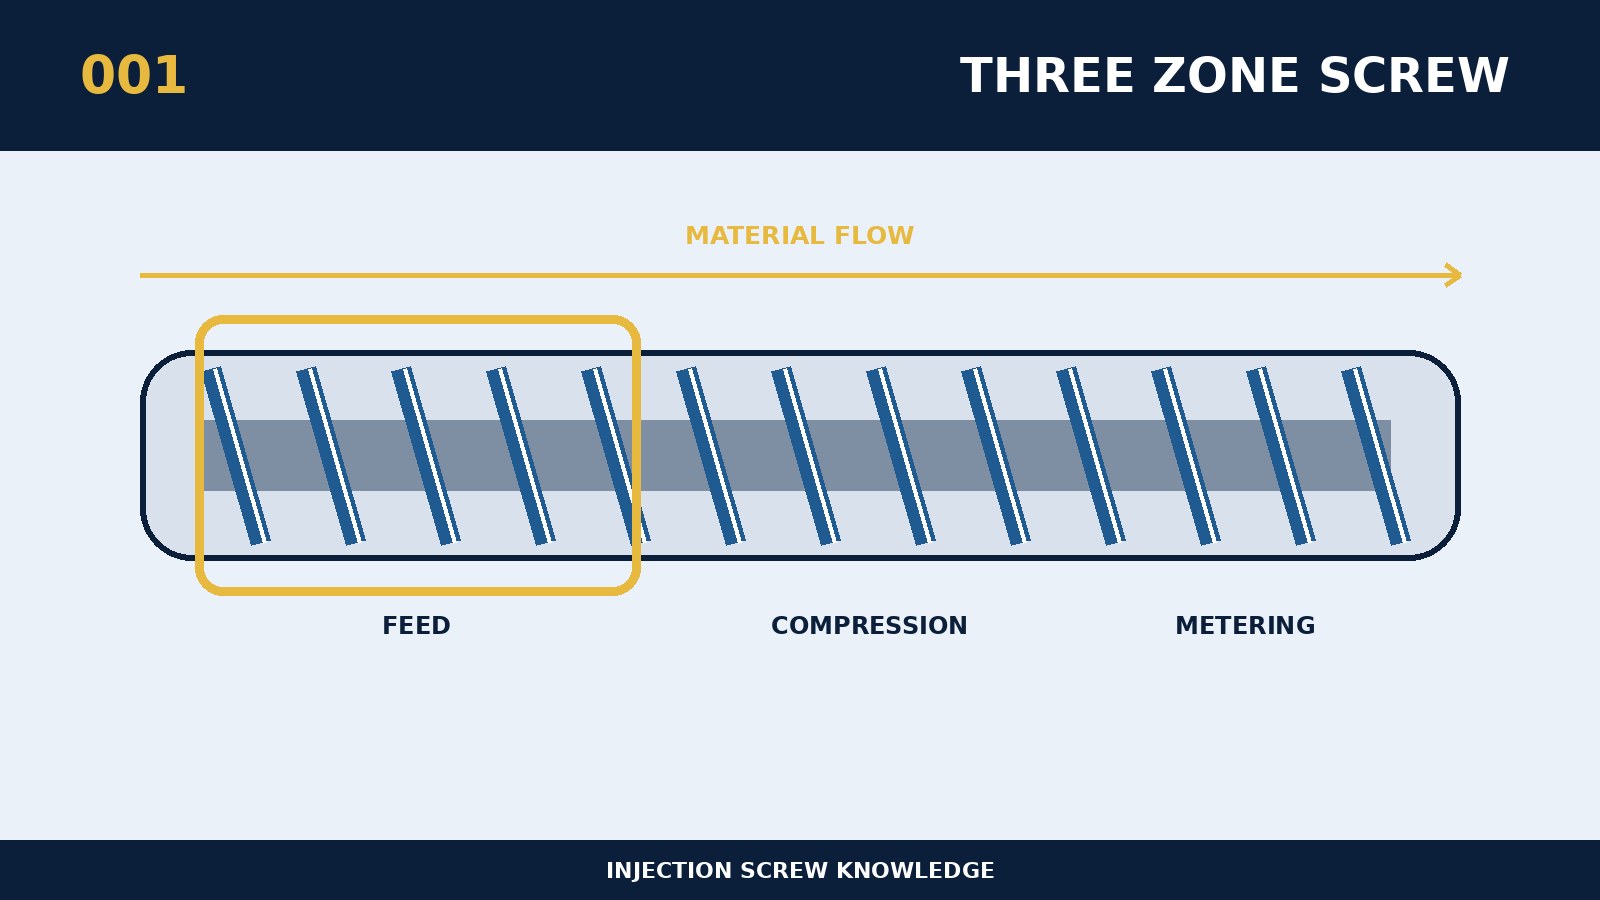
三段长度与螺槽深度共同决定固体输送、排气、熔融和计量稳定。从工作原理、选型条件、常见风险和验证方法说明注塑螺杆三段式结构如何完成输送压缩与计量,帮助注塑工厂稳定塑化并降低螺杆料筒全寿命成本。
根据树脂材料、填充比例、设备型号和制品要求,选择更适合的螺杆与料筒方案。