
Lựa chọn vít dựa trên bánh răng PM: tránh quá nóng và giảm hiệu lực
Thời gian phát hành:2026-10-02
Đối với các nhà máy tổng hợp ống nước, giải thích các loại bánh xe PM: tránh quá nóng và giảm giá, kết hợp sản phẩm, chất dinh dưỡng, nền tảng, sản xuất, chu kỳ sống và dữ liệu cả đời, và giảm chi phí lãng phí, tắt và sự sống.
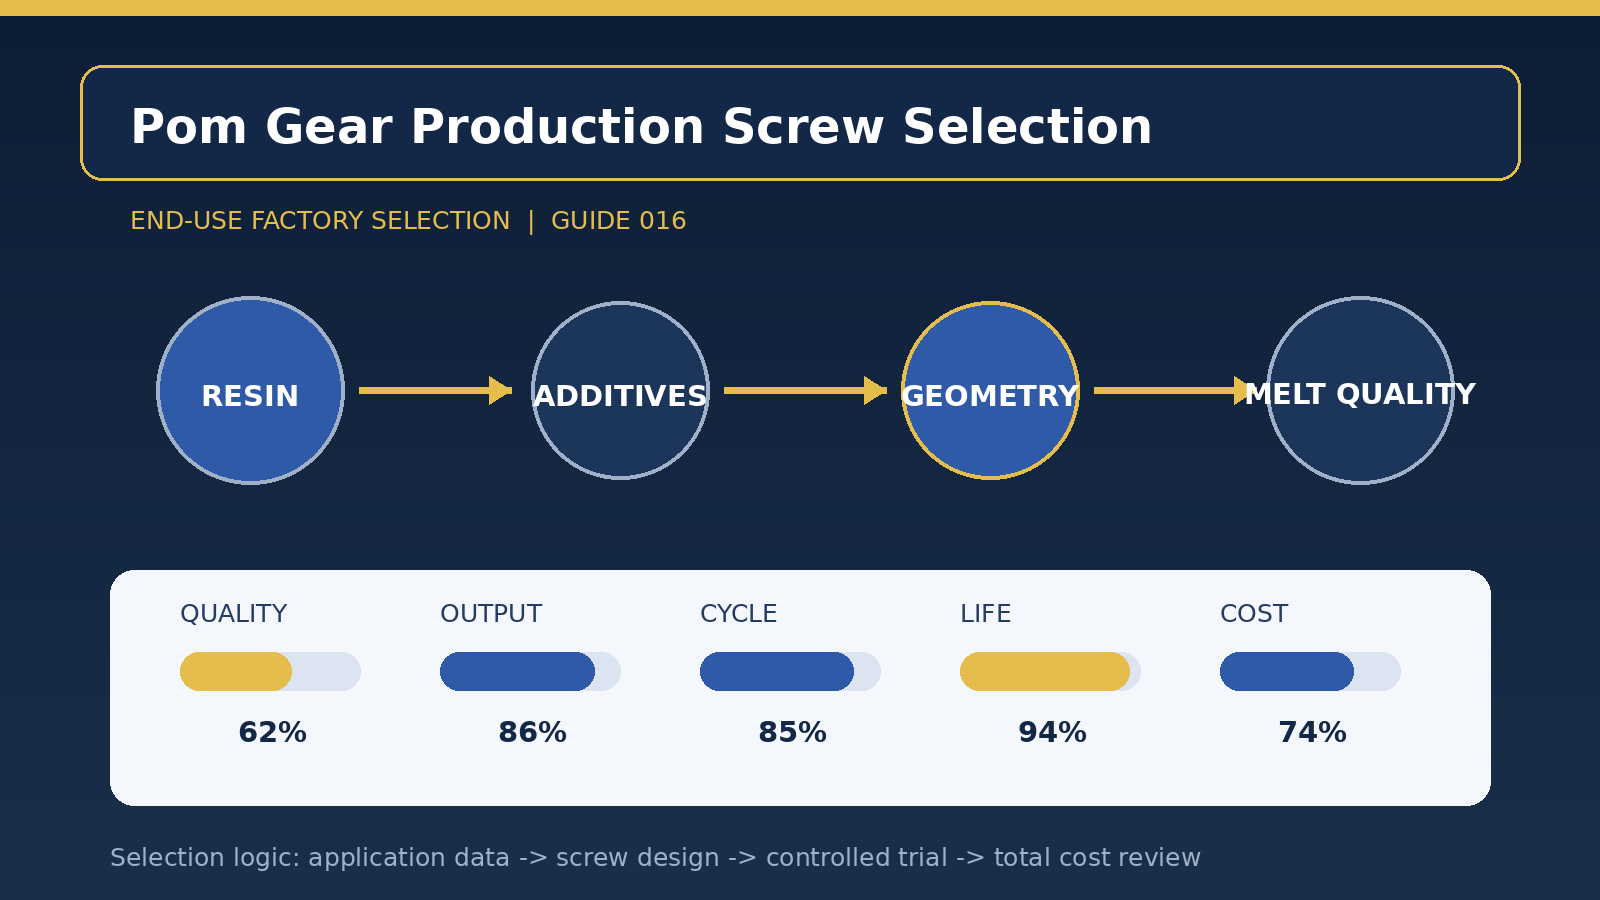
(b) Bộ phận sinh sản được chọn: Tránh quá nóng và giảm giá dựa trên cảnh sản xuất của nhà máy, và không thể đọc chỉ đường kính của vít hoặc giá. Người ta đề nghị rằng độ đa dạng nhựa, độ nhạy nhiệt, sự bổ sung và tỉ lệ hồi tưởng được tổ chức đầu tiên và sau đó được đo bằng một loạt nguyên liệu thô để ngăn ngừa sự dao động sai lầm của sự biến đổi hình dạng như là vấn đề thiết bị. Mục tiêu của bước này là để thiết lập các điểm chuẩn cũ chương trình so sánh để sau đó vít thay đổi có thể được hỗ trợ bởi dữ liệu.
Điều dễ bỏ qua nhất là nguy cơ bị ô nhiễm cửa sổ và vật liệu bằng nhựa. Cây nên kết nối đời sống của nó với giờ hoạt động, loại vật liệu và tần số bảo trì, và xem xét khả năng tạo nhựa còn lại dựa trên mức độ đỉnh cao hơn là sản xuất trung bình hàng năm. Các nhà cung cấp có thể tạo ra sự đánh đổi chủ động giữa khả năng tương tác, đánh dấu tai và chi phí khi có những giá trị rõ ràng cho trọng lượng sản phẩm, sản xuất hàng ngày, các đỉnh chất lượng khách hàng và cho phép dừng thời gian.
Dòng chính trong trường hợp này là hình học của các vít với các thẻ thực và công thức. Trong hình học và chương trình vật liệu, ưu tiên nên được xác định giữa khả năng tương tác và việc đánh dấu tai để ngăn chặn việc đánh dấu tai quá nhiều dẫn đến sự chuyển đổi khó khăn; và khoảng cách giữa cấu trúc vòng ngược và dòng chảy ngược nên được đánh giá dựa trên cơ sở của dao động vật chất và áp lực tiêm. Giải pháp cuối cùng cũng cần phải tương thích với sự hao mòn và nước mắt của ống trụ, ổ đĩa, vận tốc vật lý và quá trình làm sạch hiện tại, và sẽ không bao gồm các vấn đề hợp tác hoặc quá trình với một vật liệu cao.
Chương trình mới [soparison-vald] đề xuất tối thiểu 48 giờ hoạt động liên tục, với 100 giờ giải cứu cho mỗi giai đoạn ổn định, và ghi lại lượng tải ngược, giảm áp suất và sản xuất hàng ngày. Thử nghiệm nên được đồng ký bởi sản xuất, chất lượng và thiết bị ba phần, không cho phép một khu vực được hình thành độc lập, và giữ lại một ma trận, một nhóm mẫu ổn định và sống lâu để dễ dàng so sánh. Nếu chỉ kiểm tra cái đầu tiên, thì thật dễ để bỏ lỡ những nguy cơ liên quan đến sự dịch chuyển nhiệt, trang dừng vật chất, vòng thời gian trở lại, quần áo và nước mắt kéo dài.
Một khi hình xoắn ốc được hình thành, nền tảng then chốt nên được chuẩn bị cho thành phần đầu vít hoặc phụ tùng, với sự xem xét định kỳ về khả năng phục vụ, và các chu kỳ kiểm tra nên được thiết lập trong cả giờ hoạt động và tấn vật liệu thô được xử lý. Thời gian lưu trữ, áp lực lưng, vận tốc vít, tiếng ồn và khối lượng của sản phẩm sẽ được ghi lại theo cách đồng nhất trong ca trực. Khi các chỉ số trên thay đổi cùng một lúc, các lỗ hổng cơ học và trạng thái của nguyên liệu thô nên được kiểm tra trước khi tiến trình được điều chỉnh để tránh sử dụng các tham số để bù đắp cho sự thoái hóa phần cứng.
Chi phí [điều khiển chi phí] không thể đơn giản là một giá ốc vít, và chi phí của kiện tụng hành khách, trả lại hàng hóa và chất thừa nên được phân loại như là mất chất lượng, không chỉ như phế liệu bên cạnh, mà cũng là một chương trình so sánh chi phí cho mỗi 10.000 món hàng đủ điều kiện, cho thấy ảnh hưởng của sự thay đổi trong việc sản xuất trong thời gian trở về. Người ta đề nghị mỗi lần xuất khẩu 10.000 vật dụng đủ điều kiện, chi phí cho mỗi 1.000 giờ hoạt động và ước tính số tháng trở về. Khi chương trình mới giảm bớt chất thải, tiếp nhiên liệu hoặc đột ngột tắt máy, các đầu vào cấp cao thường được bù đắp trong quá trình sản xuất.
Hệ thống quản lý vành đai thất bại cuối cùng sẽ bao gồm những con số vẽ, các vật liệu tua vít, điều trị nhiệt, không gian quan trọng, ống xách tay, xử lý cửa sổ và dữ liệu chấp nhận trong các thẻ chương trình giảng dạy. Nó được đề nghị liên kết những bức ảnh khiếm khuyết, thời gian sản xuất và tham số đường cong với cùng số lần, trong khi thiết lập những xoắn bất thường, thời gian lưu trữ bị tràn ngập và vật liệu phục hồi khi có tín hiệu sửa chữa sớm. Khi có một sự thay đổi đáng kể trong hình thức dinh dưỡng, tỉ lệ hồi tưởng, cấu trúc sản phẩm hoặc nút đích, giới hạn thích hợp cho “một loại máy sản xuất bánh răng cưa: nên tránh quá sức chịu đựng và giảm cân thay vì mặc định về kết luận cũ là vĩnh viễn.
Tựa bài: Các đường chỉ dẫn cho việc chọn một nhà máy nhựa để tham khảo cuối dịch vụ