
screws screws แบบ pPM: หลีกเลี่ยงความร้อนที่มากเกินไปและลดอุณหภูมิ
เวลาวางจำหน่าย:2026-10-02
สําหรับต้นยูไนเต็ดแบบปลายท่อ (POM) อธิบายการผลิตเกียร์แบบสกรู (POM): หลีกการลดความร้อนและลดความอ้วนเกินตัว, ผสมผลิตภัณฑ์, อาหาร,แพลตฟอร์ม, การผลิต, วงจรชีวิต และข้อมูลชีวิต
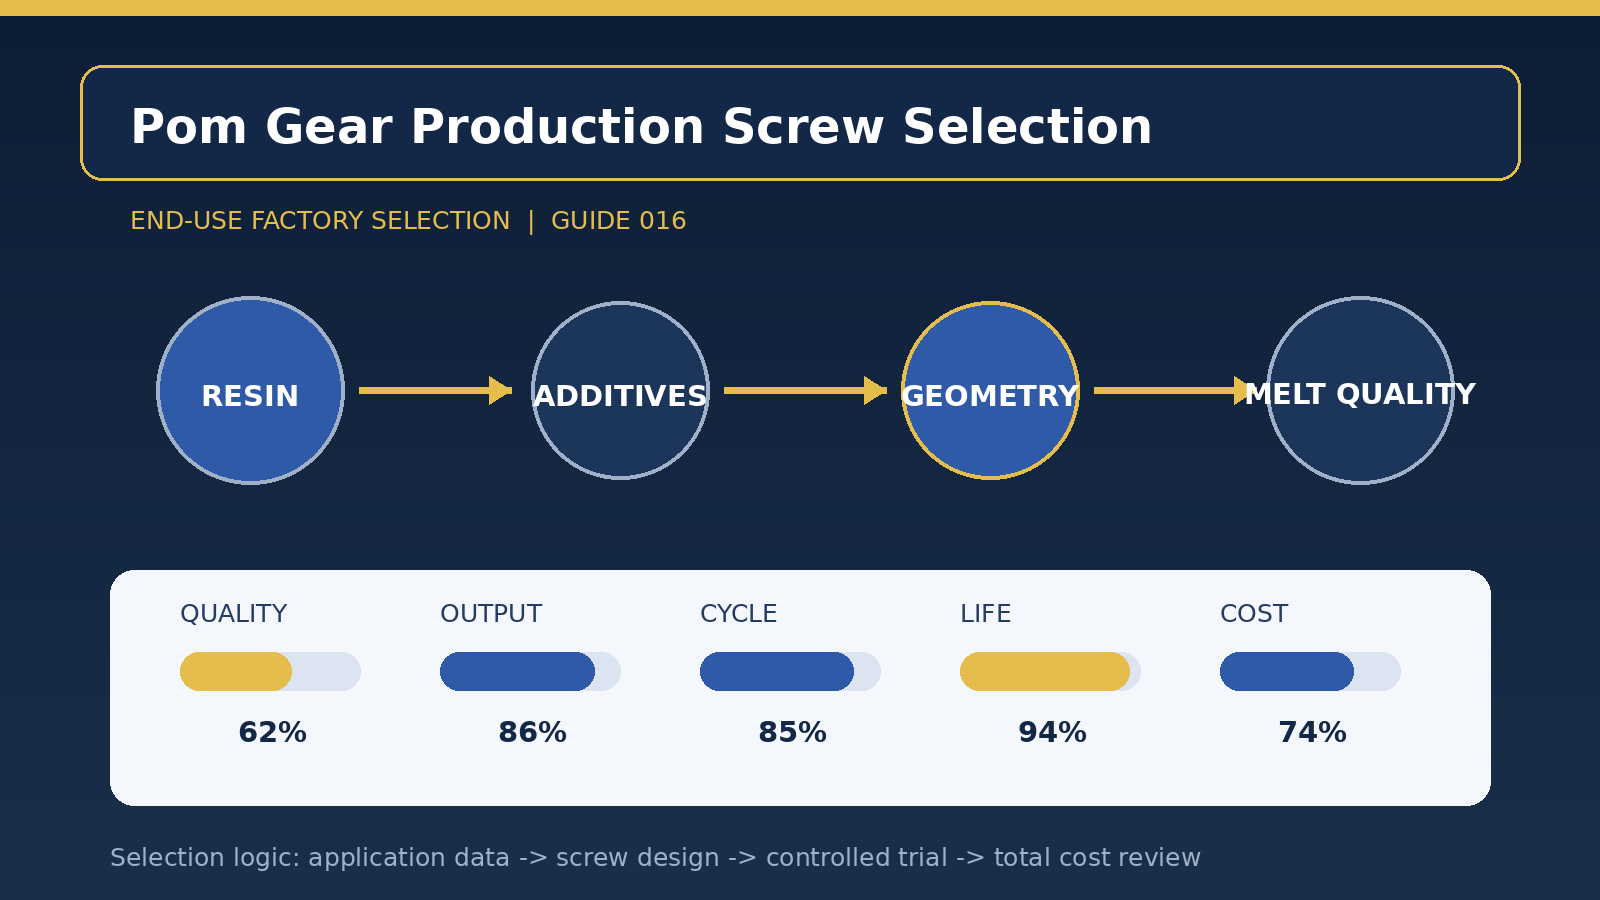
(b) [คําจํากัดความของ scene] การ คัด เลือก เฟือง งานพรอม: การ หลีก เลี่ยง การ ทํา ให้ ร้อน เกิน ไป และ การ ลด น้ํา หนัก นั้น อาศัย ฉาก การ ผลิต ที่ แท้ จริง ของ พืช และ ไม่ สามารถ อ่าน ได้ เฉพาะ เส้น ผ่า ศูนย์กลาง ของ สกรู หรือ ราคา. มี การ แนะ นํา ให้ ทํา การ จัด ระเบียบ ความ ไว ต่อ ความ ร้อน, ความ ไว ต่อ ความ ร้อน, การ ระเหย, และ สัดส่วน ย้อน หลัง ก่อน แล้ว ก็ วัด จาก วัสดุ ดิบ ๆ เป็น ชุด เพื่อ ป้องกัน การ คํานวณ ความ เปลี่ยน แปลง ของ สูตร อย่าง ผิด ๆ ใน เรื่อง อุปกรณ์. จุดประสงค์ของขั้นตอนนี้คือการสร้างมาตรฐานโปรแกรมที่คล้ายคลึงกัน เพื่อที่ต่อมาการเปลี่ยนแปลงสกรูสามารถสนับสนุนได้โดยข้อมูล
สิ่ง ที่ มอง ข้าม ได้ ง่าย ที่ สุด ก็ คือ ความ เสี่ยง ต่อ การ สูญ เสีย หน้าต่าง พลาสติก และ วัสดุ ต่าง ๆ. พืช ชนิด นี้ ควร จะ เชื่อม ช่วง ชีวิต ของ มัน เข้า กับ ชั่วโมง แห่ง การ ดําเนิน งาน, ประเภท วัสดุ และ ความ ถี่ ของ การ บํารุง รักษา, และ ตรวจ สอบ ความ สามารถ ใน การ ทํา ให้ พลาสติก ที่ เหลือ อยู่ โดย อาศัย ยอด เขา ที่ เรียง ตาม ลําดับ แทน ที่ จะ เป็น การ ผลิต เฉลี่ย ประจํา ปี. ผู้ผลิตสามารถทําให้การซื้อขายแบบย้อนยุคได้ ระหว่างความเสมอภาค การผูกขาด และค่าใช้จ่าย เมื่อมีความชัดเจน
เส้นหลักในกรณีนี้ คือเรขาคณิตของ screws กับไพ่จริงและสูตร ในโปรแกรมเรขาคณิตและวัสดุ ควรนิยามค่าความสําคัญระหว่างความต่อเนื่องและความคมชัดของวัตถุ เพื่อป้องกันการขีดเส้นหูมากเกินไป ทางออกสุดท้ายยังจําเป็นต้องเข้ากันได้กับการสวมใส่และการฉีกขาดของกระบอก ไดรฟ์ความเร็วทางกายภาพและกระบวนการทําความสะอาดในปัจจุบันและจะไม่ครอบคลุมขึ้น
โปรแกรมใหม่ [Cpartini-valid] เสนอขั้นต่ําของ 48 ชั่วโมงของการดําเนินการต่อเนื่อง โดยมีการสกัด 100 แบบสําหรับแต่ละระยะการวางตัวแบบ และบันทึกภาระสกรูกลับ, ความ กดกลับมั่นคงและการผลิตรายวัน การทดสอบควรได้รับการเซ็นโดยการผลิต คุณภาพและอุปกรณ์สามส่วน ห้ามอนุญาตให้ภาคเดียวรูปร่างอิสระ และรักษาเมทริกซ์ ถ้า เพียง แต่ ตรวจ สอบ เพียง ครั้ง แรก ก็ ง่าย ที่ จะ พลาด ความ เสี่ยง ที่ เกี่ยว ข้อง กับ ความ ร้อน, หน้า หยุด ด้าน วัตถุ, วงจร ย้อน กลับ มา และ ใส่ และ ฉีก ออก เป็น เวลา นาน.
เมื่อ เกลียว [ที่ ทํา ให้ เกิด ความ เสีย หาย] มี รูป ทรง จึง ควร เตรียม เวที หลัก สําหรับ ส่วน ประกอบ ย่อย ที่ ผิด เพี้ยน หรือ ชิ้น ส่วน ที่ เหลือ พร้อม กับ การ ทบทวน ความ สามารถ ใน การ รับ ใช้ เป็น ช่วง ๆ และ วัฏจักร การ ตรวจ สอบ ควร จัด ขึ้น สําหรับ ทั้ง การ ดําเนิน งาน และ วัสดุ ดิบ จํานวน มาก ที่ ผ่าน ไป. เวลาของการจัดเก็บ ความดันด้านหลัง screw ความเร็วเสียงรบกวนและมวลของผลิตภัณฑ์ จะถูกบันทึกในรูปแบบสม่ําเสมอในการเปลี่ยน เมื่อ ตัว บ่ง ชี้ ข้าง ต้น เปลี่ยน ไป ใน เวลา เดียว กัน ควร ตรวจ สอบ ช่อง ว่าง ของ เครื่องจักร และ สภาพ ของ วัสดุ ดิบ ก่อน ที่ จะ มี การ ปรับ กระบวนการ นี้ เพื่อ หลีก เลี่ยง การ ใช้ พารามิเตอร์ เพื่อ ชดเชย ความ เสื่อม ของ อุปกรณ์.
ค่า ใช้ จ่าย [ที่ ไม่ อาจ เข้าใจ ได้] ไม่ อาจ เป็น เพียง ราคา ที่ เสีย ไป เท่า นั้น และ ค่า ใช้ จ่าย ใน การ พิจารณา คดี ผู้ โดยสาร, การ คืน สินค้า และ ค่า ใช้ จ่าย อื่น ๆ ที่ เกิน ไป ควร ถูก จัด ว่า เป็น การ สูญ เสีย คุณภาพ ไม่ เพียง แต่ เป็น เศษ เสี้ยว เท่า นั้น แต่ ยัง เป็น การ เปรียบ เทียบ ค่า ใช้ จ่าย ต่อ สิ่ง ของ ที่ มี อยู่ 10,000 ชิ้น ด้วย ซึ่ง แสดง ถึง ผล กระทบ ของ การ เปลี่ยน แปลง ใน การ ผลิต ใน ช่วง ที่ กลับ มา. มี การ แนะ นํา ให้ ส่ง ออก ค่า ใช้ จ่าย ต่อ สิ่ง ของ ที่ เหมาะ สม 10,000 ชิ้น พร้อม ๆ กัน คือ ค่า ใช้ จ่าย ต่อ ชั่วโมง ปฏิบัติ การ 1,000 ชั่วโมง และ ประมาณ จํานวน เดือน กลับ. เมื่อ โครงการ ใหม่ ลด ของ เสีย การ เติม เชื้อ เพลิง หรือ การ ปิด อย่าง กะทันหัน ก็ มัก จะ มี การ ลด ปริมาณ ของ เสีย ใน ตอน เริ่ม การ ผลิต.
การจัดการแหวน [Closed Ring] จะรวมไปถึงตัวเลข, วัสดุไขควง, การรักษาความร้อน, มิติที่สําคัญ, ท่อพกพา มี การ เสนอ แนะ ให้ เชื่อม โยง ภาพ ที่ บกพร่อง, การ ผลิต ครั้ง แล้ว ครั้ง เล่า, เส้น โค้ง รูป วง กลม กับ จํานวน เท่า กัน, ขณะ ที่ ทํา ให้ เกิด ความ บิด ผิด ปกติ, เวลา เก็บ และ การ ตอบ สนอง ทาง วัตถุ เป็น สัญญาณ การ แก้ไข ใน ตอน ต้น. เมื่อมีการเปลี่ยนแปลงที่สําคัญในสูตร potstock, สัดส่วนกลับหัว, โครงสร้างผลิตภัณฑ์หรือโหนดเป้าหมาย ขอบเขตการใช้งานสําหรับ “อุปกรณ์เกียร์ผลิต screws: การหลีกเลี่ยงความร้อนและความเสื่อมโทรม" ควรถูกทบทวนใหม่แทนการยกเลิกข้อสรุปเก่าที่จะถาวร
หัวเรื่อง บทความ: ไกด์ไลน์สําหรับการเลือกโรงงานพลาสติก สําหรับอ้างอิงการสิ้นสุดบริการ