
POM Getriebe-basierte Schraubenauswahl: Vermeidung von Überhitzung und Demurrage
Release-Zeit:2026-10-02
Bei End-of-Pipe-Aggregationsanlagen ist der Schraubentyp der POM-Getriebeproduktion zu erläutern: Überhitzung und Rückschlag vermeiden, Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebensdauerdaten kombinieren und Abfall-, Abschaltungs- und Lebenszykluskosten reduzieren.
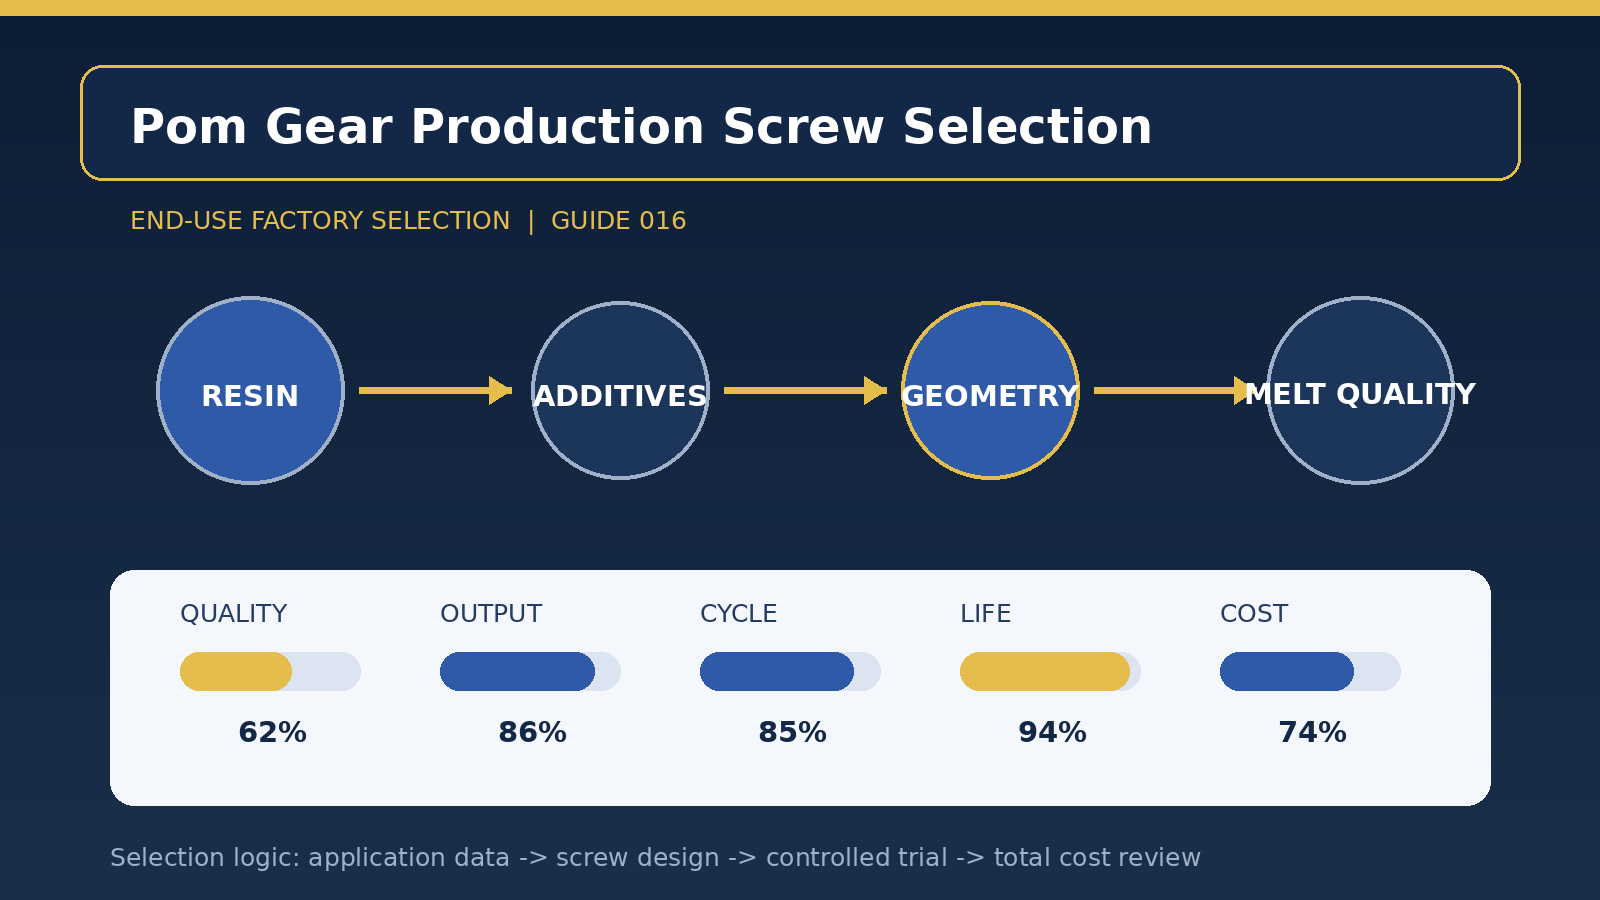
b [Szenendefinition] Prom Getriebe Produktion Schraubenauswahl: Vermeidung von Überhitzung und Demurrage basiert auf der tatsächlichen Produktionsszene der Anlage und kann nicht nur den Durchmesser der Schraube oder den Preis lesen. Es wird empfohlen, Harzviskosität, Wärmeempfindlichkeit, Additive und Rückblickverhältnisse zuerst zu organisieren und dann durch Charge von Rohstoffen zu messen, um die Fehlkalkulation von Formulierungsschwankungen als apparativ zu verhindern. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Am einfachsten zu ignorieren ist das Risiko der Verschlechterung von Kunststofffenstern und -materialien. Die Anlage sollte ihre geplante Lebensdauer an die Betriebsstunden, die Art des Materials und die Wartungshäufigkeit binden und die verbleibende Plastifizierungskapazität auf der Grundlage der Auftragsspitze und nicht der durchschnittlichen Jahresproduktion untersuchen. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie in diesem Fall ist die Geometrie der Schrauben mit echten Karten und Formeln. Bei Geometrie- und Materialprogrammen sollte die Priorität zwischen Interoperabilität und Zweckbestimmung festgelegt werden, um eine übermäßige Zweckbestimmung zu vermeiden, die zu Umwandlungsschwierigkeiten führt, und die Lücke zwischen der Struktur des umgekehrten Rings und dem Reflow sollte auf der Grundlage von Materialschwankungen und Einspritzdruck bewertet werden. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm sieht mindestens 48 Stunden Dauerbetrieb mit einer 100-Mode-Extraktion für jede Stabilisierungsphase vor und zeichnet die Rückschraubenlast, die Staudruckstabilität und die tägliche Produktion auf. Der Test sollte von der dreigliedrigen Produktion, Qualität und Ausrüstung mit unterzeichnet werden, um nicht zu ermöglichen, dass ein einzelner Sektor unabhängig voneinander geformt wird, und um eine Matrix, eine stabile und langlebige Probengruppe beizubehalten, um den Vergleich zu erleichtern. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Sobald die [stabilisierte Produktions-] Spirale geformt ist, sollte die Schlüsselplattform für ein Schraubenkopfkomponenten- oder Ersatzteilpaket vorbereitet werden, mit periodischer Überprüfung der Gebrauchstauglichkeit, und Inspektionszyklen sollten sowohl für Betriebsstunden als auch für Tonnen verarbeiteter Rohstoffe festgelegt werden. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung kann nicht einfach ein Schraubpreis sein, und die Kosten für Passagierstreitigkeiten, die Rückgabe von Waren und zusätzliche Überholungen sollten als Qualitätsverlust eingestuft werden, nicht nur als seitlicher Schrott, sondern auch als Kostenvergleichsprogramm pro 10.000 förderfähige Artikel, das die Auswirkungen von Produktionsänderungen auf die Rückgabezeit zeigt. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird vorgeschlagen, defekte Fotos, Produktionszeiten und Parameterkurven mit der gleichen Anzahl von Malen zu verknüpfen, während abnorme Verdrehungen, Speicherzeitüberschreitungen und Materialrückpralle als frühe Korrektursignale eingestellt werden. Bei einer signifikanten Änderung der Zusammensetzung des Ausgangsmaterials, des Rückblickverhältnisses, der Produktstruktur oder des Zielknotens sollte die geltende Grenze für den „Schraubentyp zur Herstellung von Pomrad: Vermeidung von Überhitzung und Demurrage neu bewertet werden, anstatt die alte Schlussfolgerung als dauerhaft zu betrachten.
Titel des Artikels: Richtlinien für die Auswahl einer Kunststofffabrik für die End-of-Service-Referenz