
ทําไม PP และ PE screw ไม่ได้รับการบีบอัดอย่างเต็มรูปแบบ?
เวลาวางจำหน่าย:2026-09-20
ทั้ง PP และ PE เป็นโพลีโอเลฟิน แต่มีความแตกต่างกันในจุดละลาย, ความเข้ม, ความหนาแน่น, คริสตัลและไพ่ หลักการการทํางาน สภาวะการคัดเลือก ความเสี่ยงร่วมกัน และวิธีการตรวจสอบความถูกต้อง อธิบายว่าทําไมสัดส่วนการกดสกรู PPE จึงไม่ครอบคลุมทั้งหมด
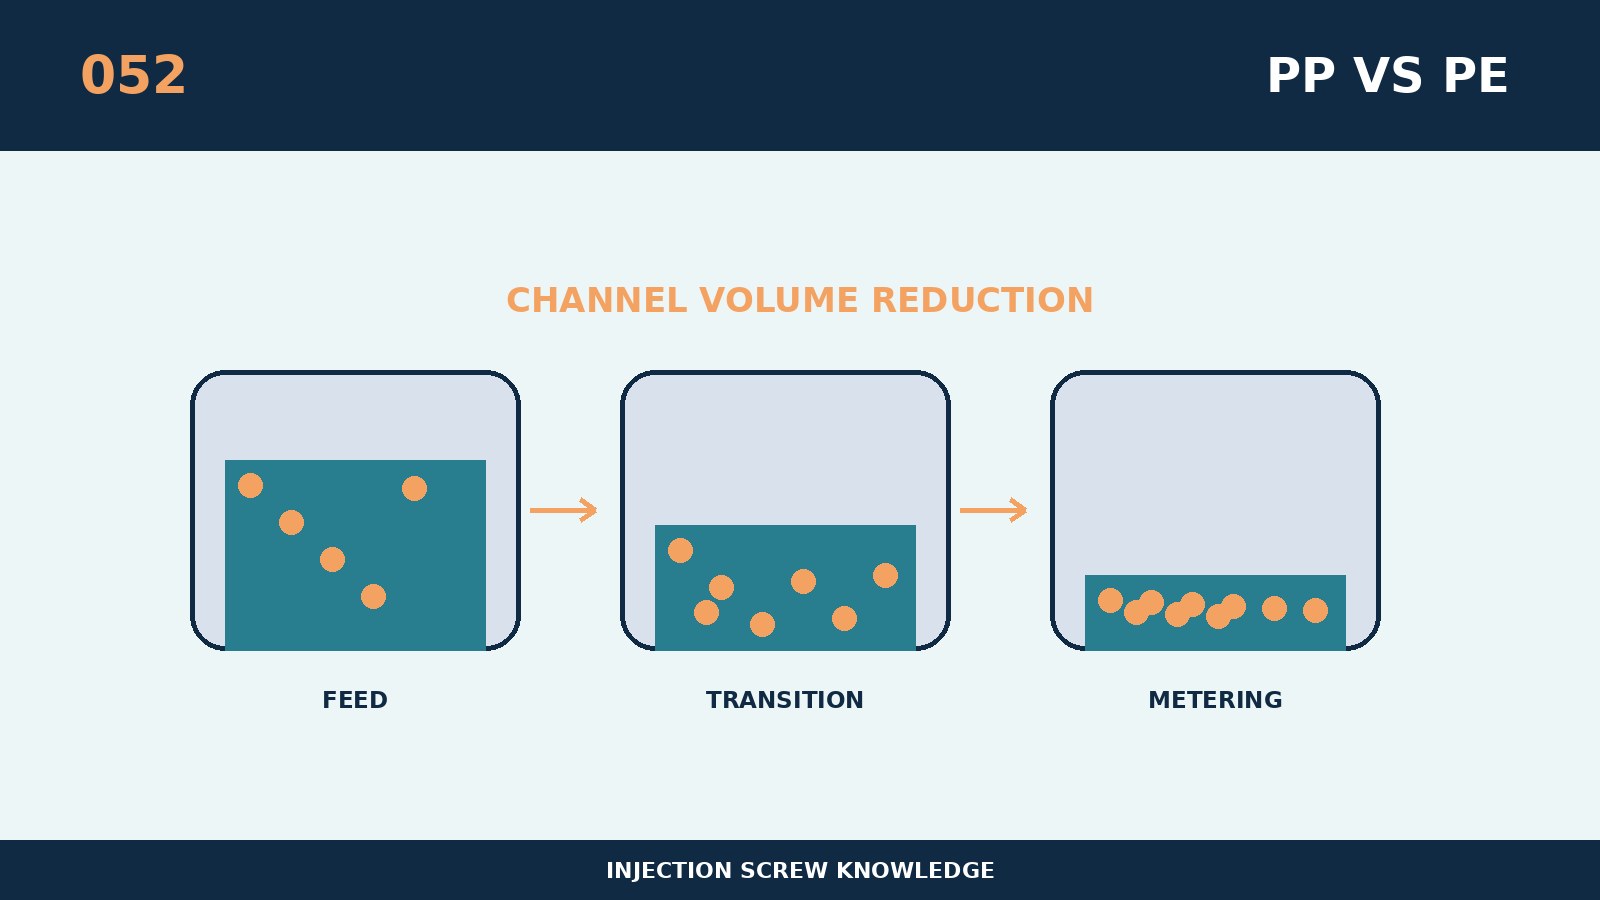
อัตราการบีบสกรูของ pPE ไม่ใช่พารามิเตอร์ที่แยกออกมา แต่เป็นเงื่อนไขสําคัญสําหรับการกระตุ้นการส่งสัญญาณ อุณหภูมิเพิ่มขึ้น ความดัน และทําซ้ําในระบบการทําพลาสติก แกนหลักคือ PP และ PE สําหรับโพลีโอเลฟิน แต่มีความแตกต่างกันในจุดละลาย, ความหลากหลาย, ความหนาแน่น, คริสตัลและไพ่ โครงสร้างที่ควบแน่นแบบเดียวกันนี้ แสดงจุดหักเหที่แตกต่างกัน และตําแหน่งละลายใน PP ความเร็วสูง, HDPE หรือ LDPE ต้อง เข้าใจ อัตรา การ บีบ คั้น ที่ เกี่ยว ข้อง กับ ความ ยาว ของ สัดส่วน การ อัด, คอนดักเตอร์, ความ ลึก ของ ถัง, ความ กด หลัง และ การ ไหล ของ วัตถุ, และ การ เปรียบ เทียบ แต่ ละ คน นั้น ถูก คํานวณ ผิด ได้ อย่าง ง่าย ดาย. แผนที่การผลิตที่ใช้งานได้ไม่ใช่แค่ชื่อทั่วไป แต่ยังเป็นสัญญาณด้วย เครื่องวัด, สภาพพื้นผิว และเข็มขัดรับและการตรวจสอบ ด้วย เหตุ นี้ ข้อ กําหนด ทาง การ เมือง จึง เป็น เพียง จุด เริ่ม ต้น และ ข้อ สรุป ใน ขั้น สุด ท้าย ต้อง ใช้ ยาง มะตอย, ผล ผลิต, และ จังหวะ เสียง จริง ๆ.
เมื่อทําการปรับแต่งรอบ ๆ “อัตราการบีบอัดแบบ PPE screw screw screw screws (PPE) ที่ไม่สมบูรณ์สมบูรณ์" ขั้นแรกเก็บสะสมอุปกรณ์รุ่น screw และอุปกรณ์วัด, ความสามารถในการขับขี่, แผ่นยาง และระบบเติมอาหาร, มวลเดียว, วงจร และข้อบกพร่องที่มีอยู่ หลักการการคัดเลือกเฉพาะสําหรับหัวข้อนี้ คือต้องถูกกําหนดบนพื้นฐานของการละลายของนิ้วมือ, รูปอนุภาค, การเติมสัดส่วน, การย้อนรอย และความต้องการผลิตภัณฑ์ มวลและเวลาความเย็นเดียวกัน ควรใช้สําหรับการทดสอบ เพื่อบันทึกปริมาณการประกอบพลาสติก และการบริโภคพลังงานที่ต่ํา, ปานกลางและการหมุนสูง ข้อ ตก ลง ทาง เทคนิค ควร รวม เอา การ จัด เตรียม สําหรับ ขนาด ที่ เหมาะ สม, การ ติด ต่อ สื่อสาร สําคัญ, สถานภาพ ทาง ด้าน วัตถุ และ วิธี การ ยอม รับ เพื่อ ว่า การ ฟื้นฟู ใหม่, เก่า, และ หลัง จะ มี มา นั้น อาจ เทียบ ได้ กับ มาตรฐาน เดียว กัน.
การป้องกันที่สําคัญที่สุดในการต่อต้านความล้มเหลวของหัวข้อนี้ คือ การที่แร่โพลีโอเลฟินทั้งหมดถูกมองว่า เป็นวัสดุชนิดเดียวกับที่ทําให้เกิดการทําพลาสติก การเพิ่มขึ้นของอุณหภูมิ ฟองหรือความแตกต่างของสี ภาพ ที่ ไม่ ดี จะ ถูก นํา ไป ผูก ติด ไว้ กับ แบบ เดียว กับ ความ โค้ง ของ อุปกรณ์ และ บันทึก สิ่ง ของ ดิบ ๆ มิ ฉะนั้น จะ ตัดสิน ไม่ ได้ ว่า ชื่อ ที่ บกพร่อง นั้น มา จาก screw. สําหรับกระบวนการประมวลผลบนเส้นทาง มีตัวแปรหลักเพียงตัวเดียว ที่มีการเปลี่ยนแปลงแต่ละครั้ง และเวลาวัด, บิด อุณหภูมิละลาย, เสื่อ, ความดันการฉีด และน้ําหนักผลิตภัณฑ์ ถ้า การ ผลิต จะ ได้ รับ การ ค้ําจุน จาก อุณหภูมิ ที่ สูง เกิน ไป ควร ลด ความ เร็ว หรือ ความ ดัน หลัง การ ใช้ ตัวแปร ใน การ สร้าง หน้ากาก ควร หยุด ใส่ หรือ ไม่ ก็ ลด ความ เสี่ยง.
เพื่อตรวจสอบว่าทําไม “อัตราการบีบข้อมูล PP และ PE ไม่สมบูรณ์" ตัวเลือกการจําลองนี้สามารถใช้ได้: เพื่อสร้างขั้นตอนการกดกลับที่ความเร็วการหมุน ตามด้วยเปรียบเทียบอุณหภูมิการละลาย, การเผาผลาญ, การบิด และพื้นผิวผลิตภัณฑ์ เมื่อ สาย การ ผลิต คงที่ ตัวแปร ของ อุปกรณ์ เหล่า นี้ ถูก ปิด และ มี การ สร้าง หมาย เลข รุ่น ขึ้น โอกาส ที่ ไม่ มี การ บันทึก ไว้ จะ บ่อน ทําลาย สภาพ การ เปรียบ เทียบ และ การ บริจาค อุปกรณ์ ที่ ดี ที่ สุด ก็ ไม่ อาจ ตัดสิน ได้. นอก จาก นี้ ควร มี การ สอบ ถาม ผู้ จัด จําหน่าย พร้อม กับ ข้อมูล เกี่ยว กับ ยาง มะตอย และ การ อุด ตัน, ความ เสี่ยง ต่อ การ หด ตัว ของ เปลว ไฟ หรือ การ ขูด ดิน, น้ํา หนัก ทั้ง หมด ของ ผลิตภัณฑ์ และ ของ เหลว, ภาพ screws และ เส้นโค้ง อุปกรณ์ ที่ มี อยู่. โครงการนี้ถือว่ามีคุณค่าทางวิศวกรรมที่เสถียร เมื่อข้อมูลการตรวจสอบ อัตราการผลิตสินค้าที่ดี เวลาของสวิทช์ และค่าใช้จ่ายของสินค้าที่เหมาะสมนั้นดีขึ้น