
Mengapa kompresi sekrup PP dan PE tidak bisa sepenuhnya universal?
Masa keluaran:2026-09-20
Baik PP maupun PE adalah poliolefin, tetapi terdapat perbedaan titik lebur, viskositas, densitas, kristal dan kisaran kartu. Prinsip kerja, kondisi seleksi, risiko umum dan metode validasi menjelaskan mengapa rasio kompresi sekrup PPP-PE tidak sepenuhnya universal, membantu menstabilkan plastisisasi dan mengurangi biaya hidup penuh dari drum sekrup di pabrik plating.
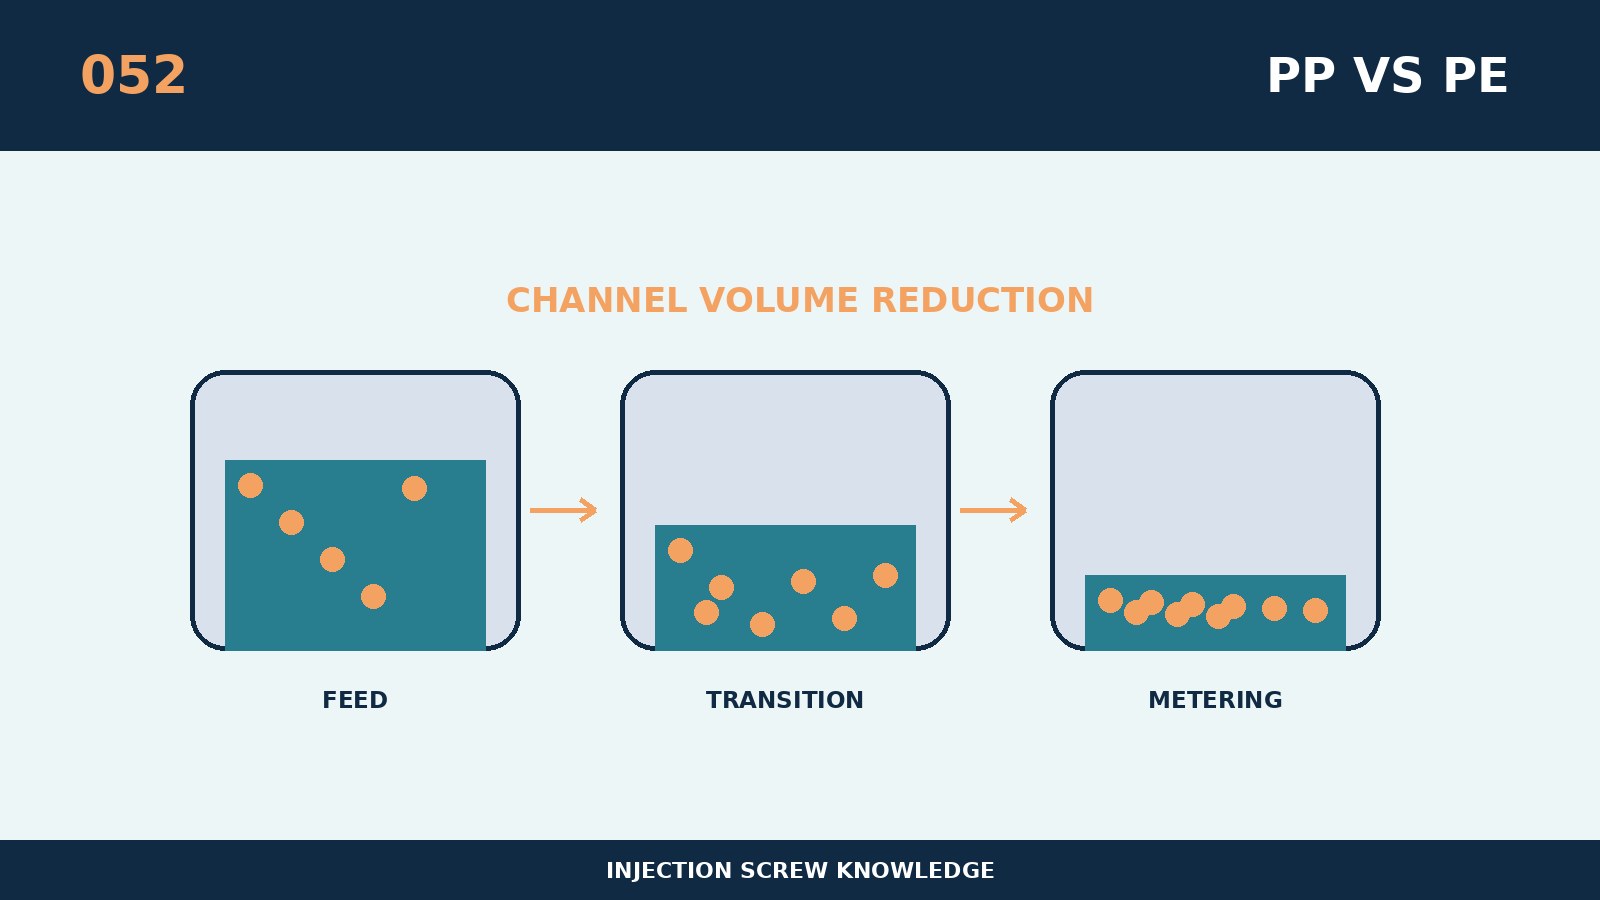
Perbandingan kompresi sekrup pP-PE yang tidak terisolasi, tetapi kondisi kunci untuk mempengaruhi transmisi, kenaikan suhu, tekanan dan pengulangan dalam sistem plastisisasi. Inti inti adalah PP dan PE untuk poliolefin, tetapi ada perbedaan titik lebur, viskositas, kepadatan, kristal dan kisaran kartu. Struktur terkondensasi yang sama menampilkan twist dan lelehan posisi berbeda di PP, HDPE atau LLDPE. Rasio kompresi mademia harus dipahami sehubungan dengan panjang segmen terkompresi, konduktor, kedalaman tangki, tekanan punggung dan aliran material, dan perbandingan individu mudah salah perhitungan. Peta manufaktur yang dapat digunakan tidak hanya nama umum, tetapi juga sinyal, transect ukur, keadaan permukaan dan sabuk penerimaan dan pemeriksaan untuk menemani drum. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika menyesuaikan diri di sekitar \"PP-PE sekrup rasio kompresi mengapa tidak sepenuhnya universal\", pertama mengumpulkan model peralatan, sekrup asli dan pengukuran drum material, kapasitas mengemudi, nomor pelat resin dan sistem pengisian, massa tunggal, siklus dan cacat yang ada. Prinsip seleksi spesifik untuk topik ini adalah ditentukan berdasarkan jari-jari leleh spesifik, bentuk partikel, rasio pengisian, retrofitting dan persyaratan penampilan produk. Massa yang sama dan waktu pendinginan yang sama harus digunakan untuk tes untuk mencatat jumlah plastikisasi dan konsumsi energi pada rotasi rendah, menengah dan tinggi tiga tahap, masing-masing. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Ketahanan yang paling penting terhadap kegagalan subjek adalah bahwa semua poliolefin diperlakukan sebagai bahan yang sama yang menyebabkan plastisisasi, kenaikan suhu, gelembung atau diferensial warna. Gambar-gambar buruk yang terikat pada pola yang sama dengan kurva peralatan dan catatan bahan mentah, jika tidak hanya nama cacat tidak dapat dinilai telah disebabkan oleh sekrup. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Untuk memverifikasi mengapa \"PP dan PE sekrup rasio kompresi tidak sepenuhnya universal\", opsi replikasi ini dapat digunakan: untuk menetapkan langkah back-pressor pada kecepatan putar, masing-masing, untuk membandingkan suhu leleh, metrologi, twist dan permukaan produk. Saat lini produksi distabilkan, parameter peralatan terkunci dan nomor versi terbentuk, peluang modulasi yang tidak direkam melemahkan kondisi perbandingan dan kontribusi optimasi perangkat keras tidak dapat dinilai. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.