
วิธีที่จะสร้างตัวแสดงสกรูเพื่อติดตาม ผลผลิตที่ดี และการบริโภคพลังงาน
เวลาวางจำหน่าย:2026-10-02
ในกรณีของพืชสังเคราะห์ไฟ (end-of-top) มีการอภิปรายเกี่ยวกับวิธีการตั้งตัวดูสกรู เพื่อติดตามผลผลิต
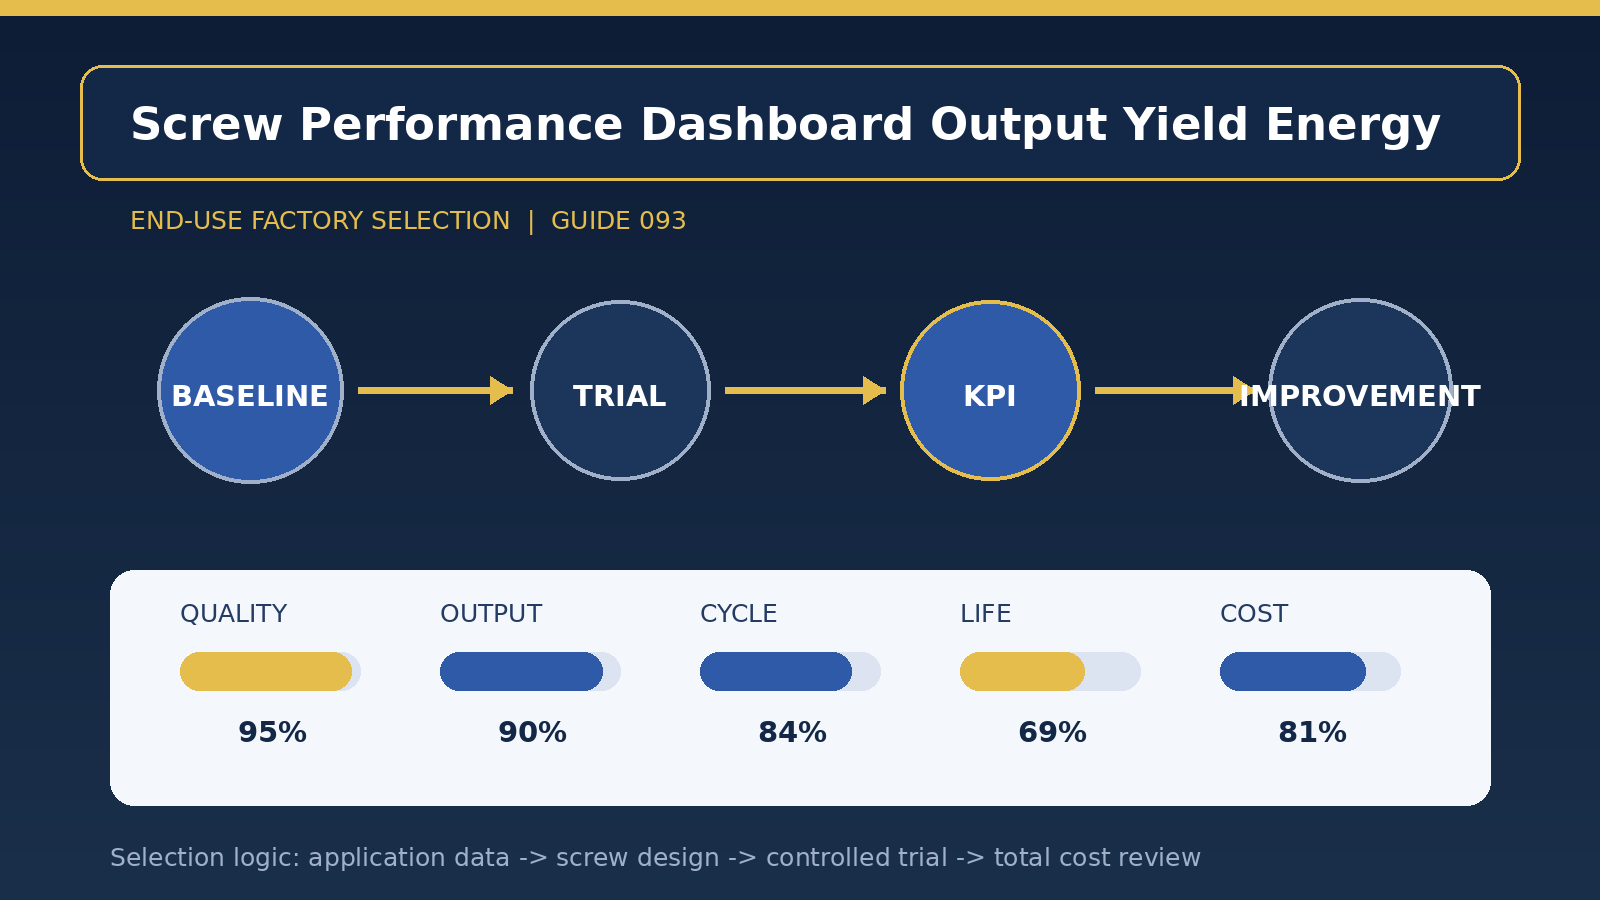
[คําจํากัดความของ Scene] วิธีที่จะสร้างตัวแสดงสกรู เพื่อติดตามผลงาน การดําเนินงานที่ดีและการบริโภคพลังงานที่ดีนั้น ขึ้นอยู่กับฉากการผลิตที่แท้จริงของพืช ขอแนะนําให้ใช้ข้อมูลพื้นฐาน, การทดสอบควบคุม, ความสามารถในการประมวลผล และ Curricula Vitala vitala aculated ก่อน แล้ววิธีการตัวอย่างแบบเดียวกันนี้ จะถูกใช้สําหรับผลิตภัณฑ์เดียวกันในแพลตฟอร์มต่างๆ จุดประสงค์ของขั้นตอนนี้คือการสร้างมาตรฐานโปรแกรมที่คล้ายคลึงกัน เพื่อที่ต่อมาการเปลี่ยนแปลงสกรูสามารถสนับสนุนได้โดยข้อมูล
ที่ถูกมองข้ามได้ง่ายที่สุดของหัวข้อนี้ คือความสอดคล้องระหว่างการปรับปรุงระยะสั้นกับความมั่นคงระยะยาว พืช ควร วาง เส้น แบ่ง คุณภาพ และ อุปกรณ์ ที่ บรรทุก อยู่ ใน เวลา เดียว กัน เป็น ผลิตภัณฑ์ หลัก และ ทํา การ จําแนก ส่วน ต่าง ๆ อย่าง เข้ม งวด เพื่อ กําหนด ขอบ เขต ตาม สภาพ เสี่ยง สูง สุด. ผู้ผลิตสามารถทําให้การซื้อขายแบบย้อนยุคได้ ระหว่างความเสมอภาค การผูกขาด และค่าใช้จ่าย เมื่อมีความชัดเจน
บรรทัด หลัก ของ คดี [ออกแบบ สมาธิ] คือ การ ตัดสิน ว่า จะ ใช้ ข้อมูล ที่ ย้อน กลับ ได้ หรือ ไม่. ในโปรแกรมเรขาคณิตและวัสดุ, เส้นผ่านศูนย์กลางของ screw, ตารางการทํางานที่มีประสิทธิภาพ และปริมาณตัวจําลองเดียว ควรถูกปรับเพื่อป้องกันการยาวมากเกินไปของการเข้าพัก ในขณะที่เส้นผ่านศูนย์กลางของ screw, ทางออกสุดท้ายยังจําเป็นต้องเข้ากันได้กับการสวมใส่และการฉีกขาดของกระบอก ไดรฟ์ความเร็วทางกายภาพและกระบวนการทําความสะอาดในปัจจุบันและจะไม่ครอบคลุมขึ้น
โครงการใหม่ [คอมปาริดิส-วัลลี เสนอให้ดําเนินการอย่างน้อย 72 ชั่วโมงติดต่อกัน สกัด 50 ซิม ต่อระยะการแทง การทดลองควรจะดําเนินการทันทีหลังจากการทดสอบด้วยเสียงสะท้อน, เครื่องหมายเสียดทานและผงโลหะที่จะถูกตรวจสอบ ในลักษณะที่ทันเวลา เพื่อระบุรหัสร่วมและเพื่อหลีกเลี่ยงชื่อที่แตกต่างกัน สําหรับปรากฏการณ์เดียวกันในคลาสที่แตกต่างกัน ในกรณีที่ยากจนของการใช้รหัสเครื่องแบบ ถ้า เพียง แต่ ตรวจ สอบ เพียง ครั้ง แรก ก็ ง่าย ที่ จะ พลาด ความ เสี่ยง ที่ เกี่ยว ข้อง กับ ความ ร้อน, หน้า หยุด ด้าน วัตถุ, วงจร ย้อน กลับ มา และ ใส่ และ ฉีก ออก เป็น เวลา นาน.
เมื่อ [การผลิตไม่คงที่] มีรูปร่างเวลาการป้องกันอุณหภูมิสําหรับเริ่มต้นเย็นและเกลียวที่ได้รับอนุญาต ควรตั้งเพื่อหลีกเลี่ยงการจัดเก็บแรงกดเย็น และจํานวนสูงสุดของการซ่อมแซมควรตั้งค่าสําหรับแต่ละหยดและพื้นผิวหนา บันทึกสําหรับความหนาของการเผา เวลาของการจัดเก็บ ความดันด้านหลัง screw ความเร็วเสียงรบกวนและมวลของผลิตภัณฑ์ จะถูกบันทึกในรูปแบบสม่ําเสมอในการเปลี่ยน เมื่อ ตัว บ่ง ชี้ ข้าง ต้น เปลี่ยน ไป ใน เวลา เดียว กัน ควร ตรวจ สอบ ช่อง ว่าง ของ เครื่องจักร และ สภาพ ของ วัสดุ ดิบ ก่อน ที่ จะ มี การ ปรับ กระบวนการ นี้ เพื่อ หลีก เลี่ยง การ ใช้ พารามิเตอร์ เพื่อ ชดเชย ความ เสื่อม ของ อุปกรณ์.
ค่าใช้จ่ายที่ [ต้องการค่าใช้จ่าย] ไม่สามารถเป็นราคาสกรูเดียวและ กองทุนคลังสินค้า, การบํารุงรักษาและค่าใช้จ่ายป้องกันสนิม ควรคํานวณสําหรับ screws สํารองเมื่อเทียบกับค่าใช้จ่ายฉุกเฉินและ s served' s on site load, สํารองเวลาส่งและการวิเคราะห์ความล้มเหลว ควรถูกยืนยันใน TCO มี การ แนะ นํา ให้ ส่ง ออก ค่า ใช้ จ่าย ต่อ สิ่ง ของ ที่ เหมาะ สม 10,000 ชิ้น พร้อม ๆ กัน คือ ค่า ใช้ จ่าย ต่อ ชั่วโมง ปฏิบัติ การ 1,000 ชั่วโมง และ ประมาณ จํานวน เดือน กลับ. เมื่อ โครงการ ใหม่ ลด ของ เสีย การ เติม เชื้อ เพลิง หรือ การ ปิด อย่าง กะทันหัน ก็ มัก จะ มี การ ลด ปริมาณ ของ เสีย ใน ตอน เริ่ม การ ผลิต.
การจัดการแหวน [Closed Ring] จะรวมไปถึงตัวเลข, วัสดุไขควง, การรักษาความร้อน, มิติที่สําคัญ, ท่อพกพา มีการเสนอให้มีการกําหนดขอบเขตการแจ้งเตือน สําหรับพื้นที่ความเย็นของกระบอกสูบ และสําหรับไดรฟ์โหลดแทนเพียงแค่ค่าเฉลี่ยและการตั้งค่าเวลารักษาอุณหภูมิสําหรับการเริ่มต้นที่เย็นและอนุญาตให้ เมื่อมีการเปลี่ยนแปลงอย่างมากในสูตร spotstock, อัตราส่วนกลับ, โครงสร้างผลิตภัณฑ์หรือ โหนดเป้าหมาย, ขอบเขตการใช้งาน “วิธีการตั้งค่าตัวตรวจสอบสกรูที่จะติดตามการผลิต, อัตราดีและบริโภคพลังงาน" ควรถูกทบทวนใหม่แทนการปริยายที่ข้อสรุปเดิมเป็นถาวร
หัว เรื่อง ของ บทความ: คู่มือ สําหรับ การ เลือก โรง งาน พลาสติก ใน ตอน จบ การ ตรวจ สอบ ข้อมูล และ การ ปรับ ปรุง ต่อ ไป