
Wie man einen Schraubbetrachter baut, um Erträge, gute Preise und Energieverbrauch zu überwachen
Release-Zeit:2026-10-02
Im Falle von End-of-Pipe-Plattieranlagen gibt es eine Diskussion darüber, wie man einen Schraubbetrachter einrichtet, um Erträge, gute Raten und Energieverbrauch zu überwachen, indem man Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebenszyklusdaten kombiniert, um die Kosten für Abfall, Abschaltung und Lebenszyklus zu reduzieren.
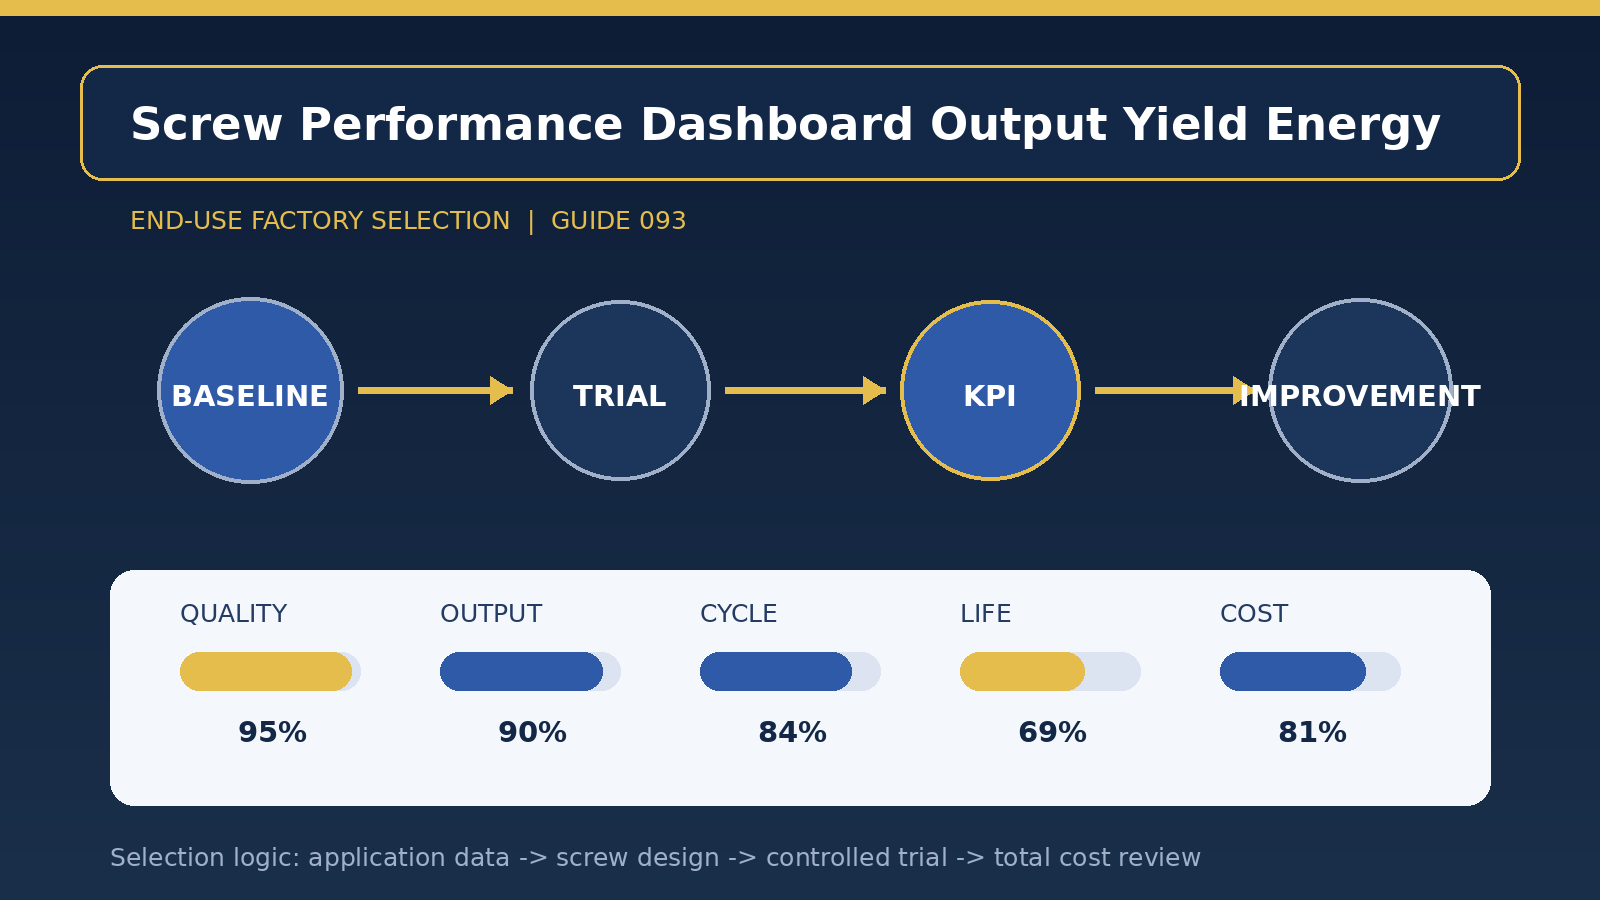
[Szenendefinition] Wie man einen Schraubbetrachter baut, um Leistung, gute Leistung und Energieverbrauch zu überwachen, basiert auf der realen Produktionsszene der Anlage und kann nicht allein auf dem Durchmesser der Schraube oder dem Preis basieren. Es wird empfohlen, zunächst Basisdaten, Kontrolltests, Prozessfähigkeiten und Lebensläufe zusammenzustellen und dann ein einheitliches Probenahmeverfahren für dasselbe Produkt auf verschiedenen Plattformen anzuwenden, um horizontale Vergleiche zu erleichtern. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Das am leichtesten übersehene Thema ist die Kohärenz zwischen kurzfristigen Verbesserungen und langfristiger Stabilität. Anlagen sollten rote Linien von Qualität und Ausrüstungslasten gleichzeitig mit Schlüsselprodukten festlegen und eine strenge Sequenzierung verschiedener Rohstoffe festlegen, um die Grenze nach den höchsten Risikobedingungen zu bestimmen. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie des Falles [Designfokus] besteht darin, zu bestimmen, ob mit reversiblen Daten Stereotypen und Reproduktionen vorgenommen werden sollen oder nicht. Bei geometrischen und materiellen Programmen sollten der Durchmesser der Schraube, die effektive Reiseroute und die Einzelsimulatormenge kalibriert werden, um eine übermäßige Verweildauer zu verhindern, während der Durchmesser der Schraube, der effektive Simulator und die Einzelsimulatormenge kalibriert werden sollten, um eine übermäßige Verweildauer zu verhindern. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm sieht vor, mindestens 72 aufeinanderfolgende Stunden zu betreiben, 50 Sims pro Stabilisierungsphase zu extrahieren und die Anzahl der Ausfallzeiten, Wartungsstunden und die kombinierten Kosten pro 10.000 Artikel aufzuzeichnen. Die Prüfungen sollten unmittelbar nach der Prüfung durchgeführt werden, wobei Akustik, Reibungsmarken und Metallpulver zeitnah untersucht werden, um die Nebeneffekte zu ermitteln und bei mangelhafter Verwendung einheitlicher Codes unterschiedliche Bezeichnungen für dasselbe Phänomen in verschiedenen Klassen zu vermeiden. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktionsspirale] geformt ist, sollten die Temperaturschutzzeit für den Kaltstart und die zulässige Verdrehung eingestellt werden, um eine Zwangslagerung bei kalten Temperaturen zu vermeiden, und die maximale Anzahl von Reparaturen sollte für jeden für die Sanierung aufgezeichneten Tropfen und jede Oberflächendicke eingestellt werden. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung [umfassende Kosten] könnte kein Einzelschraubenpreis sein, und Lagerfonds, Wartungs- und Rostschutzkosten sollten für die Backup-Schrauben im Vergleich zu den Notfalllieferkosten berechnet werden, und der Support des Verkäufers vor Ort, die Lieferzeit für Ersatzteile und die Reaktionszeit der Fehleranalyse sollten in TCO quantifiziert werden. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird vorgeschlagen, nicht nur Mittelwerte, sondern Warngrenzwerte für die Kühlbereiche der Zylinder und für die Antriebslasten festzulegen und die Temperaturerhaltungszeit für den Kaltstart einzustellen und ein Zucken zu ermöglichen, um eine Zwangslagerung bei kalten Temperaturen zu vermeiden. Bei einer signifikanten Änderung der Rohstoffformulierung, des Rückblickverhältnisses, der Produktstruktur oder des Zielknotens sollte die geltende Grenze „Wie man einen Schraubbetrachter zur Überwachung von Produktion, guter Rate und Energieverbrauch einrichtet neu bewertet werden, anstatt standardmäßig zu bestimmen, dass die alte Schlussfolgerung dauerhaft ist.
Titel des Artikels: Ein Leitfaden zur Auswahl einer Kunststofffabrik am Ende Datenvalidierung und kontinuierliche Verbesserung