
Mengapa kau tidak menonton lubang kunci-molecular tonnage ketika Anda memilih sekrup?
Masa keluaran:2026-09-22
Untuk tim penjualan mesin berkecepatan tinggi, uraikan metode pemeriksaan rasio aliran, kecepatan injeksi, respon tekanan dan homogenitas yang mencair, analisis risiko modulus kunci yang cocok tetapi masih tembakan pendek jika unit injeksi tidak merespon secara memadai, dan memberikan rekomendasi untuk validasi koneksi untuk menilai tingkat injeksi, diameter sekrup dan performa reversibel dan mengisi waktu, tekanan puncak dan kecepatan tembakan pendek.
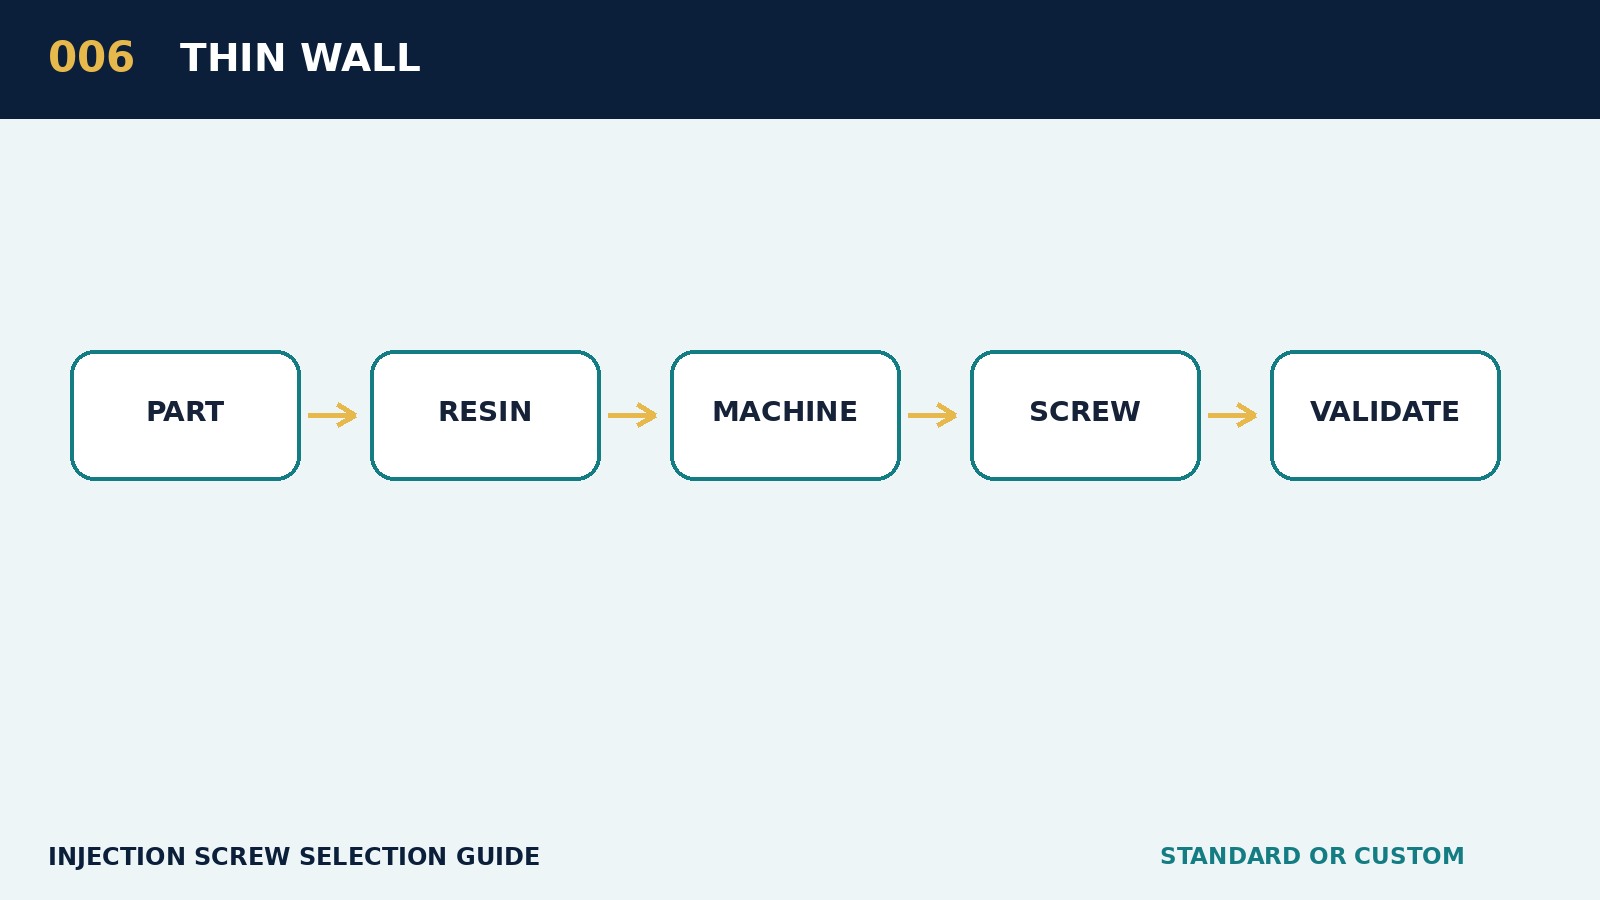
Pada formasi berkecepatan tinggi berdinding tipis, tim penjualan mesin berkecepatan tinggi tidak terlebih dahulu harus mengatasi pilihan model off-the-shelf, tetapi lebih untuk mengkonfirmasi rasio aliran, kecepatan injeksi, respon tekanan dan keseimbangan leleh. Langkah ini menentukan apakah diameter spiral berikutnya, struktur dan materi kelas yang didirikan dengan baik.
Inti dari fase permintaan bukan untuk segera memberikan model sekrup, tetapi untuk mengubah target produk klien ' s menjadi data yang dapat dihitung. Beban produk, ukuran proyek, ketebalan dinding, rasio aliran, jumlah laquer, berat aliran, pelat material dan siklus target harus ditempatkan dalam catatan yang sama; jika salah satunya belum diidentifikasi oleh pelanggan, itu harus jelas ditandai sebagai hipotesis dan kalibre penjualan tidak boleh keliru untuk kondisi teknis akhir. Informasi situs web harus lebih baik mencakup foto, video pendek dan lembar data. Foto-foto yang digunakan untuk mengidentifikasi antarmuka mesin, sekrup ekor dan komponen depan-akhir, video dapat diamati untuk mengukur, buffer dan suara abnormal, dan tabel data digunakan untuk menghitung laju aplikasi, kebutuhan plastikisasi per jam dan panjang tinggal. Jika hanya sebagian informasi yang dapat diperoleh, daftar harus diberikan untuk konfirmasi, daripada kondisi tentatif menjadi kesimpulan definitif.
Diakonasikan nilai nominal yang akan dikonversi ke kondisi sebenarnya. Mesin ini sering menggunakan PS sebagai referensi untuk berat gel, yang harus direvisi dengan kepadatan ketika menggunakan bahan baku lainnya; berat produk harus ditambahkan ke jalur utama, pemisahan lalu lintas dan penyangga yang masuk akal. Diameter sekrup yang lebih besar, semakin besar kapasitas teoretis, tetapi tekanan injeksi per unit area di bawah tekanan hidraulik atau sistem servo yang sama akan menurun dan resolusi pengukuran jumlah kecil aerosol mungkin juga variabel. Fokus kertas ini adalah pada rasio aliran, kecepatan injeksi, respon tekanan dan homogenitas leleh, yang harus sesuai dengan kondisi produksi saat ini pelanggan dan tidak terbatas pada nilai maksimum dalam sampel mesin.
Opsi yang dapat diimplementasikan adalah menggabungkan untuk menilai tarif injeksi, diameter sekrup dan reversibilitas. Dokumen-dokumen yang dikutip harus mencakup baik bahan mentah yang dapat diterapkan, rentang tegangan yang disarankan, tekanan putar dan balik yang diizinkan, ukuran antarmuka, materi dan perlakuan termal, dan kebutuhan untuk evaluasi ulang ketika menandai perubahan selanjutnya ke bahan atau cetakan oleh klien. Ini akan mencegah penggunaan program - program yang ditandai telinga dalam kondisi yang sama sekali berbeda.
Ada kebutuhan untuk kewaspadaan khusus sehubungan dengan kesesuaian kekuatan lock-molecular, tetapi respon dari unit injeksi masih pendek. Banyak sengketa pasca-penjualan muncul dari ketidakselarasan antara input desain dan kondisi produksi yang sebenarnya, seperti penggantian pelanggan ' s dari nomor bahan baku, peningkatan tingkat pengembalian atau pemindahan sekrup ke set cetakan lain, sementara masih membutuhkan pemeliharaan hasil penerimaan asli. Oleh karena itu konfigurasi dari batas dan manajemen perubahan harus dimasukkan ke dalam dokumen teknis.
Klien tersebut disarankan untuk menetapkan batas atas dan bawah yang jelas sekitar mengisi waktu, tekanan puncak dan kecepatan tembakan-pendek, daripada sekadar " berjalan " . Kriteria kuantifikasi mungkin mencakup pengukuran fluktuasi waktu, berat produk yang sangat buruk, jumlah titik hitam, waktu perubahan, produksi per jam atau ton memakai dan merobek, dengan proyek spesifik memilih indikator yang benar-benar mempengaruhi hasil bisnis. Oleh karena itu, formasi kecepatan tinggi dinding tipis tidak boleh mengikuti logika sederhana dari \" sekrup berukuran simetris\". Hanya dengan akuntansi untuk produk, stok pakan, tonnages, tegangan, diameter sekrup dan siklus target akan standar sekrup memiliki lingkup aplikasi yang jelas dan sekrup yang didedikasikan memiliki dasar desain yang wajar dan kembali pada investasi.