
Mengapa sekrup PVC biasanya menggunakan desain kompresi ringan?
Masa keluaran:2026-09-20
Jendela stabilisasi termal PVC lebih sempit, plasticization bergantung pada hearing terkontrol dan pemanas eksternal, dan overheating lokal dapat menyebabkan dekomposisi. Dari prinsip kerja, kondisi seleksi, risiko umum dan metode sertifikasi, dimungkinkan untuk menjelaskan mengapa sekrup PVC biasanya dirancang dengan kompresi ringan untuk membantu pabrik retrofitting menstabilkan plastikisasi dan mengurangi biaya hidup penuh silinder.
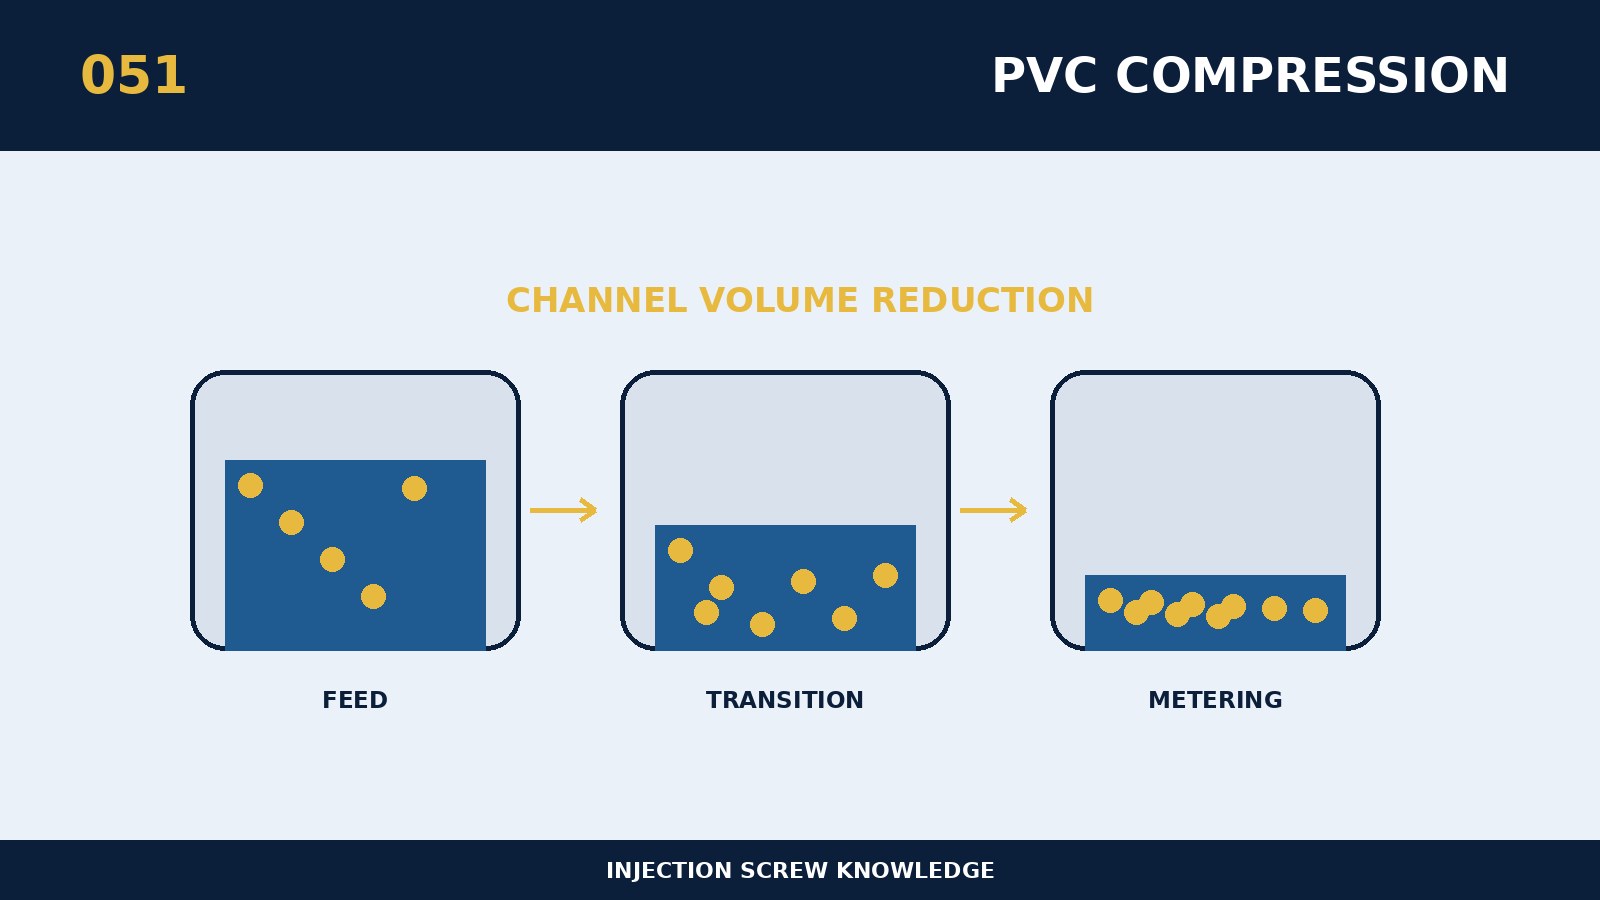
Penentuan dari mengapa sekrup PVC biasanya dirancang dengan kompresi ringan, dimulai dengan penempatan dimensi struktural, perilaku material dan beban produksi aktual dalam rantai logika yang sama. Pada intinya, jendela stabilisasi termal PVC lebih sempit, plastisisasi bergantung pada hearing terkendali dan pemanas eksternal, dan overheating lokal dapat menyebabkan dekomposisi. Kompresi suhu dan transisi halus dapat mengurangi titik hearing tekanan tinggi sambil membantu menstabilkan transmisi dan knalpot. Rasio kompresi mademia harus dipahami sehubungan dengan panjang segmen terkompresi, konduktor, kedalaman tangki, tekanan punggung dan aliran material, dan perbandingan individu mudah salah perhitungan. Program seleksi harus menarik batas produksi, kenaikan suhu, berputar dan waktu tinggal sebelum menentukan apakah parameter mendorong pekerjaan ke area yang tidak terkendali. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika menyesuaikan sekitar "Mengapa sekrup PVC biasanya menggunakan desain kompresi ringan", pertama mengumpulkan ukuran model peralatan, sekrup asli dan drum material, daya penggerak, nomor resin dan sistem pengisian, jumlah simulator tunggal, siklus dan cacat yang ada. Prinsip seleksi khusus untuk topik tersebut adalah: plasticizer, stabilizer, isian, tipe lunak keras dan desain target produksi dalam formulasi. Proyek high-yield juga harus mendamaikan beban panas kotak reducing kecepatan dengan tenaga listrik untuk menghindari overload jangka panjang baling-baling itu sendiri. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Kegagalan yang paling dibutuhkan dari subjek adalah: sudut mati, tepi tajam, hiperkompresi dan persinggahan yang menghasilkan variasi warna, gas asam, korosi dan akumulasi karbon. Bagian-bagian yang dibuang akan mempertahankan tanda arah dan mencatat tanda penggiling, lubang korosif, perubahan warna dan residu dalam urutan di mana akhir pemuatan mencapai ujung depan, dan menetapkan peta retroaktivitas. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Validasi dari \" sekrup PVC\" biasanya didasarkan pada desain kompresi ringan, yang dapat digunakan sebagai pilihan replikasi: sebuah segi empat, suhu aktual, warna, bau, cut-off dan korosi permukaan logam. Jika programme melibatkan bahan atau lapisan baru, dapat diskalakan dalam tahap di bawah produksi terkontrol, dan kualitas pemakaian dan air mata ditinjau pada setiap tahap. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.