
Apa itu tekanan rendah daripada sekrup untuk memotong bahan sensitif?
Masa keluaran:2026-09-20
Kompresi yang rendah akan mengurangi risiko tekanan lokal, memotong dan terlalu panas dengan menghaluskan perubahan ukuran cadar padat. Prinsip-prinsip kerja, kondisi seleksi, risiko umum dan metode validasi menunjukkan bahan-bahan yang sensitif-potong cocok untuk kompresi rendah dibandingkan dengan sekrup, membantu menstabilkan pabrik plastik dan mengurangi biaya hidup penuh dari drum sekrup.
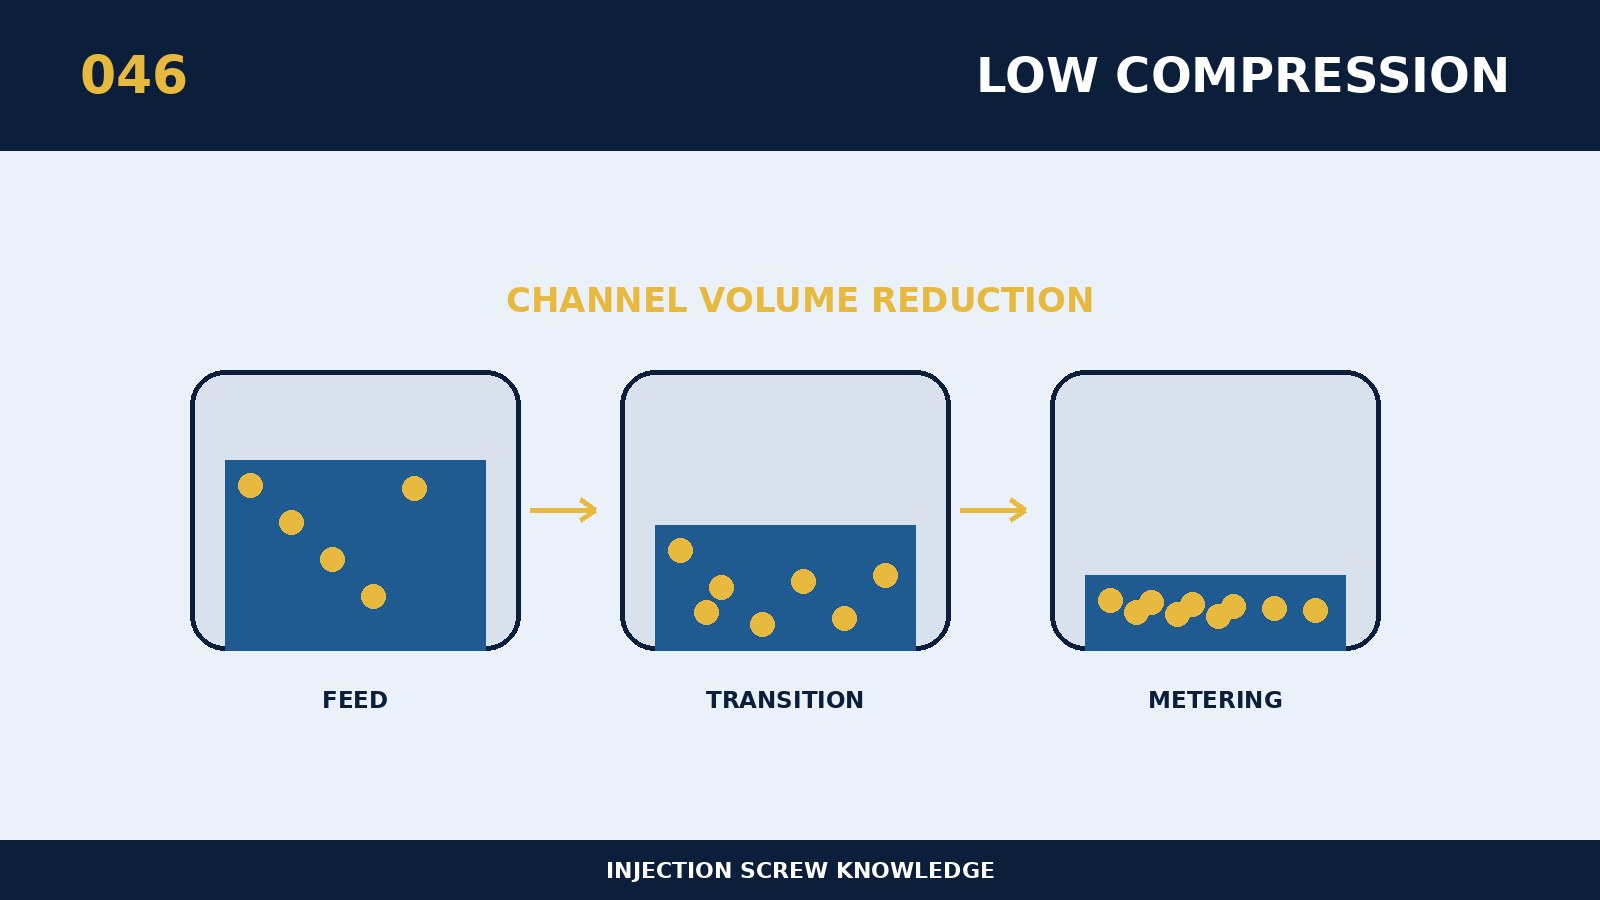
Penentuan dari mana dari bahan-bahan yang sensitif-potong cocok untuk kompresi rendah daripada sekrup dimulai dengan penempatan dimensi struktural, perilaku material dan beban produksi aktual dalam rantai logika yang sama. Pada intinya, kompresi rendah mengurangi risiko tekanan lokal, memotong dan terlalu panas dengan membuat perubahan pada ukuran kasur padat lebih halus. Biayanya adalah pengurangan tekanan dan buangan, dengan persyaratan yang lebih tinggi untuk stabilitas pakan dan preheating material. Rasio kompresi mademia harus dipahami sehubungan dengan panjang segmen terkompresi, konduktor, kedalaman tangki, tekanan punggung dan aliran material, dan perbandingan individu mudah salah perhitungan. Retrofitting mesin lama bisa dimulai dengan pembentukan kembali model takhayul yang ada, yang membandingkan volume, intensitas dan sejarah panas program lama dan baru dengan benchmark yang sama. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika kustomisasi di sekitar apa yang bahan sensitif-potong cocok untuk sekrup rendah-kompresi-ke-berat, model peralatan, sekrup asli dan drum material pertama dikumpulkan untuk dimensi aktual, kapasitas mengemudi, nomor pelat resin dan sistem pengisian, massa tunggal, siklus dan cacat yang ada. Prinsip seleksi spesifik untuk topik ini adalah: Kepekaan termal, degradabilitas, bahan yang mengandung aditif khusus atau bahan yang memerlukan retensi panjang fibre dapat diprioritaskan. Kepramukaan kepermukaan yang disarankan untuk melacak massa, ukuran kritis dan titik pertukaran tekanan produk secara bersamaan dalam rangka untuk membedakan antara fluktuasi dalam plastisisasi dan efek dari mould atau sistem hidraulik. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Yang paling dibutuhkan untuk waspada terhadap kegagalan subjek adalah fakta bahwa kompresi yang tidak mencukupi membawa udara, kepadatan yang tidak stabil atau partikel yang tidak dilelehkan dan tidak dapat dikurangi tanpa batas waktu untuk pendinginan. Penayangan dimulai dengan penentuan apakah anomali terjadi secara tiba-tiba atau meningkat secara perlahan dengan produksi; yang terdahulu sebagian besar berhubungan dengan bangkai, alien atau perubahan proses, sementara yang terakhir lebih mirip dengan pemakaian dan air mata. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pilihan replikabel ini dapat digunakan untuk memverifikasi \"bahan sensitif-potong apa yang cocok untuk sekrup rasio kompresi rendah\": pengamatan gelembung, densitas leleh, twilling, suhu lelehan aktual, mekanika tidak dilelehkan dan produk. Be sekrup, drum dan cincin reversibel diusulkan sebagai penerimaan samping, karena ukuran tunggal tidak mewakili sumbu yang cocok dari celah kombinasi dengan panas. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.