
Was ist eine geringe Kompression als eine Schraube zum Schneiden von empfindlichem Material?
Release-Zeit:2026-09-20
Geringe Kompression reduziert das Risiko von lokalem Druck, Schneiden und Überhitzung durch Glättung Änderungen in Festbettgröße. Die Arbeitsprinzipien, Auswahlbedingungen, gemeinsame Risiko- und Validierungsmethoden zeigen an, welche schnittempfindlichen Materialien für eine geringe Kompression im Vergleich zu den Schrauben geeignet sind, was zur Stabilisierung der Kunststofffabrik und zur Senkung der gesamten Lebensdauer der Schraubentrommeln beiträgt.
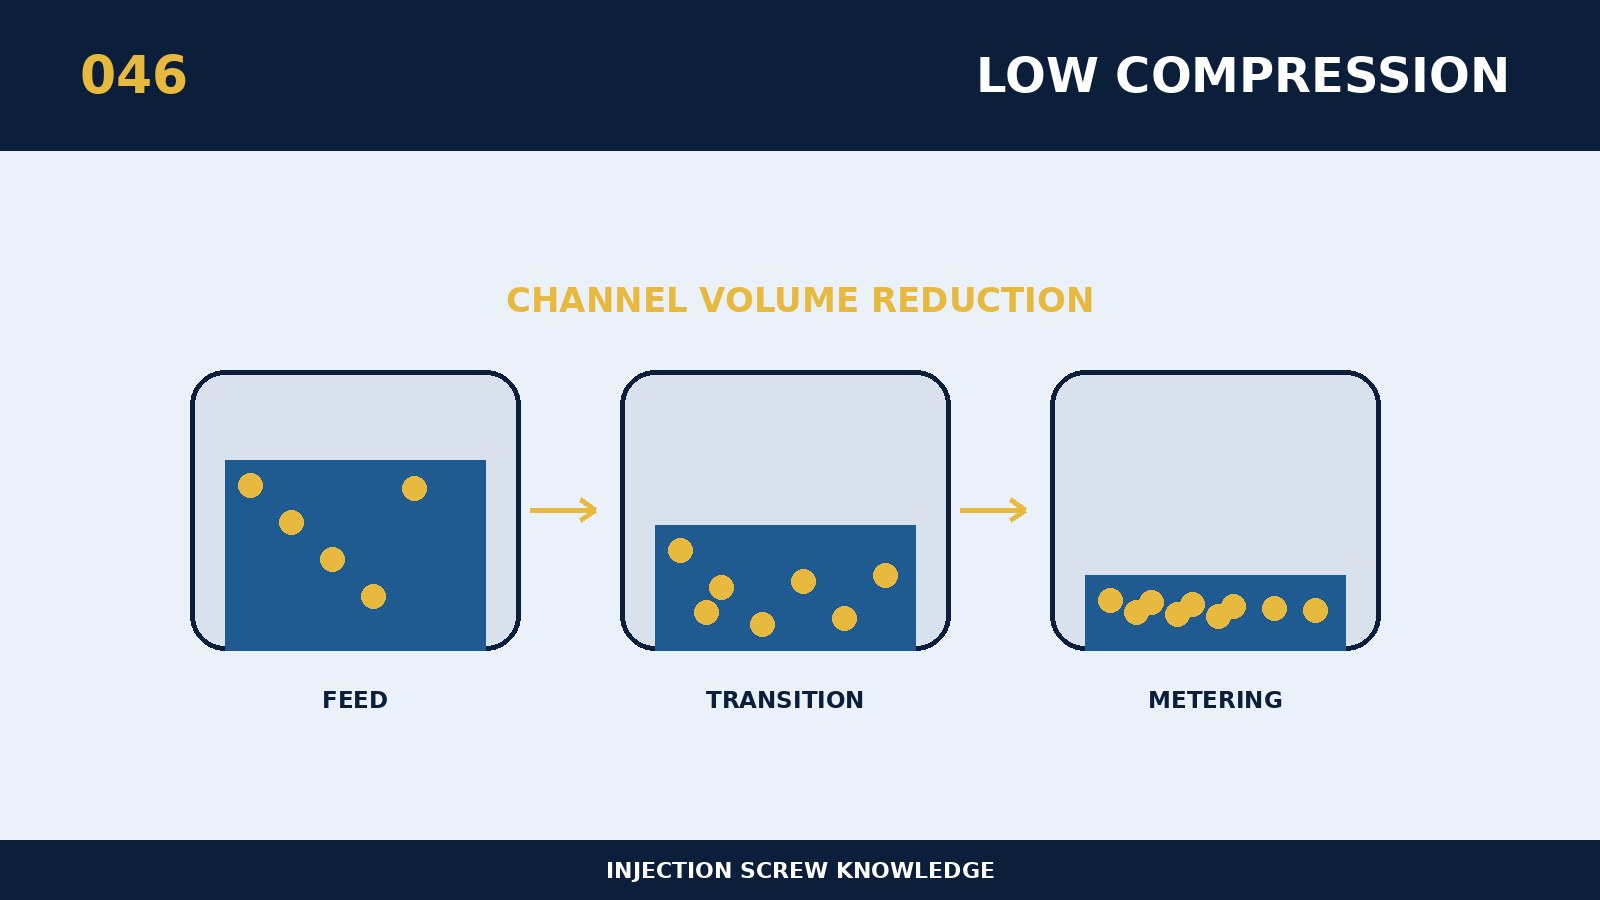
Die Bestimmung, welches der schnittempfindlichen Materialien für eine geringe Kompression geeignet ist als eine Schraube, beginnt mit der Platzierung von Strukturmaßen, Materialverhalten und tatsächlichen Produktionsbelastungen in derselben logischen Kette. Im Kern reduziert eine geringe Kompression das Risiko von lokalem Druck, Schneiden und Überhitzung, indem Änderungen der Festbettgröße glatter werden. Die Kosten sind reduzierter Druck und Abgasantrieb mit höheren Anforderungen an die Vorschubstabilität und Materialvorwärmung. Verdichtungsverhältnisse müssen in Verbindung mit der Länge des verdichteten Segments, dem Leiter, der Tiefe des Tanks, dem Staudruck und dem Materialfluss verstanden werden, und der individuelle Vergleich wird leicht falsch berechnet. Die Nachrüstung alter Maschinen könnte mit der Wiederherstellung des bestehenden abergläubischen Modells beginnen, das Volumen, Intensität und Wärmehistorie alter und neuer Programme mit dem gleichen Benchmark vergleicht. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung daran, welche schnittempfindlichen Materialien für eine niedrig komprimierte bis schwere Schraube geeignet sind, werden das Ausrüstungsmodell, die Originalschraube und die Materialtrommel zuerst für tatsächliche Abmessungen, Antriebsleistung, Harzplattennummern und Füllsysteme, Einzelmasse, Zyklus und vorhandene Defekte gesammelt. Die spezifischen Auswahlprinzipien für dieses Thema sind: thermische Empfindlichkeit, Abbaubarkeit, Material mit speziellen Additiven oder Material, das die Beibehaltung von Faserlängen erfordert, können priorisiert werden. Es wird empfohlen, die Masse, die kritische Größe und die Druckaustauschpunkte des Produkts gleichzeitig genau zu verfolgen, um zwischen den Plastifizierungsschwankungen und den Auswirkungen der Form oder des Hydrauliksystems zu unterscheiden. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Der am meisten benötigte Schutz gegen das Versagen des Subjekts ist die Tatsache, dass eine unzureichende Kompression Luft, instabile Dichte oder Reste ungeschmolzener Partikel transportiert und für die Kühlung nicht unbegrenzt reduziert werden kann. Das Screening beginnt mit einer Bestimmung, ob die Anomalie plötzlich auftritt oder mit der Produktion langsam zunimmt; Ersteres hängt hauptsächlich mit Kadavern, Fremd- oder Prozessänderungen zusammen, während letzteres eher mit Verschleiß zusammenhängt. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Diese replizierbare Option kann verwendet werden, um zu überprüfen, "welche schnittempfindlichen Materialien für eine Schraube mit niedrigem Kompressionsverhältnis geeignet sind": Beobachtung von Blasen, Schmelzdichte, Verdrehung, tatsächliche Schmelztemperatur, ungeschmolzene und Produktmechanik. Die Schrauben, Trommeln und Wenderinge werden als Seitenaufnahmen vorgeschlagen, da Einzelgrößen keine geeignete Achse des Kombinationsspaltes mit der Wärme darstellen. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.