
¿Qué es una baja compresión que un tornillo para cortar material sensible?
tiempo de liberación:2026-09-20
La baja compresión reduce el riesgo de presión local, corte y sobrecalentamiento al suavizar cambios en el tamaño de la cama sólida. Los principios de trabajo, las condiciones de selección, los métodos comunes de riesgo y validación indican qué materiales sensibles al corte son adecuados para una baja compresión en comparación con los tornillos, ayudando a estabilizar la planta de plásticos y reducir el costo de vida completo de los tambores del tornillo.
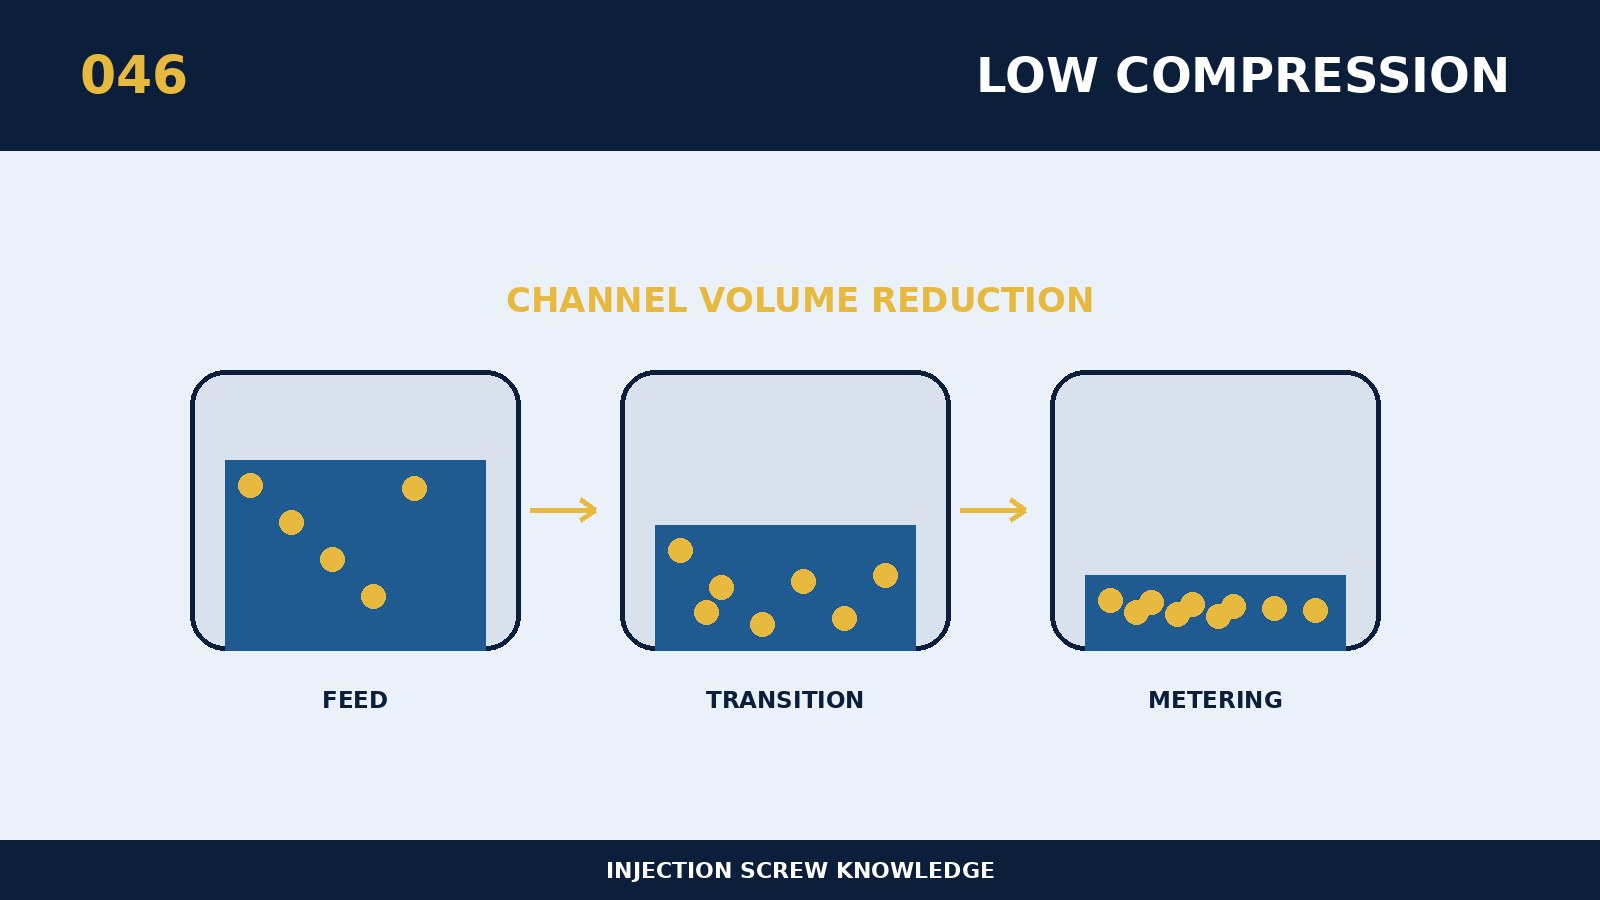
La determinación de cuál de los materiales sensibles al corte es adecuada para una baja compresión que un tornillo comienza con la colocación de dimensiones estructurales, comportamiento material y cargas de producción reales en la misma cadena lógica. En su núcleo, la baja compresión reduce el riesgo de presión local, corte y sobrecalentamiento haciendo más suaves los cambios en el tamaño de la cama sólida. El costo se reduce la presión y la unidad de escape, con mayores requisitos para la estabilidad de alimentación y el precalentamiento de materiales. Los ratios de compresión deben entenderse conjuntamente con la longitud del segmento comprimido, el conductor, la profundidad del tanque, la presión trasera y el flujo de material, y la comparación individual se calcula fácilmente. La adaptación de máquinas antiguas podría comenzar con el restablecimiento del modelo supersticioso existente, que compara el volumen, la intensidad y la historia del calor de programas antiguos y nuevos con el mismo parámetro. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza en torno a qué materiales sensibles a corte son adecuados para un tornillo de baja compresión, el modelo de equipo, el tornillo original y el tambor de material se recogen primero para dimensiones reales, capacidad de conducción, números de placa de resina y sistemas de llenado, masa única, ciclo y defectos existentes. Los principios específicos de selección para este tema son: sensibilidad térmica, degradabilidad, material que contiene aditivos especiales o material que requiere la retención de longitudes de fibra se puede priorizar. Se recomienda realizar un seguimiento de los puntos de intercambio de masa, tamaño crítico y presión del producto al mismo tiempo para distinguir entre las fluctuaciones de la plasticización y los efectos del molde o sistema hidráulico. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
Lo más necesario para evitar el fracaso del sujeto es el hecho de que la compresión insuficiente lleva aire, densidad inestable o partículas residuales sin fundir y no puede reducirse indefinidamente para enfriamiento. La proyección comienza con una determinación de si la anomalía ocurre repentinamente o aumenta lentamente con la producción; la primera se relaciona principalmente con carcasas, alienígenas o cambios de proceso, mientras que la segunda es más como el desgaste. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Esta opción replicable se puede utilizar para verificar “qué materiales sensibles al corte son adecuados para un tornillo de relación de baja compresión”: observación de burbujas, densidad de fundición, torsión, temperatura de fusión real, sin fundición y mecánica de productos. Los tornillos, tambores y anillos reversibles se proponen como aceptaciones laterales, ya que los tamaños individuales no representan un eje adecuado de la brecha de combinación con el calor. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.