
Mengapa lebih mudah untuk memampatkan rasio dengan tekanan punggung? Yoi Hot
Masa keluaran:2026-09-20
Mampatan adalah geometri perangkat keras dan tekanan punggung adalah beban proses, keduanya meningkatkan tekanan material dan memotong sejarah. Prinsip-prinsip kerja, kondisi seleksi, risiko umum dan metode validasi menjelaskan mengapa rasio kompresi meningkat bersamaan dengan tekanan punggung, yang lebih cenderung terlalu panas, membantu tanaman retrofitting untuk menstabilkan plastikisasi dan mengurangi biaya hidup penuh dari drum sekrup.
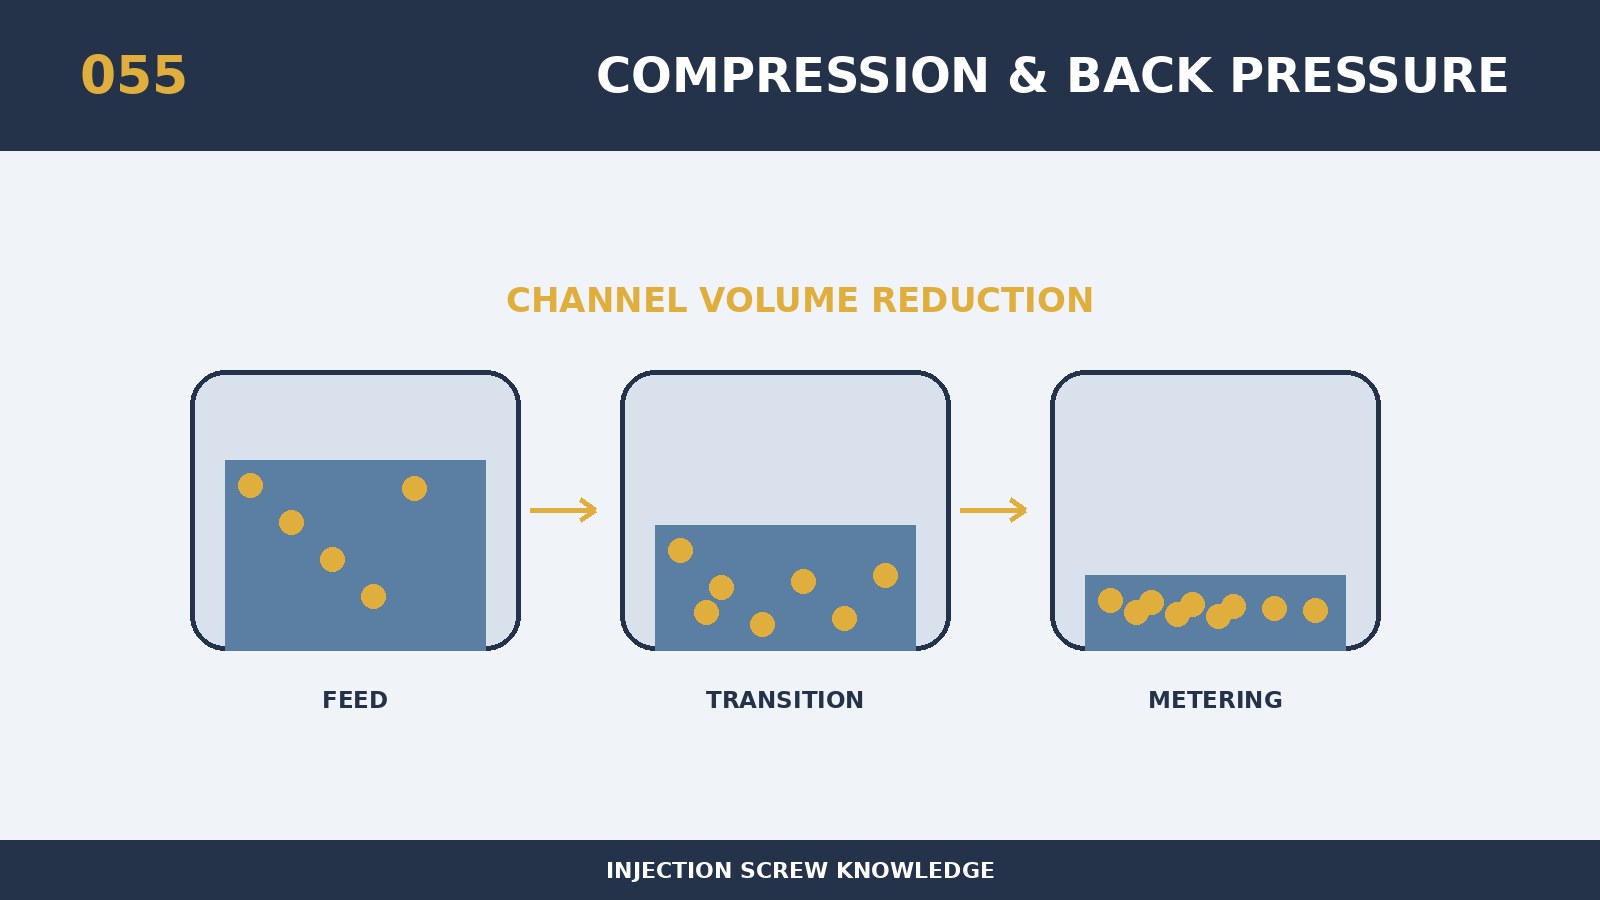
Rasio pemampatan narkodon meningkat bersamaan dengan tekanan punggung dan mengapa kelebihan panas secara langsung terkait dengan kualitas plastisisasi dan beban peralatan, sehingga desain, perolehan, switch dan pemeliharaan personel harus menggunakan set kriteria evaluasi yang sama. core adalah kompresi relatif terhadap geometri perangkat keras dan tekanan punggung untuk memproses beban, keduanya meningkatkan tekanan material dan memotong sejarah. Saat struktur tekanan tinggi dikompresi ulang dengan tekanan punggung tinggi, peleburan mungkin diulang sebelum pengukuran dan menghasilkan panas tambahan. Rasio kompresi mademia harus dipahami sehubungan dengan panjang segmen terkompresi, konduktor, kedalaman tangki, tekanan punggung dan aliran material, dan perbandingan individu mudah salah perhitungan. Jika platform yang sama meliputi berbagai resin, tiga ekstrem yang paling sulit mencair, yang paling takut memotong dan yang paling rentan terhadap degradasi diterapkan secara terpisah. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika menyesuaikan diri di sekitar \"mengapa lebih mudah untuk terlalu panas ketika memadatkan rasio naik bersamaan dengan tekanan punggung\", pertama kali mengumpulkan ukuran model peralatan, sekrup asli dan drum material, kapasitas mengemudi, nomor resin dan sistem pengisian, massa tunggal, siklus dan cacat yang ada. Prinsip seleksi spesifik untuk topik ini adalah switch harus pertama kali memahami struktur sekrup dan kemudian beroperasi dengan tekanan punggung minimum yang diperlukan untuk memuaskan pencampuran dan knalpot. Pendekatan plume yang lebih konservatif dimulai dengan tekanan punggung sedang dan kecepatan garis permukaan dan memperluas jendela proses satu per satu setelah keseimbangan panas. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Keperluan paling penting untuk waspada terhadap kegagalan adalah tekanan punggung konstan pada hanya untuk meningkatkan perbedaan warna, yang dapat menyebabkan peningkatan pengukuran, degradasi, konsumsi energi dan pakaian dan air mata. Penayangan dimulai dengan penentuan apakah anomali terjadi secara tiba-tiba atau meningkat secara perlahan dengan produksi; yang terdahulu sebagian besar berhubungan dengan bangkai, alien atau perubahan proses, sementara yang terakhir lebih mirip dengan pemakaian dan air mata. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pendekatan replikabel ini dapat digunakan untuk memverifikasi \"mengapa rasio kompresi meningkat terlalu panas bersamaan dengan tekanan punggung\": untuk merekam suhu lelehan yang sebenarnya di bawah tangga tekanan belakang, memutar, waktu plastisisasi, diferensial warna dan kinerja material untuk menemukan titik balik. Hasil dari validasi harus merupakan penyebut dari produk yang memenuhi syarat, sambil menghitung waktu yang dihabiskan untuk konsumsi energi, pembersihan, stoppage dan pemeliharaan, yang lebih dekat dengan nilai nyata daripada perbandingan harga pembelian yang terpisah. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.