
¿Por qué es más fácil comprimir la relación con la presión trasera? Caliente
tiempo de liberación:2026-09-20
La compresión es una geometría de hardware y la presión trasera es una carga de proceso, que aumenta la presión del material y reduce la historia. Los principios de trabajo, las condiciones de selección, los riesgos comunes y los métodos de validación explican por qué las relaciones de compresión aumentan al mismo tiempo que la presión trasera, que es más probable que se recaliente, ayudan a la planta de reacondicionamiento a estabilizar la plasticización y reducir el costo de vida completa de un tambor de tornillo.
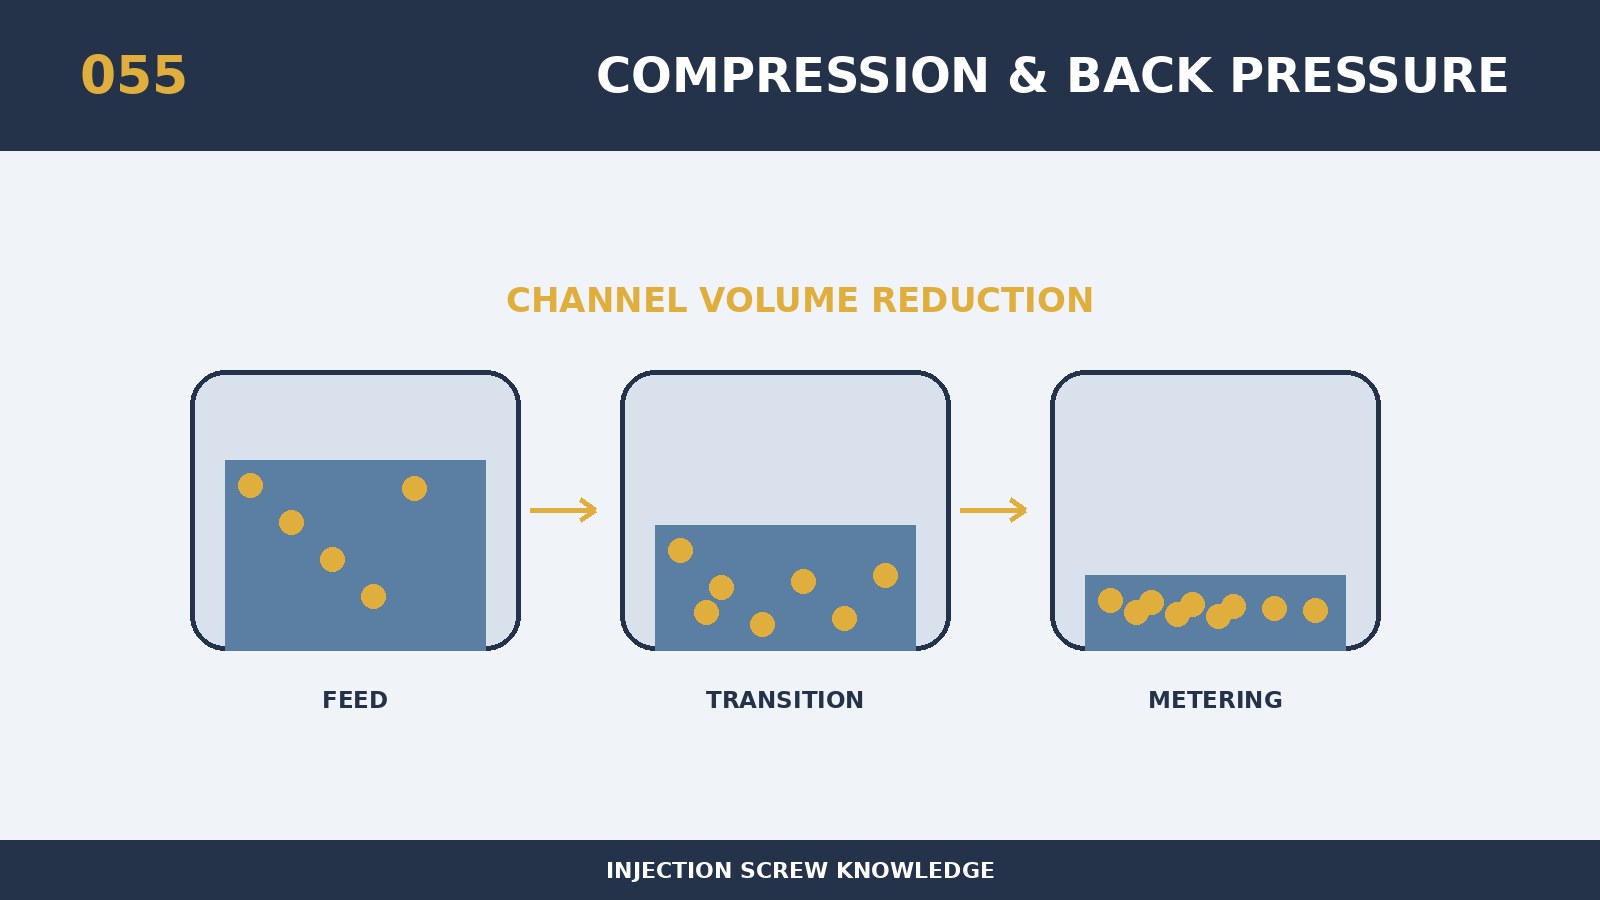
La relación de compresión aumenta al mismo tiempo que la presión trasera y por qué el sobrecalentamiento está directamente relacionado con la calidad de la plasticización y las cargas de equipo, por lo que el personal de diseño, adquisición, conmutación y mantenimiento debe utilizar el mismo conjunto de criterios de evaluación. El núcleo es la compresión relativa a la geometría de hardware y la presión trasera para procesar cargas, ambas de las cuales aumentan la presión del material y reducen la historia. Cuando la estructura de alta compresión se recomprime con alta presión de espalda, el derretimiento puede repetirse antes de la medición y generar calor adicional. Los ratios de compresión deben entenderse conjuntamente con la longitud del segmento comprimido, el conductor, la profundidad del tanque, la presión trasera y el flujo de material, y la comparación individual se calcula fácilmente. Si la misma plataforma es cubrir una variedad de resinas, los tres extremos que son los más difíciles de derretir, los más miedos al corte y los más susceptibles a la degradación se aplican por separado. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de “por qué es más fácil sobrecalentarse cuando la relación de compresión aumenta al mismo tiempo que la presión trasera”, primero recoge el tamaño del modelo de equipo, tornillo original y tambores de material, capacidad de conducción, número de resina y sistema de llenado, masa única, ciclo y defectos existentes. El principio específico de selección para este tema es que el interruptor debe entender primero la estructura del tornillo y luego operar con la presión mínima de la espalda necesaria para satisfacer la mezcla y el agotamiento. Un enfoque de plomería más conservador comienza con una presión media de la espalda y la velocidad de la línea de superficie y expande la ventana de proceso uno a uno después del equilibrio de calor. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
La necesidad más importante de protegerse contra los fracasos es la presión constante de la espalda sólo para mejorar la diferencia de color, lo que puede llevar a una mayor medición, degradación, consumo de energía y desgaste. La proyección comienza con una determinación de si la anomalía ocurre repentinamente o aumenta lentamente con la producción; la primera se relaciona principalmente con carcasas, alienígenas o cambios de proceso, mientras que la segunda es más como el desgaste. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Este enfoque replicable se puede utilizar para verificar “por qué la relación de compresión aumenta el sobrecalentamiento al mismo tiempo que la presión trasera”: para registrar la temperatura de fusión real bajo la escalera de presión trasera, torsión, tiempo de plasticización, diferenciales de color y rendimiento de material para encontrar un punto de inflexión. Los resultados de la validación deben ser el denominador de los productos elegibles, mientras que cuenta el tiempo dedicado al consumo de energía, limpieza, stoppage y mantenimiento, que está más cerca del valor real que una comparación separada del precio de compra. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.