
Warum ist es einfacher, das Verhältnis mit dem Gegendruck zu komprimieren? heiß
Release-Zeit:2026-09-20
Kompression ist eine Hardware-Geometrie und Gegendruck ist eine Prozesslast, die beide den Materialdruck erhöhen und die Schnitthistorie erhöhen. Die Arbeitsprinzipien, Auswahlbedingungen, gemeinsamen Risiken und Validierungsmethoden erklären, warum die Kompressionsverhältnisse gleichzeitig mit dem Staudruck, der eher überhitzt, der Nachrüstanlage helfen, die Plastifizierung zu stabilisieren und die Gesamtlebenskosten einer Schraubentrommel zu reduzieren.
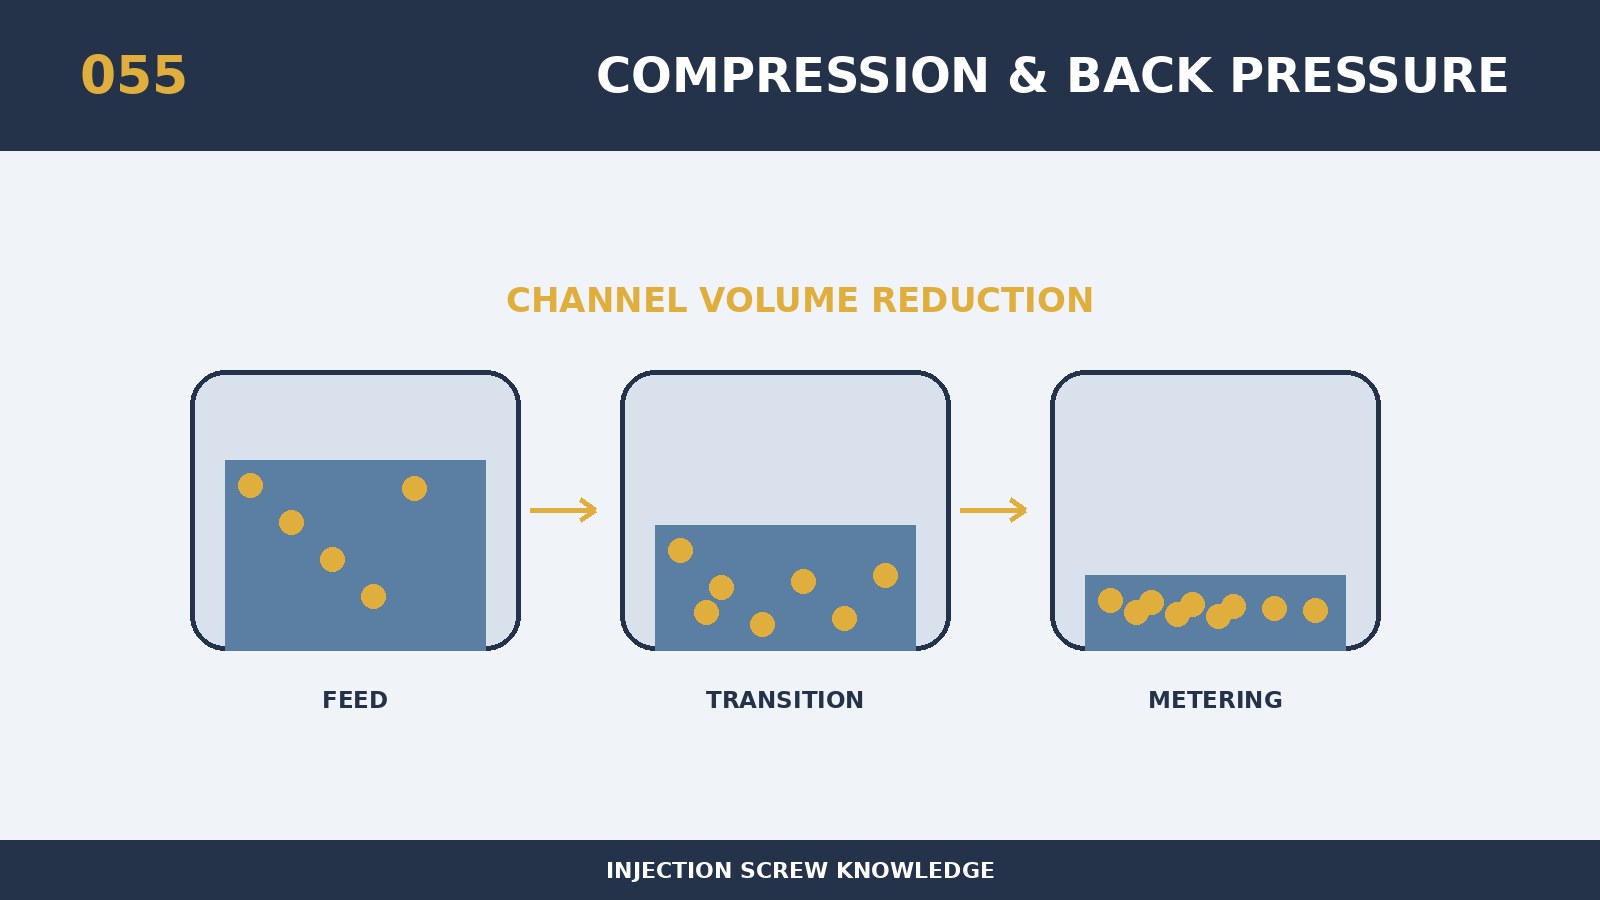
Das Kompressionsverhältnis erhöht sich gleichzeitig mit dem Gegendruck und warum Überhitzung direkt mit der Plastifizierungsqualität und den Belastungen der Geräte zusammenhängt, so dass das Design-, Beschaffungs-, Schalt- und Wartungspersonal die gleichen Bewertungskriterien verwenden sollte. Der Kern ist die Kompression in Bezug auf die Hardwaregeometrie und der Gegendruck für Prozesslasten, die beide den Materialdruck und die Schnitthistorie erhöhen. Wenn die Hochkompressionsstruktur mit hohem Gegendruck rekomprimiert wird, kann das Aufschmelzen vor der Messung wiederholt werden und zusätzliche Wärme erzeugen. Verdichtungsverhältnisse müssen in Verbindung mit der Länge des verdichteten Segments, dem Leiter, der Tiefe des Tanks, dem Staudruck und dem Materialfluss verstanden werden, und der individuelle Vergleich wird leicht falsch berechnet. Wenn die gleiche Plattform eine Vielzahl von Harzen abdecken soll, werden die drei Extreme, die am schwierigsten zu schmelzen sind, die am meisten Angst vor dem Schneiden haben und die am anfälligsten für den Abbau sind, separat angewendet. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung um "warum ist es einfacher, zu überhitzen, wenn das Komprimierungsverhältnis gleichzeitig mit dem Gegendruck ansteigt", sammelt zuerst die Größe des Gerätemodells, die ursprünglichen Schrauben- und Materialtrommeln, die Antriebskapazität, die Harzzahl und das Füllsystem, die Einzelmasse, den Zyklus und bestehende Defekte. Das spezifische Auswahlprinzip für dieses Thema ist, dass der Schalter zuerst die Schraubenstruktur verstehen und dann mit dem minimalen Gegendruck arbeiten sollte, der notwendig ist, um Mischen und Auspuff zu befriedigen. Ein konservativerer Plume-Ansatz beginnt mit einem mittleren Gegendruck und einer Oberflächenliniengeschwindigkeit und erweitert das Prozessfenster eins nach dem anderen nach der Wärmebilanz. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Die wichtigste Notwendigkeit, sich vor Ausfällen zu schützen, ist der ständige Gegendruck, nur um den Farbunterschied zu verbessern, was zu einer erhöhten Messung, Degradation, Energieverbrauch und Verschleiß führen kann. Das Screening beginnt mit einer Bestimmung, ob die Anomalie plötzlich auftritt oder mit der Produktion langsam zunimmt; Ersteres hängt hauptsächlich mit Kadavern, Fremd- oder Prozessänderungen zusammen, während letzteres eher mit Verschleiß zusammenhängt. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Dieser replizierbare Ansatz kann verwendet werden, um zu überprüfen, "warum das Kompressionsverhältnis gleichzeitig mit dem Gegendruck die Überhitzung erhöht": um die tatsächliche Schmelztemperatur unter der Gegendruckleiter, Verdrehung, Plastifizierungszeit, Farbdifferenzen und Materialleistung aufzuzeichnen, um einen Wendepunkt zu finden. Die Ergebnisse der Validierung sollten den Nenner der beihilfefähigen Produkte bilden, wobei die für Energieverbrauch, Reinigung, Stilllegung und Wartung aufgewendete Zeit zu zählen ist, was dem tatsächlichen Wert näher kommt als ein separater Vergleich des Kaufpreises. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.