
Pourquoi est-il plus facile de comprimer le rapport avec la contre-pression? Chaud
Temps de sortie:2026-09-20
La compression est une géométrie matérielle et la contre-pression est une charge de processus, qui augmentent la pression matérielle et l'historique de coupe. Les principes de travail, les conditions de sélection, les risques communs et les méthodes de validation expliquent pourquoi les rapports de compression augmentent en même temps que la contre-pression, qui est plus susceptible de surchauffer, aide l'usine de modernisation à stabiliser la plastification et à réduire le coût de vie d'un tambour à vis.
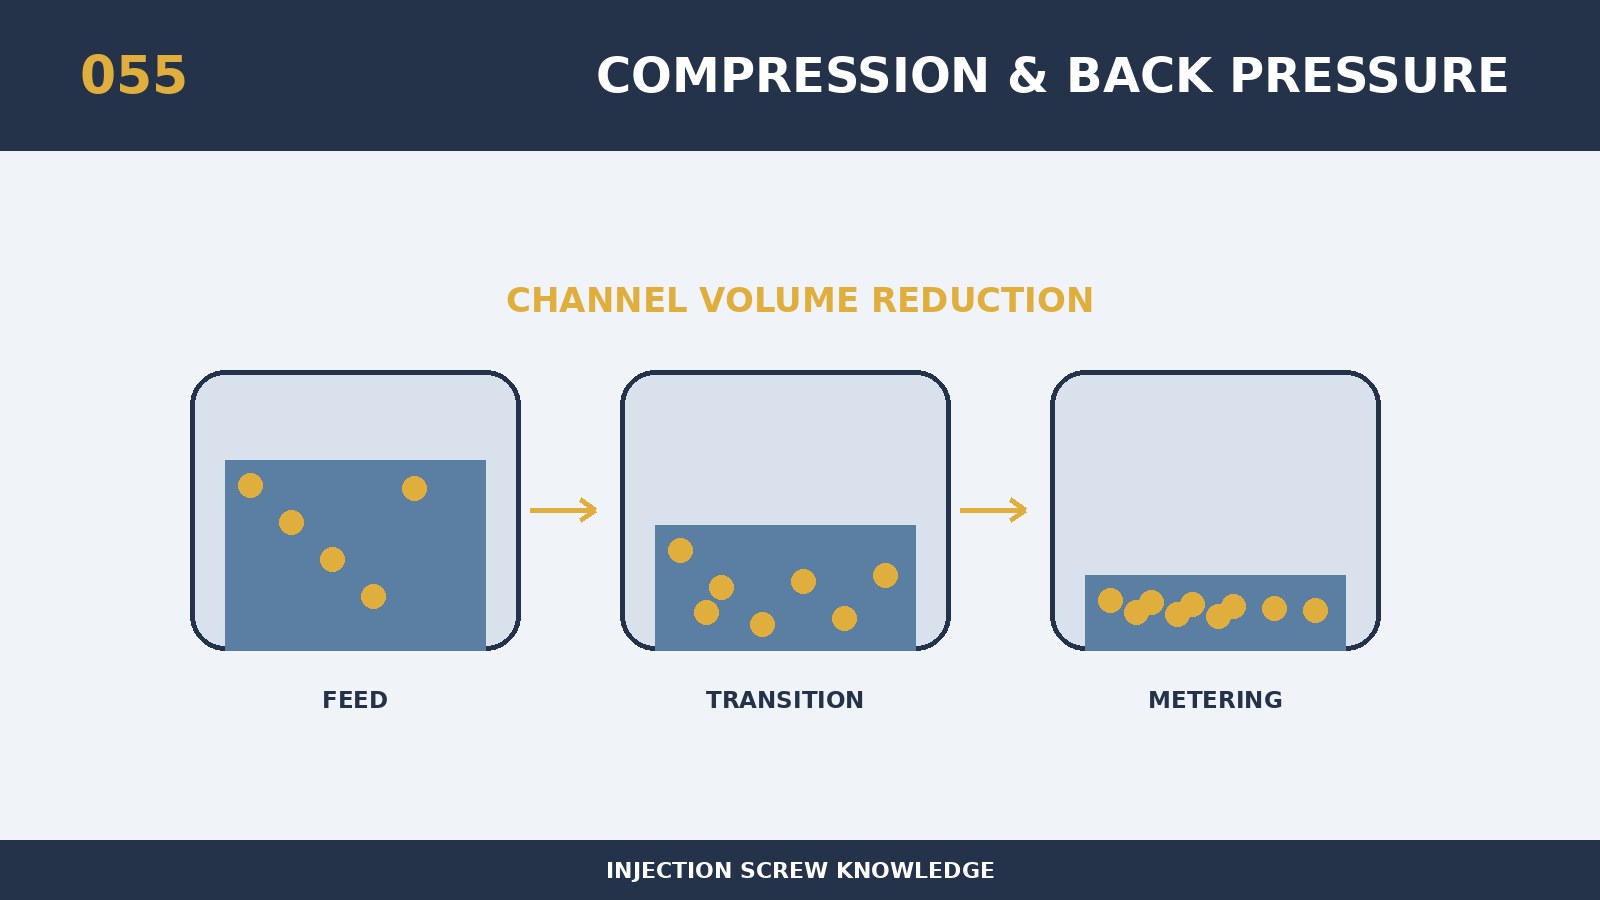
Le taux de compression augmente en même temps que la contre-pression et pourquoi la surchauffe est directement liée à la qualité de la plastification et aux charges d'équipement. Le noyau est la compression par rapport à la géométrie matérielle et la contre-pression pour traiter les charges, qui augmentent la pression matérielle et l'historique de coupe. Lorsque la structure à haute compression est recomprimée avec une haute contre-pression, la fusion peut être répétée avant la mesure et générer une chaleur supplémentaire. Les rapports de compression doivent être compris conjointement avec la longueur du segment comprimé, le conducteur, la profondeur du réservoir, la contre-pression et le débit du matériau, et la comparaison individuelle est facilement mal calculée. Si la même plate-forme est de couvrir une variété de résines, les trois extrêmes qui sont les plus difficiles à fondre, le plus peur de couper et les plus sensibles à la dégradation sont appliqués séparément. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lorsqu'il est plus facile de surchauffer lorsque le taux de compression augmente en même temps que la contre-pression, la taille du modèle d'équipement, les fûts de vis et de matériaux d'origine, la capacité d'entraînement, le numéro de résine et le système de remplissage, la masse unique, le cycle et les défauts existants. Le principe de sélection spécifique pour ce sujet est que l'interrupteur doit d'abord comprendre la structure de la vis et ensuite fonctionner avec la contre-pression minimale nécessaire pour satisfaire le mélange et l'échappement. Une approche plus conservatrice du panache commence par une contre-pression moyenne et la vitesse de la ligne de surface et étend la fenêtre de processus une par une après l'équilibre thermique. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
Le besoin le plus important de se prémunir contre les défaillances est la pression de dos constante sur seulement pour améliorer la différence de couleur, ce qui peut conduire à une augmentation de la mesure, de la dégradation, de la consommation d'énergie et de l'usure. Le dépistage commence par déterminer si l'anomalie survient subitement ou augmente lentement avec la production; la première est surtout liée à des carcasses, à des changements extraterrestres ou à des changements de processus, tandis que la seconde est plus comme l'usure. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
Cette approche réplicable peut être utilisée pour vérifier que le rapport de compression augmente la surchauffe en même temps que la contrepression: pour enregistrer la température de fusion réelle sous l'échelle de contre-pression, torsion, temps de plastification, différences de couleur et performance du matériau pour trouver un point de tournant. Les résultats de la validation devraient être le dénominateur des produits éligibles, tout en comptant le temps consacré à la consommation d'énergie, au nettoyage, à l'arrêt et à l'entretien, qui est plus proche de la valeur réelle qu'une comparaison séparée du prix d'achat. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.