
Raccords cellulaires vis en plastique: taux de compression par rapport à la taille moyenne
Temps de sortie:2025-08-07
Des raccords de téléphone cellulaire aux vis ? Les raccords cellulaires doivent correspondre aux propriétés plastiques, aux spécifications d'adaptation et aux objectifs de qualité du produit, et identifier les hausses de température, les mesures, le mélange et l'usure par des données de modélisation expérimentales. Cet article combine l'information sur les stations de visserie stellaires pour organiser la sélection, le processus et les éléments de validation.
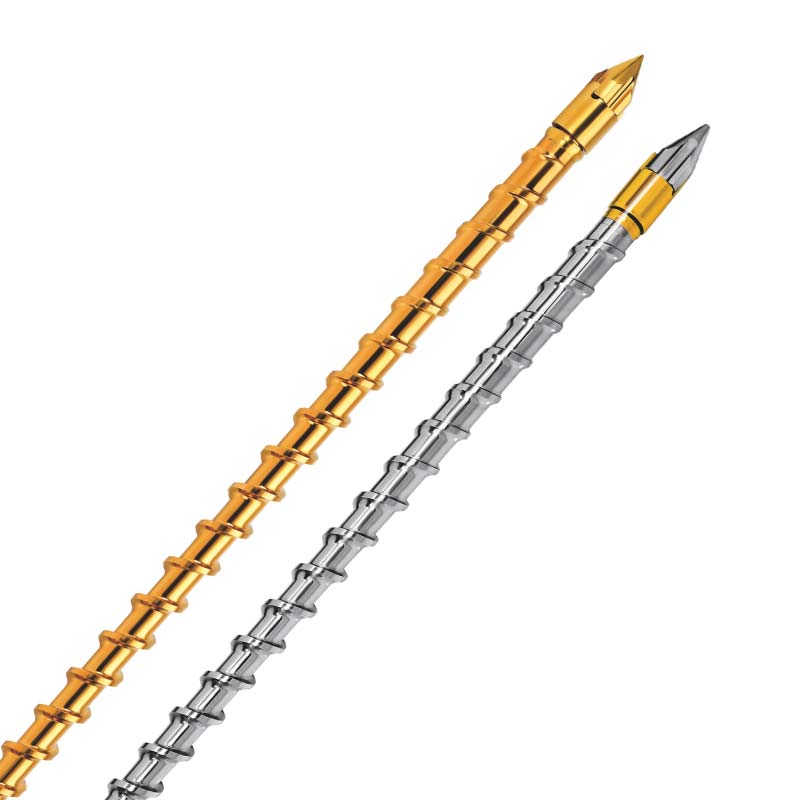
La conclusion centrale des raccords de téléphone cellulaire aux vis en plastique.
Les raccords cellulaires doivent correspondre aux propriétés plastiques, aux spécifications d'adaptation et aux objectifs de qualité du produit, et identifier les hausses de température, les mesures, le mélange et l'usure par des données de modélisation expérimentales.
Choix précis pour les raccords de téléphone cellulaire à former: un rapport haute compression à une solution de vis moyennement coupée en plastique
Dans le domaine de la production de pièces mobiles, la qualité des produits tels que la coque, la clé, etc. affecte directement l'expérience utilisateur et l'image de marque. Ces produits nécessitent une photopurification de surface de 0,08 m (équivalent à un effet miroir), un bord sans mouche (claquage de marge de 0,02 mm) et une résistance à l'impact de 20 kJ/m2 (essai de chute par défaut). Actuellement, les taux de déchets dus à une photopurification inadéquate, aux bords volants et à une résistance insuffisante sont souvent aussi élevés que 18 %, et les raccords haut de gamme sont même inférieurs à 70 %. Cet article analysera, avec des données spécifiques, les caractéristiques du procédé des matériaux couramment utilisés dans les appareils de téléphonie mobile (ABS, alliages PC/ABS, etc.) et mettra en évidence comment ils peuvent améliorer la qualité du produit dans le processus de production. Des vis de tuyauterie spéciales avec un taux de compression élevé et une puissance de cisaillement moyenne permettent d'obtenir un contrôle de précision dans des fenêtres de formation étroites et des douleurs de production ciblées.
Points de douleur de qualité de base et besoins techniques pour la production de pièces de téléphone mobile
Les trois principaux points de douleur de qualité pour les appareils de téléphonie mobile sont étroitement liés aux propriétés de formation du matériau et à la précision de contrôle de l'équipement. En ce qui concerne les normes de l'industrie, la surface d'un téléphone portable phare nécessite une rugosité de 0,05 m et une marge clé de 0,01 mm. L'essai de chute de 1,5 m est non-fissile (la résistance composite nécessite 25kJ/m2).
Les mécanismes derrière ces points de douleur sont concentrés dans trois domaines principaux : premièrement, la question de la pureté. Les matériaux ABS se décomposent lorsqu'ils sont coupés de façon inégale, ce qui donne des oranges à la surface. Phénomène du cuir (Ra atteint plus de 0,3 μm); deuxième problème, côté mouche. La fenêtre de formation de l'alliage PC/ABS est plus étroite (les fluctuations de température nécessitent ≤±2°C) et le débit des vis ordinaires du panache est supérieur à ±5%, ce qui est sujet aux bords de vol en raison de l'instabilité de la pression; et, troisièmement, les problèmes de résistance. Lorsque le matériau n'est pas suffisamment plastifié, la chaîne moléculaire est insuffisamment enchevêtrée et l'intensité de l'impact est réduite de 30 % (de 25 kJ/m2 à 17 kJ/m2), et les vis normales en contreplaqué sont inférieures à celles qui sont condensées (2,0-2,5) et les coupes sont plus volatiles (±10 %) et ne satisfont pas aux exigences en matière de raccords de téléphonie mobile sophistiqués.
Haute compression versus coupe moyenne de vis en plastique
En réponse au problème du traitement des raccords de téléphonie mobile, les vis de tuyauterie spéciales avec un taux de compression élevé et un cisaillement moyen ont réalisé une percée dans la conception structurelle:
Conception d'un rapport haute compression pour augmenter l'homogénéité plastique
Un taux de compression élevé de 3,5 à 4,0 est utilisé pour les vis (vis normaux de 2,5 à 3,0) et la longueur du segment de compression est de 30 % de la longueur totale des vis (vis normaux de 20 %), de sorte que le matériau est complètement sous pression pendant le processus de plastification. Les données d'essai montrent que la conception a porté l'équilibre plastique de l'ABS à 96 % (80 % de la vis normale), réduit la densité du corps fondu de ±0,03 g/cm3 à ±0,005 g/cm3 et réduit la photopurité de surface de Ra de 0,12 m à 0,04 m, à plein effet miroir. Le traitement des alliages PC/ABS indique que l'intensité de l'impact sur les matériaux est passée de 18 kJ/m2 à 26 kJ/m2 en raison de la plastification complète, et que le taux de chute est passé de 75 % à 99 %.
Contrôle de cisaillement moyen pour éviter les défauts de fusion
Le segment de mesure en spirale est conçu pour être cosmopolite (de 60 mm à 50 mm) et coordonné avec la structure peu profonde de l'escargot (15 % moins fréquent) pour stabiliser le taux de coupure à 150-200s-1 (normale de 200-300s-1), avec des fluctuations à moins de 3 %. Les essais sur le matériau ABS montrent que la coupe modérée réduit le taux de fusion de 15 % à 1,2 % et les défauts oranges de surface de 20 % à 2,5 %; en même temps, les coupes ont diminué de 40 % et la température de fusion de ±3 °C à ±1 °C, ce qui offre des conditions stables pour les fenêtres à effet étroit.
Contrôle précis de la circulation pour enlever la piqûre.
La tête de vis est équipée d'une boucle d'arrêt de haute précision (quantité de remplissage 0,01 cm3/s), qui, en conjonction avec le moteur du serveur, maintient le débit des injections à ±2 % (vis normale à ±6 %). Les données de production montrent que la conception permettra de réduire l'incidence de la coque PC/ABS côté vol de 12 % à 1,1 %, de 0,05 mm à moins de 0,01 mm, tout en respectant la norme pour les téléphones portables phares. De plus, l'écart coordonné entre les vis et les fûts est réglé à 0,03-0,05 mm (0,08-0,1 mm pour les vis normales), ce qui réduit encore la fuite de fusion pendant la phase pression-pression.
Technologie clé pour le contrôle des fenêtres
Ce rapport de compression élevé doit être combiné avec des contrôles de processus fins pour obtenir une performance optimale dans une fenêtre de forme étroite:
Régulation de la température : Régulation de 5 températures (de l'alimentation à la buse) avec une différence de température de 2°C par segment. Parmi eux, la température du procédé ABS était stable à 230°C et la température du procédé PC/ABS était stable à 245°C pour éviter la dégradation du matériau causée par la surchauffe locale.
Réglage en temps réel de la pression d'injection pour permettre à la pression de fluctuer de ≤±0,01 mm à ≤±1 bar pour assurer un remplissage uniforme de la fonte.
Optimisation Quick Match : Régle un taux de rotation exclusif (ABS 80rpm, PC/ABS 60rpm) pour différents matériaux, équilibrage de cisaillement et efficacité de plastification, augmentant l'efficacité de production de 20%.
Validation des effets en application pratique
Les données de production d'une entreprise de pièces détachées de téléphone mobile montrent une augmentation du taux de passage de la coque ABS de 68 % à 99,2 %, en utilisant un rapport haute compression à une coupe moyenne du tournevis en plastique. Parmi eux, le taux de défaillance de la photopurification de surface a été réduit de 18 % à 1,5 %, le taux de défaillance du côté de la mouche a été réduit de 12 % à 0,8 % et le taux de défaillance de la résistance a été réduit de 15 % à 0,5 %; la résistance moyenne à l'impact du produit était de 27 kJ/m2, l'essai de chute était nul et la rugosité de surface s'est stabilisée à 0,03-0,04 m.
En termes de rentabilité, l'utilisation des matériaux est passée de 82 % à 98 %, ce qui a permis de réaliser des économies annuelles d'environ 5,6 millions de dollars en matières premières, sur la base d'une production annuelle de 10 millions de vêtements intestinaux; l'efficacité de la production a augmenté de 30 % et les coûts de production combinés ont diminué de 22 % en raison du retour au travail et de la réduction du temps d'essai.
Ce rapport haute compression fournit une forme de haute qualité d'accessoires de téléphone mobile dans une fenêtre de forme étroite en augmentant l'homogénéité plastique, la coupe de précision contrôlée et le débit. Avec la mise à niveau des exigences de veille et de performance pour les téléphones mobiles 5G, la solution professionnelle deviendra l'option centrale pour la production de pièces mobiles haut de gamme et conduira l'industrie vers des défauts zéro.
Données à enregistrer avant la mise en œuvre
- Numéro d'intégrité du matériau, taux de remplissage, système de protection contre la flamme, taux de remplissage et état sec.
- Note marque en plastique, modèle, diamètre de la vis, tension, contre-pression, vitesse de rotation et structure de vis à courant.
- Indicateurs de la taille du produit, de l'épaisseur de la paroi, de l'apparence ou de la résistance, des phénomènes indésirables actuels et de la fréquence de l'occurrence.
- Cycle de production continu, fréquence de ravitaillement, méthode de nettoyage des machines, enregistrement de l'usure et durée de vie prévue.
Comment valider les résultats de l'ajustement
Il est recommandé d'établir le niveau de référence du processus actuel, suivi d'un modèle d'essai à une seule variable. Chaque ronde enregistre la mesure du temps, de la température de fusion, du poids du produit, du cycle de formation et de la mauvaise vitesse, évitant de modifier simultanément plusieurs paramètres pour en déterminer la cause. Les paramètres du texte sont utilisés pour illustrer la conception et ne devraient pas remplacer les données du fournisseur et les protocoles de sécurité sur place.
Quel genre de soutien est une fiotte d'amie ?
La Starfleet Mechanical Equipment Co. Ltd. (Starfeng) fournit une réinitialisation des matériaux et de l'évaluation du travail, la structure de vis, les options de traitement de base et de surface, la personnalisation de taille non standard et les problèmes de modélisation d'essai autour des raccords de téléphone mobile. La communication d ' informations sur les matières premières, les équipements et les produits pourrait conduire à des programmes plus ciblés.
Demander immédiatement des vis personnalisées, ou vérifier en premierNote produit à vis en plastiqueavecRemarque Solutions en plastiqueJe ne sais pas.