
Rohrformstücke, Rohrverschlussstücke und Rohrverbindungsstücke aus Kunststoff: Verdichtungsverhältnis zum Mittelschnitt
Release-Zeit:2025-08-07
Handybeschläge an den Schrauben? Rohrformstücke aus Zellstoff müssen Kunststoffeigenschaften, Nachrüstungsspezifikationen und Produktqualitätsziele entsprechen und Temperaturanstiege, Messungen, Misch- und Verschleißleistung anhand von Versuchsmodellierungsdaten identifizieren. Dieses Papier kombiniert Informationen zu Star-Freund-Schraubenstationen, um Auswahl-, Prozess- und Validierungselemente zu organisieren.
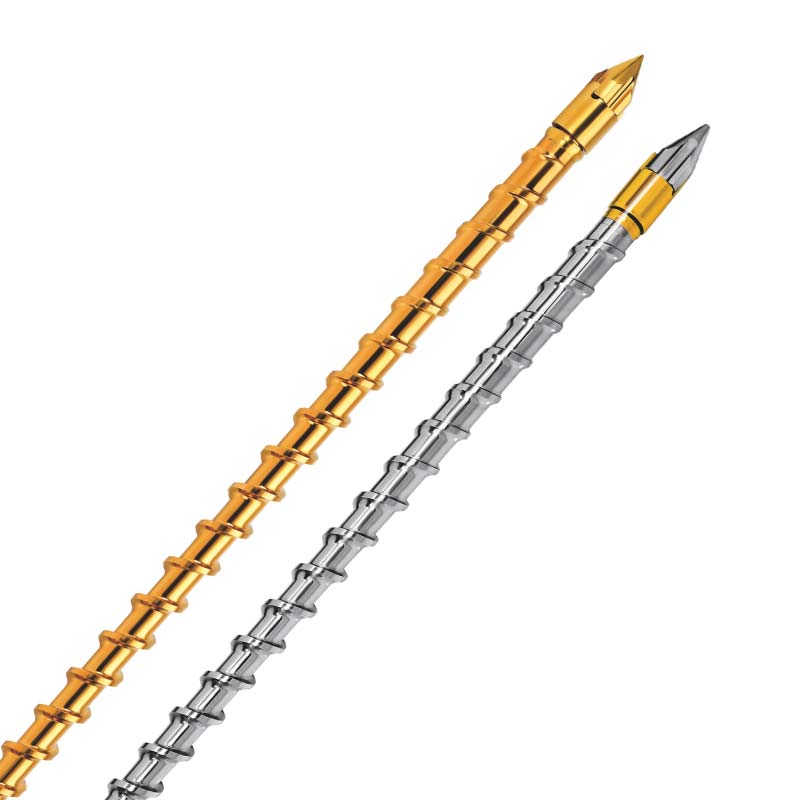
Der Kernschluss von Handy-Fittings zu Kunststoffschrauben.
Rohrformstücke aus Zellstoff müssen Kunststoffeigenschaften, Nachrüstungsspezifikationen und Produktqualitätsziele entsprechen und Temperaturanstiege, Messungen, Misch- und Verschleißleistung anhand von Versuchsmodellierungsdaten identifizieren.
Präzise Wahl für Mobiltelefonarmaturen: ein hohes Kompressionsverhältnis zu einer mittleren Kunststoffschraubenlösung
Im Bereich der Produktion mobiler Teile wirkt sich die Qualität von Produkten wie Schale, Schlüssel usw. direkt auf die Nutzererfahrung und das Markenimage aus. Diese Produkte erfordern eine Oberflächen-Photoreinigung von 0,08 m (entspricht einem Spiegeleffekt), eine Flugverbotskante (Margenklatschen von 0,02 mm) und eine Schlagzähigkeit von 20 kJ/m2 (standardloser Falltest). Derzeit sind die Abfallraten aufgrund unzureichender Photoreinigung, Flugkanten und unzureichender Festigkeit oft bis zu 18 Prozent und High-End-Armaturen sogar unter 70 Prozent. Dieses Papier wird mit spezifischen Daten die Prozesseigenschaften von Materialien analysieren, die üblicherweise in Mobiltelefonarmaturen verwendet werden (ABS, PC/ABS-Legierungen usw.) und hervorheben, wie sie die Produktqualität im Produktionsprozess verbessern können. Spezielle Rohrleitungsschrauben mit hohem Kompressionsverhältnis und mittlerer Scherleistung erreichen eine Präzisionskontrolle in engen Formationsfenstern und zielen auf Produktionsschmerzen ab.
Kernqualitätsschmerzpunkte und technische Anforderungen für die Produktion von Mobiltelefonteilen
Die drei wichtigsten Qualitätsschmerzpunkte für Mobiltelefonarmaturen hängen eng mit den Materialbildungseigenschaften und der Genauigkeit der Gerätesteuerung zusammen. In Bezug auf Industriestandards erfordert die Oberfläche eines Flaggschiff-Mobiltelefons eine Rauheit von 0,05 m und einen Schlüsselrand von 0,01 mm. 1,5 m Falltest ist nicht spaltbar (Verbundfestigkeit erfordert 25kJ/m2).
Die Mechanismen hinter diesen Schmerzpunkten konzentrieren sich auf drei Hauptbereiche: Erstens die Frage der Reinheit. Die ABS-Materialien zerfallen, wenn sie ungleichmäßig geschnitten werden, was zu Orangen auf der Oberfläche führt. Lederphänomen (Ra steigt auf mehr als 0,3 μm); zweitens, Flyside Problem. Das Formationsfenster der PC / ABS-Legierung ist schmaler (die Temperaturschwankungen erfordern ≤ ± 2 ° C) und der Fluss der gewöhnlichen Federschrauben ist mehr als ± 5%, was aufgrund von Druckinstabilität anfällig für Flugkanten ist; und drittens, Festigkeitsprobleme. Wenn das Material nicht ausreichend plastifiziert ist, ist die Molekülkette nicht ausreichend verschränkt und die Aufprallintensität wird um 30 Prozent (von 25 kJ/m2 auf 17 kJ/m2) reduziert, und die normalen Sperrholzschrauben sind weniger als kondensiert (2,0-2,5) und Abschaltungen sind flüchtiger (±10 Prozent) und erfüllen nicht die Anforderungen an anspruchsvolle Mobiltelefonarmaturen.
Hohe Kompression gegenüber mittlerem Schneiden von Kunststoffschrauben
Als Reaktion auf das Problem der Verarbeitung von Mobiltelefonarmaturen haben die speziellen Rohrleitungsschrauben mit hohem Kompressionsverhältnis und mittlerer Scherung einen Durchbruch im konstruktiven Design erzielt:
Design mit hohem Kompressionsverhältnis zur Erhöhung der plastischen Homogenität
Für die Schrauben wird ein hohes Verdichtungsverhältnis von 3,5 bis 4,0 verwendet (normale Schrauben 2,5 bis 3,0), und die Länge des Verdichtungssegments beträgt 30 Prozent der Gesamtlänge der Schrauben (normale Schrauben 20 Prozent), so dass das Material während des Plastifizierungsprozesses vollständig verpresst wird. Die Testdaten zeigen, dass das Design das plastische Gleichgewicht von ABS auf 96 Prozent (80 Prozent der normalen Schraube) erhöhte, die Dichte des geschmolzenen Körpers von ±0,03 g/cm3 auf ±0,005 g/cm3 reduzierte und die Oberflächenphotoreinheit von Ra von 0,12 m auf 0,04 m auf einen vollen Spiegeleffekt reduzierte. Die Verarbeitung von PC/ABS-Legierungen zeigt, dass die Materialschlagintensität aufgrund der vollständigen Plastifizierung von 18 kJ/m2 auf 26 kJ/m2 und die Drop-Through-Rate von 75 Prozent auf 99 Prozent gestiegen ist.
Mittlere Scherkontrolle zur Vermeidung von Schmelzfehlern
Das spiralförmige Messsegment ist kosmopolitisch (von 60 mm bis 50 mm) und mit der flachen Schneckenstruktur (15 Prozent weniger häufig) koordiniert, um die Cut-off-Rate bei 150-200s-1 (200-300s-1 normal) mit Schwankungen von > 3 Prozent zu stabilisieren. Tests an ABS-Materialien zeigen, dass moderates Schneiden die Schmelzrate von 15 Prozent auf 1,2 Prozent und Oberflächenorangenfehler von 20 Prozent auf 2,5 Prozent reduziert; gleichzeitig verringerten sich die Schnitte um 40 Prozent und die Temperatur der Schmelze von ±3 ° C auf ±1 ° C, was stabile Bedingungen für eng formende Fenster bietet.
Genaue Verkehrssteuerung, um den Stich zu entfernen.
Der Schraubenkopf ist mit einer hochgenauen Stoppschleife (Spillbetrag 0,01 cm3/s) ausgestattet, die in Verbindung mit dem Servermotor den Einspritzfluss innerhalb von ±2 Prozent hält (normale Schraube ist ±6 Prozent). Produktionsdaten zeigen, dass das Design die Flyside-Inzidenz der PC / ABS-Hülle von 12 Prozent auf 1,1 Prozent, von 0,05 mm auf weniger als 0,01 mm reduzieren wird und damit den Standard für Flaggschiff-Mobiltelefone vollständig erfüllt. Darüber hinaus wird der koordinierte Spalt zwischen den Schnecken und den Trommeln auf 0,03-0,05 mm (0,08-0,1 mm für die normalen Schnecken) geregelt, wodurch das Schmelzleck während der Druck-Druck-Phase weiter reduziert wird.
Schlüsseltechnologie zur Bildung einer Fenstersteuerung
Dieses hohe Kompressionsverhältnis muss mit feinen Prozesskontrollen kombiniert werden, um eine optimale Leistung in einem engen Formfenster zu erzielen:
Temperaturverteilungsregelung: 5-Temperaturregelung (vom Zulauf zur Düse) mit einer Temperaturdifferenz von 2 °C pro Segment. Unter ihnen war die ABS-Prozesstemperatur bei 230°C und die PC/ABS-Prozesstemperatur bei 245°C stabil, um Materialabbau durch lokale Überhitzung zu vermeiden.
Druck geschlossene Ringregelung: Echtzeit-Einstellung des Einspritzdrucks, damit der Druckdruck um ≤ ± 0,01 mm bis ≤ ± 1 bar schwanken kann, um eine gleichmäßige Füllung der Schmelze zu gewährleisten.
Quick-Match-Optimierung: Legt eine exklusive Rotationsrate (ABS 80rpm, PC/ABS 60rpm) für verschiedene Materialien fest, gleicht die Scher- und Plastifizierungseffizienz aus und erhöht die Produktionseffizienz um 20%.
Validierung der Wirkungen in der praktischen Anwendung
Produktionsdaten eines Mobilfunk-Ersatzunternehmens zeigen einen Anstieg der ABS-Schalenpassrate von 68 Prozent auf 99,2 Prozent, wobei ein hohes Kompressionsverhältnis zu einem mittleren Ausschnitt des Kunststoffschraubers verwendet wird. Unter ihnen wurde die Ausfallrate der Oberflächenphotoreinigung von 18 Prozent auf 1,5 Prozent, die Ausfallrate der Flyside von 12 Prozent auf 0,8 Prozent und die Ausfallrate der Festigkeit von 15 Prozent auf 0,5 Prozent reduziert; die durchschnittliche Schlagzähigkeit des Produktes betrug 27 kJ/m2, der Dropdown-Test war Null und die Oberflächenrauhigkeit wurde auf 0,03-0,04 m stabilisiert.
In Bezug auf die Wirtschaftlichkeit hat sich die Auslastung der Materialien von 82 Prozent auf 98 Prozent erhöht, was zu jährlichen Einsparungen von etwa 5,6 Millionen US-Dollar bei Rohstoffen führt, basierend auf einer jährlichen Produktion von 10 Millionen Darmbekleidung; Die Produktionseffizienz hat sich um 30 Prozent erhöht und die kombinierten Produktionskosten sind aufgrund von Back-to-Work und reduzierter Testzeit um 22 Prozent gesunken.
Dieses hohe Kompressionsverhältnis bietet eine qualitativ hochwertige Form von Mobiltelefonbeschlägen in einem engen Formfenster, indem es die Homogenität von Kunststoffen, das präzise kontrollierte Schneiden und Fließen erhöht. Mit dem Upgrade der Lookout- und Leistungsanforderungen für 5G-Mobiltelefone wird die professionelle Lösung zur Kernoption für die Produktion von High-End-Mobilteilen und wird die Branche in Richtung „Null-Fehler treiben.
Vor der Durchführung aufzuzeichnende Daten
- Werkstoffintegritätszahl, Füllgrad, Flammschutzsystem, Nachfüllgrad und Trockenzustand.
- Beachten Sie Kunststoffmarke, Modell, Schraubendurchmesser, Spannung, Gegendruck, Drehgeschwindigkeit und aktuelle Schraubenstruktur.
- Indikatoren für Produktgröße, Wandstärke, Aussehen oder Stärke sowie aktuelle nachteilige Erscheinungen und Häufigkeit des Auftretens.
- Kontinuierlicher Produktionszyklus, Betankungsfrequenz, Maschinenreinigungsverfahren, Verschleißaufzeichnung und geplante Nutzungsdauer.
Wie man die Anpassungsergebnisse validiert
Es wird empfohlen, die aktuelle Prozess-Baseline zu erstellen, gefolgt von einem Testmodell mit einer einzigen Variante. Jede Runde zeichnet die Messung der Zeit, der Schmelztemperatur, des Produktgewichts, des Bildungszyklus und der schlechten Rate auf und vermeidet, dass mehrere Parameter gleichzeitig geändert werden, um die Ursache zu bestimmen. Die Parameter im Text dienen der Veranschaulichung von Design Thinking und sollten keine Materiallieferantendaten und Sicherheitsprotokolle vor Ort ersetzen.
Welche Art von Unterstützung ist eine Star-Freund-Schraube?
Die Starfleet Mechanical Equipment Co. Ltd. (Starfeng) bietet eine Rückstellung von Materialien und Arbeitsbewertung, Schraubenstruktur, Basis- und Oberflächenbehandlungsoptionen, nicht standardmäßige Größenanpassung und Testmodellierungsprobleme bei Mobiltelefonarmaturen. Die Vorlage von Informationen über Rohstoffe, Ausrüstungen und Produkte könnte zu gezielteren Programmen führen.
Fragen Sie sofort nach kundenspezifischen Schrauben, oder zuerst prüfenAnmerkung KunststoffschraubenproduktmitHinweis KunststofflösungenIch weiß es nicht.