
Ventajas de longitudes cortas sobre tornillos frente al uso de límites
tiempo de liberación:2026-09-20
La longitud más corta puede reducir la retención de materiales y el espacio de ocupación del equipo, pero también la distancia de la que se puede transportar, fundir y mezclar. De los principios del trabajo, las condiciones de selección, los riesgos comunes y los métodos de validación, las ventajas de corto largo alcance versus tornillos y el uso de límites se muestran para ayudar a la planta de reacondicionamiento estabilizar y reducir el costo de vida completo del tambor de tornillo.
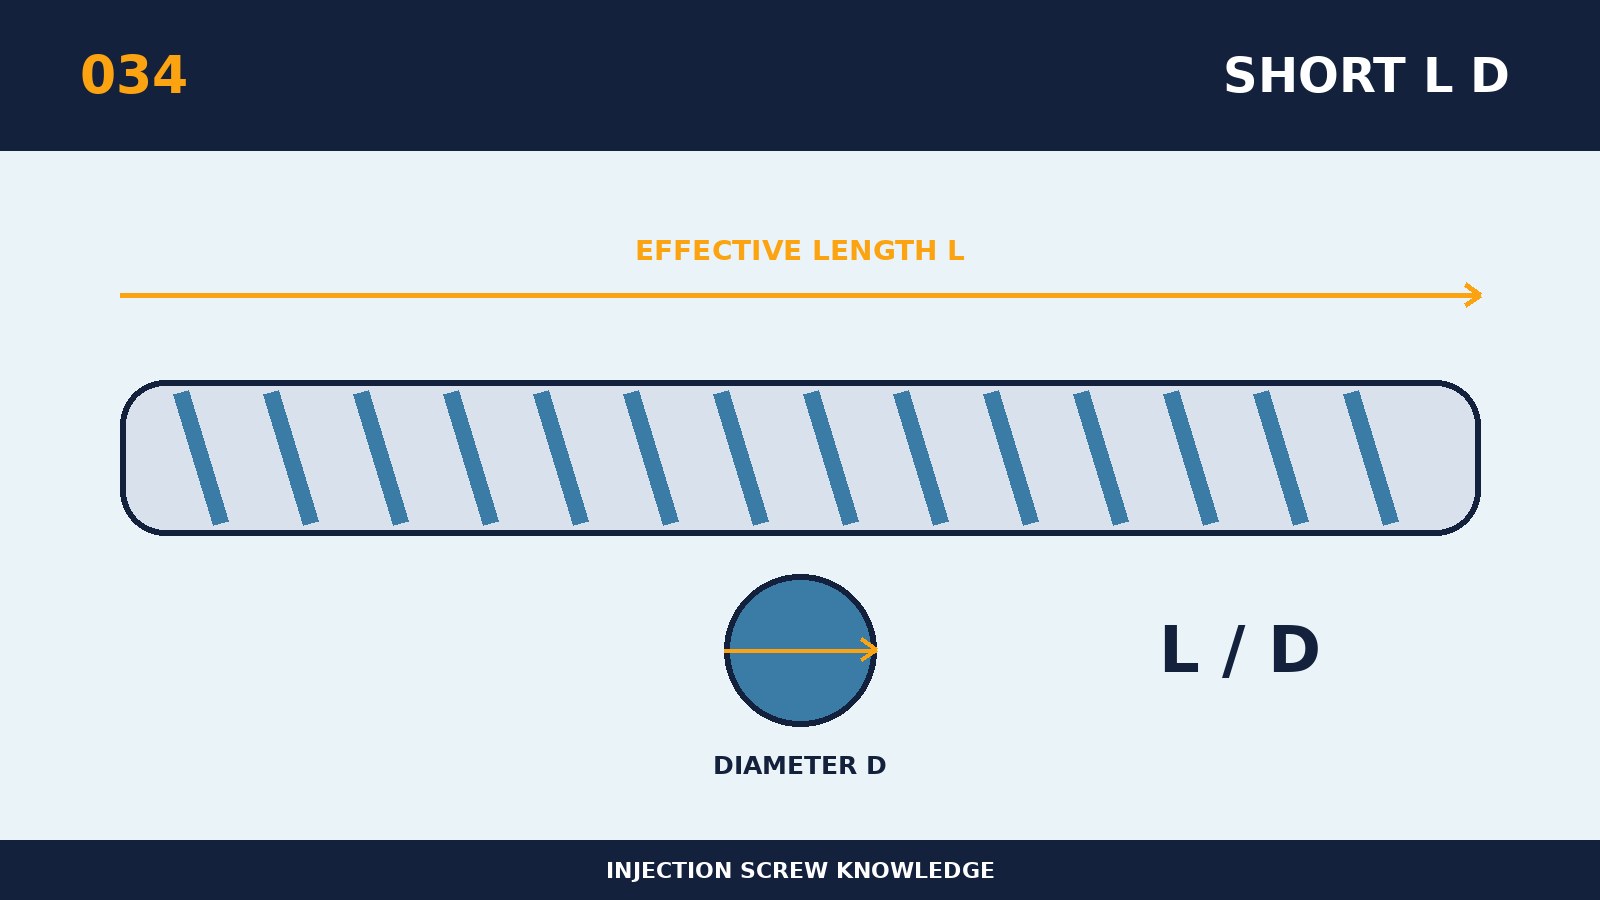
Para igualar la ventaja de un diámetro corto largo con el uso de un tornillo, es importante no sólo referirse al tamaño de la pieza vieja o a la etiqueta del dispositivo, sino también para entender el cambio real del material en el caracol. Su núcleo es una corta longitud activa que reduce la retención de materiales y el espacio de equipo, pero también la distancia desde la que puede ser transportado, fundido y refinado. Para materiales descompuestos o aplicaciones de bajo rendimiento, L/D corto puede reducir la historia térmica; para materiales duros de fundición puede ser insuficiente. La relación de largo alcance es sólo una entrada geométrica, y lo que realmente determina es la longitud efectiva, la distribución de los segmentos funcionales, la producción real y la historia del calor material. Si la misma plataforma es cubrir una variedad de resinas, los tres extremos que son los más difíciles de derretir, los más miedos al corte y los más susceptibles a la degradación se aplican por separado. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de "Las ventajas de la corta longitud vs. los hilos y las fronteras de uso", primero recoge el tamaño del modelo de equipo, el tornillo original y el tambor de material, la potencia de conducción, el número de resina y el sistema de llenado, la suma del simulador único, el ciclo y los defectos existentes. El principio específico de selección para el tema es determinar si el material puede ser presionado y fundido dentro de una longitud limitada y comprobar los requisitos del producto para mezclar. Si el dispositivo puede exportar una curva, se debe mantener el registro original de la posición del tornillo, la velocidad de giro, la presión de la espalda y el tiempo, para evitar que sólo sea evaluado por el operador. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
Lo más necesario para evitar el fracaso del sujeto es la presencia de partículas no fundidas, diferenciales de color, insuficiente plasticización y mayor presión de espalda después de cruzar el límite. Las malas imágenes están sujetas al mismo patrón que la curva del equipo y los registros de materias primas, de lo contrario sólo el nombre defectuoso no puede ser juzgado por un tornillo. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
La prueba de las “ventajas de una corta longitud en comparación con un tornillo” podría ser una opción replicable: la relación de longness debe ser reevaluada en lugar de continuar aumentando la presión de la espalda cuando todavía es inestable reduciendo la velocidad de giro y cambiando la temperatura. Los informes de aceptación e inspección deben incluir tanto las mediciones reales como la ubicación de puntos, en lugar de sólo “calificados”; los tamaños críticos también deben mantenerse con condiciones de calibración y temperatura. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.