
化妆品包装与精细外观件注塑调机建议
发布时间:2026-09-20
快速回答
针对瓶盖 罐体 泵头和透明装饰件的色差 光泽 合模线与装配手感进行调机。本文从材料特性、温度、速度、保压、冷却及常见缺陷等方面给出可执行的注塑调机建议。
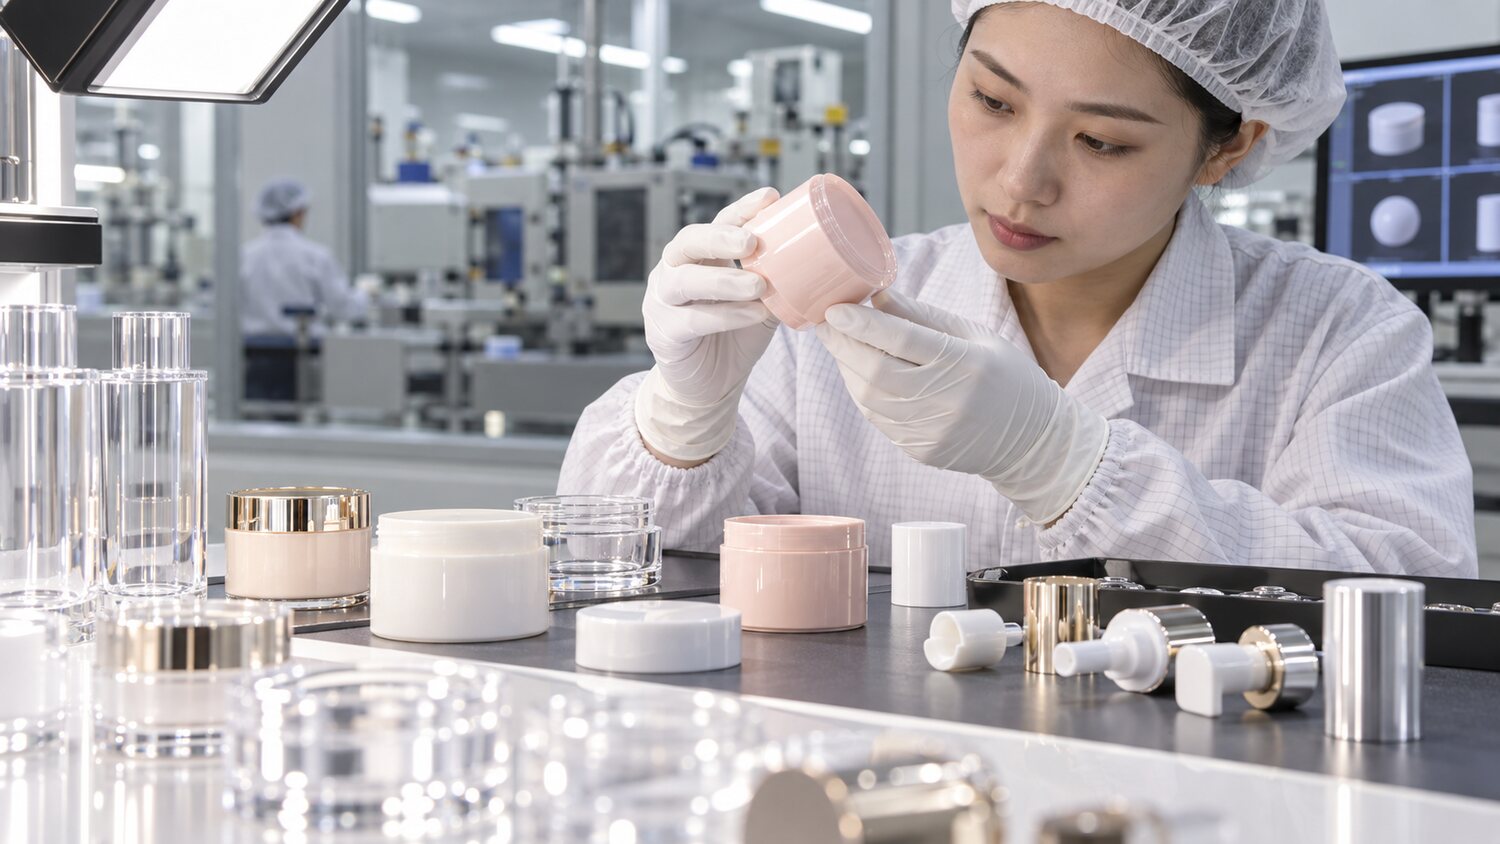
化妆品包装包括瓶盖、罐体、泵头、透明罩和装饰件,常使用PP、ABS、PET、PMMA、SAN或专用共聚材料。产品外观等级高,颜色、光泽、合模线、黑点和缩水都直接影响品牌感受,后续还可能进行喷涂、真空镀、丝印或烫金。调机前应确认树脂和色母的相容性、食品或化妆品接触要求、后加工方式及允许回料比例。不同批次的透明度和底色也要通过标准光源比较。
外观件的流动前沿必须稳定。通过短射确定熔接线和困气位置,采用分段速度让熔体平顺经过主外观面;浇口附近避免高速喷射,末端避免困气烧焦。模温要均匀并与模具抛光或纹理匹配,温度过低会造成流痕和光泽差,过高则可能延长冷却、增加粘模。透明或浅色产品尤其要控制料筒、喷嘴和热流道洁净,换色后应隔离足够数量产品。
瓶盖螺纹、卡扣和密封面需要稳定尺寸与手感。先通过重量平台确定保压时间,再用分段保压控制缩水和顶出应力。过度保压可能让螺纹过紧、卡扣发白或产生应力开裂;冷却不足会使圆度和密封面在出模后变化。多腔模具应比较每腔重量、开启力和装配扭矩,不能只凭总产量判断。泵头小流道和细柱位还要重点清理排气,防止烧焦和缺胶。
后加工不良有时源于注塑阶段。残余应力过大可能在镀膜、喷涂或溶剂接触后开裂,表面脱模剂和挥发物会影响附着力,过高温度又可能造成颜色漂移。应把后加工试验纳入工艺验证。螺杆结构要保证色母均匀分散,同时避免过度剪切和死角积料。量产时控制制品重量、色差、光泽、扭矩、密封和跌落性能,使漂亮外观与实际使用可靠性同时满足。