
Emballages cosmétiques et abréviations fines
Temps de sortie:2026-09-20
Pour bouchons de bouteille, tête de pompe de réservoir et décorations transparentes, lignes de modulation de lumière et mains d'assemblage. Cet article contient des recommandations pour les abréviateurs actionnables en termes de propriétés du matériau, de température, de vitesse, de pression, de refroidissement et de défauts courants.
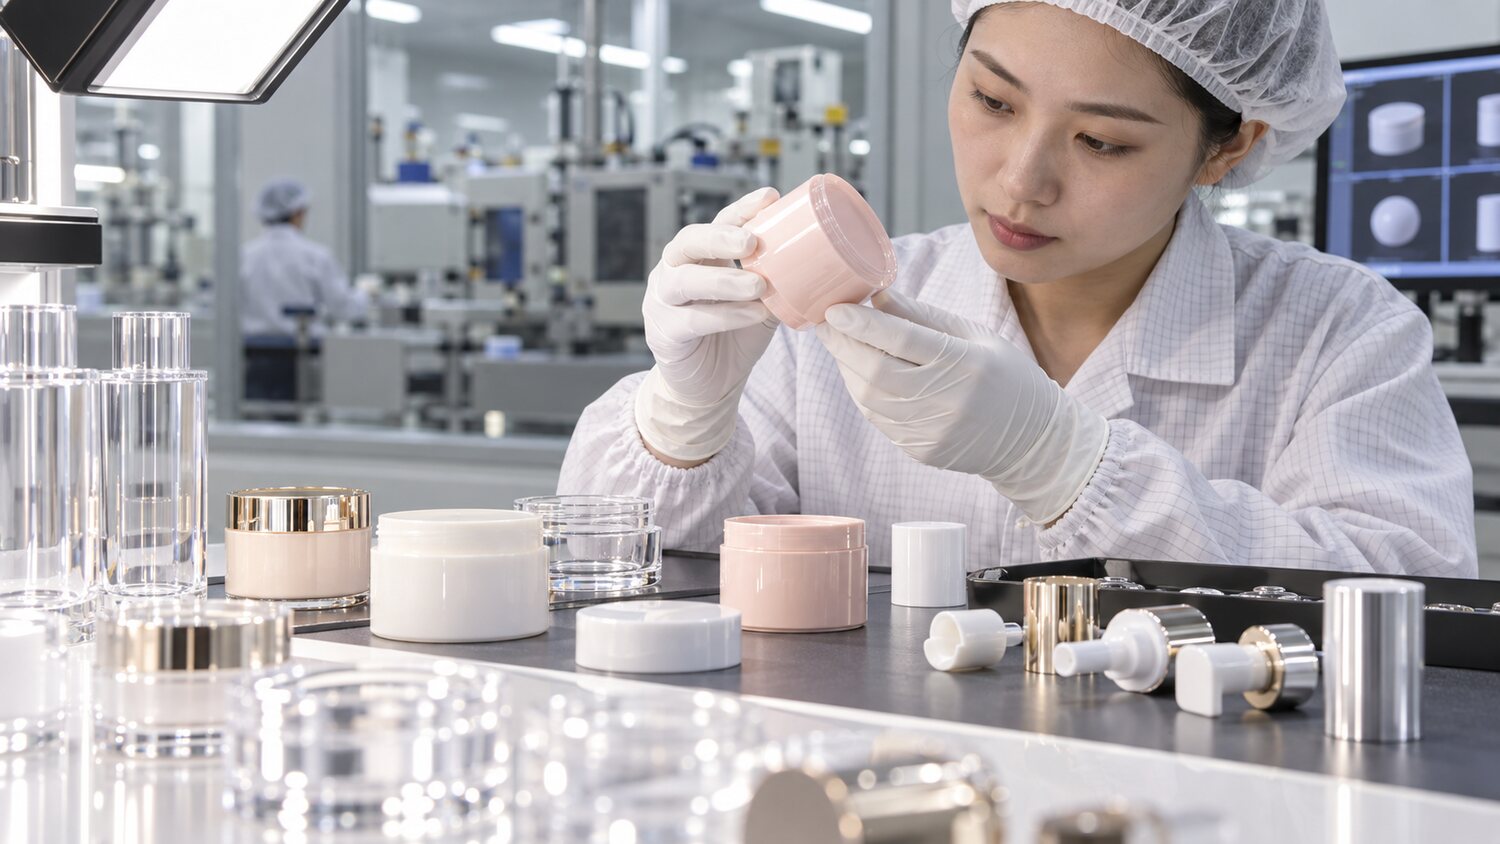
L'emballage cosmétique se compose de bouchons, réservoirs, pompes, masques de transparence et décorations, souvent en utilisant PP, ABS, PET, PMMA, SAN ou des matériaux mélangés spécialement conçus. Le produit a l'air haut, avec des couleurs, des paillettes, des points noirs et des éclaboussures d'eau ayant un impact direct sur la perception de la marque, suivi par la pulvérisation, le revêtement sous vide, le câblage ou l'échaudage. La modulation doit être précédée d'une reconnaissance de la compatibilité de la résine et de la mère colorée, des exigences relatives à l'exposition aux denrées alimentaires ou aux cosmétiques, de la méthode de post-traitement et de la proportion de la rétorsion autorisée. La transparence des différents lots et la couleur de fond doivent également être comparées par des sources lumineuses standard.
La ligne de front pour le mouvement des apparences doit être stabilisée. L'emplacement de la ligne de fusion et du gaz encombré est déterminé par une prise courte, et le corps de fusion est lissé à l'extérieur principal à une vitesse fractionnée, évitant l'éjection à grande vitesse près de la bouche d'arrosage, et évitant la combustion du panache à l'extrémité. Les températures modulaires doivent être égales et assorties de leur polissage ou de leur texture, et des températures trop basses peuvent conduire à des marques de fumée et des différentiels de lumière, tandis que trop élevé peut prolonger le refroidissement et augmenter le viscosme. Les produits transparents ou de couleur claire, en particulier les fûts de commande, les buses et les canaux à flux chaud, devraient être propres et remplacés par un nombre suffisant de produits.
Les escargots, les bouchons et les surfaces de joint de la bouteille doivent être stables dans la taille et la main. Le temps de pression est déterminé au moyen d'une plate-forme de poids, qui est ensuite utilisée pour contrôler la constriction et la réponse du haut. Une pression excessive peut submerger les vis, prémunir le blanc ou créer une rupture de contrainte; et le manque de refroidissement peut modifier le cercle et sceller les surfaces après le modèle. Les moules multicavettes doivent être comparés à chaque poids de cavité, puissance d'ouverture et twirl d'assemblage, et ne peuvent pas être jugés par la seule production totale. Les écoulements et les sous-colonnes de la tête de pompe se concentreront également sur le nettoyage des évents et la prévention de la combustion et du manque de colle.
Le mauvais post-traitement résulte parfois de la phase de placage. Le stress résiduel peut se briser après l'exposition au placage, à la pulvérisation ou aux solvants, les démulateurs de surface et les volatilisants peuvent influencer l'investissement, et les températures excessives peuvent entraîner une dérive des couleurs. Les essais post-traitement devraient être inclus dans la validation du procédé. La structure de vis assure que la mère colorée est uniformément dispersée, tout en évitant les surcoupes et les impasses. Le poids, la différence de couleur, la lumière, la torsion, l'étanchéité et la performance de chute du produit au moment de la production en série permettent de satisfaire une belle apparence avec la fiabilité de l'utilisation réelle.