
Embalaje cosmético y abreviaturas finas
tiempo de liberación:2026-09-20
Para tapas de botella, cabeza de bomba de tanque y decoraciones transparentes, líneas de modulación ligera y manos de montaje. Este documento ofrece recomendaciones para abreviadores de acción en términos de propiedades materiales, temperatura, velocidad, presión, enfriamiento y defectos comunes.
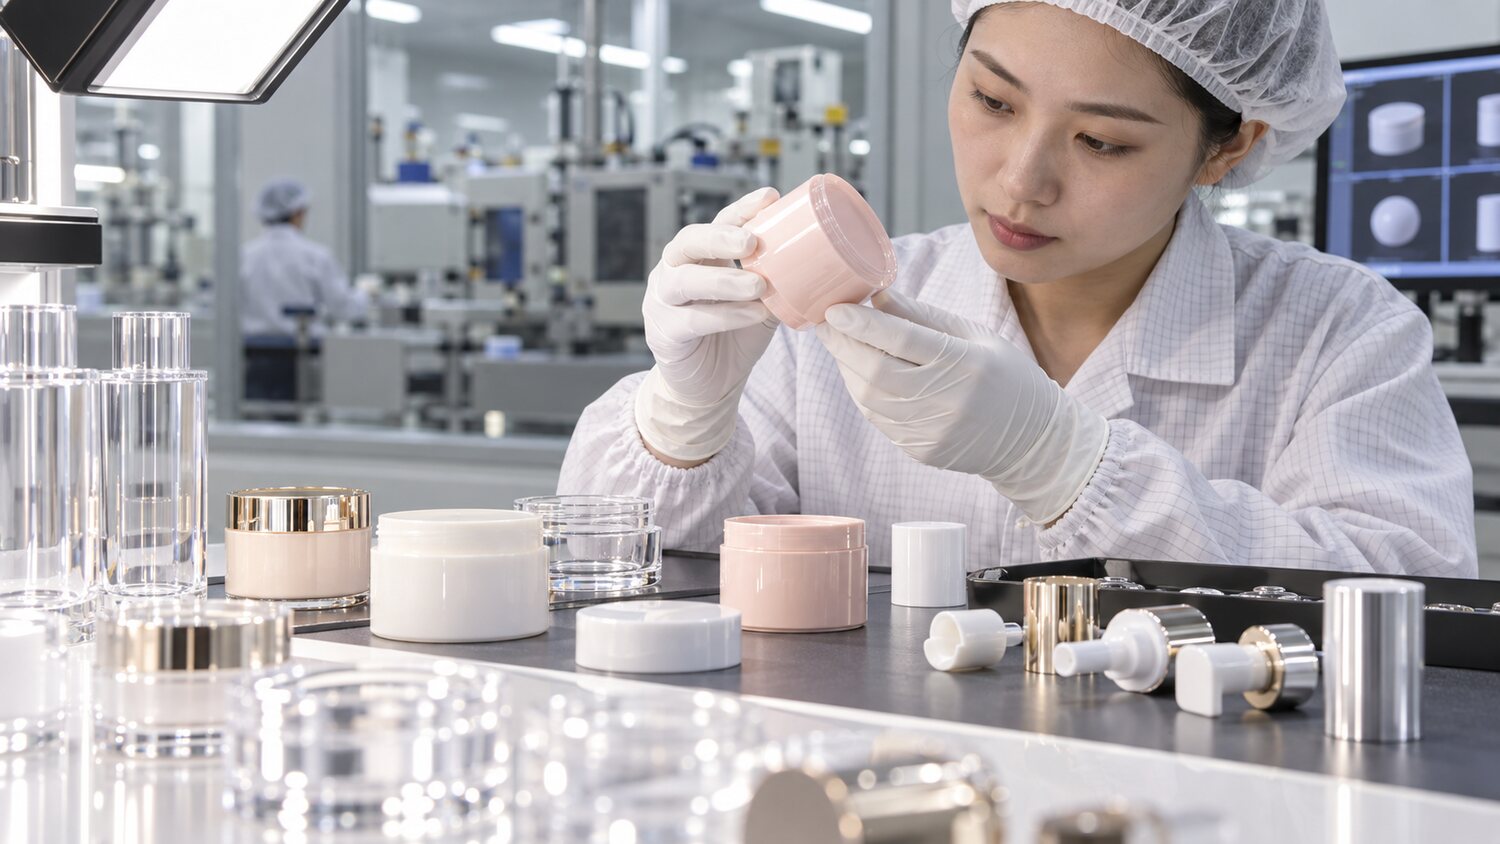
El embalaje cosmético consiste en tapas de botella, tanques, bombas, máscaras de transparencia y decoraciones, a menudo utilizando PP, ABS, PET, PMMA, SAN o materiales especialmente diseñados. El producto se ve alto, con colores, glitters, puntos negros y camarilla de agua que tienen un impacto directo en la percepción de la marca, seguido por rociado, envasado al vacío, cableado o escalado. La modulación debe ir precedida por el reconocimiento de la compatibilidad de la resina y de la madre de color, los requisitos para la exposición a alimentos o cosméticos, el método post-procesamiento y la proporción de la retort permitida. La transparencia de los diferentes lotes y el color de fondo también deben ser comparados por fuentes de luz estándar.
La línea frontal para el movimiento de las apariencias debe ser estabilizada. La ubicación de la línea de derretimiento y el gas congestionado se determina por cortocircuito, y el cuerpo de derretimiento se suaviza a través del exterior principal a una velocidad fraccionada, evitando la eyección de alta velocidad cerca de la boca de riego, y evitando la quema de ciruelas al final. Las temperaturas modulares deben ser uniformes y compatibles con su pulido o textura, y las temperaturas demasiado bajas pueden conducir a marcas de flujo y diferenciales ligeros, mientras que demasiado alto puede prolongar el enfriamiento y aumentar el viscosmo. Los productos transparentes o de color claro, en particular los tambores de control, las boquillas y los canales de flujo caliente, deben ser limpios y reemplazados por un número suficiente de productos.
Los caracoles, las capas y las superficies de sellado de la botella deben ser estables en tamaño y mano. El tiempo de presión se determina mediante una plataforma de peso, que se utiliza para controlar la constricción y la respuesta de la parte superior. La presión excesiva puede abrumar los tornillos, pretensiones blancas o crear ruptura de estrés; y la falta de refrigeración puede alterar el círculo y las superficies de sellado después del modelo. Los moldes multi-cavette deben ser comparados con cada peso de cavidad, potencia de apertura y montaje twirl, y no pueden ser juzgados solo por la producción total. También se centrarán en la limpieza de los respiraderos y la prevención de la quema y la falta de pegamento.
La mala post-procesamiento a veces resulta de la fase de encofrado. El estrés residual puede romperse después de la exposición al revestimiento, la pulverización o los solventes, los demuladores de superficie y los volatilizers pueden influir en la inversión, y las temperaturas excesivas pueden causar la deriva del color. Las pruebas posteriores al procesamiento deben incluirse en la validación del proceso. La estructura del tornillo garantiza que la madre de color esté dispersa uniformemente, evitando al mismo tiempo el corte y los extremos muertos. El peso, diferencia de color, luz, giro, sellado y rendimiento de caída del producto en el momento de la producción de masa permite la satisfacción de una apariencia hermosa con la fiabilidad del uso real.