
สิ่งที่เกี่ยวกับ POPS/LCP อุณหภูมิสูงโครงการพลาสติก screws?
เวลาวางจำหน่าย:2025-08-07
สิ่งที่เกี่ยวกับ POPS/LCP อุณหภูมิสูงโครงการพลาสติก screws? เพื่อ จะ เข้า กัน ได้ กับ บริเวณ ที่ มี การ ผลิต วัสดุ ที่ มี ความ ร้อน, ความ ไม่ ยืดหยุ่น, การ มี เวลา และ สิ่ง ของ ที่ บิด เบี้ยว อยู่ เสมอ, เลือก ที่ จะ ต้านทาน ความ ร้อน ของ วัสดุ ที่ มี สาร เจือ ปน, และ หลีก เลี่ยง การ ทํา ให้ ท้อง ถิ่น ร้อน เกิน ไป และ ทํา ให้ ความ แห้ง แล้ง ยืด เยื้อ. กระดาษนี้รวมข้อมูล สถานีสกรูของเพื่อนดาว เพื่อจัดการการคัดเลือก, โพรเซส และองค์ประกอบการตรวจสอบ
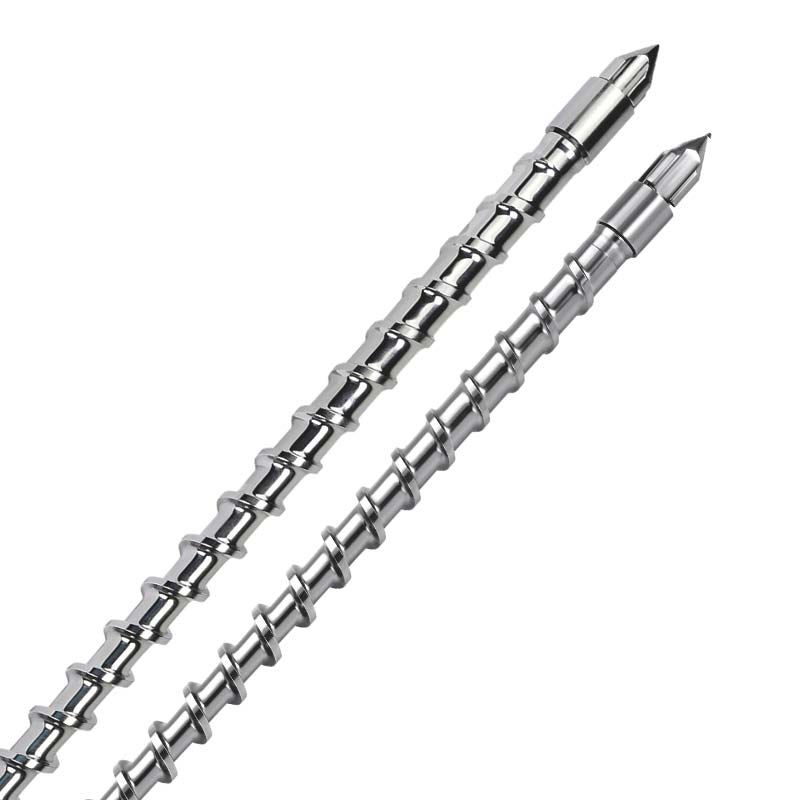
ข้อสรุปหลักของโครงการระดับสูงพลาสติกปูนสกรู
เพื่อ จะ เข้า กัน ได้ กับ บริเวณ ที่ มี การ ผลิต วัสดุ ที่ มี ความ ร้อน, ความ ไม่ ยืดหยุ่น, การ มี เวลา และ สิ่ง ของ ที่ บิด เบี้ยว อยู่ เสมอ, เลือก ที่ จะ ต้านทาน ความ ร้อน ของ วัสดุ ที่ มี สาร เจือ ปน, และ หลีก เลี่ยง การ ทํา ให้ ท้อง ถิ่น ร้อน เกิน ไป และ ทํา ให้ ความ แห้ง แล้ง ยืด เยื้อ.
การควบคุมระดับชั้นสูงสุดของโครงสร้างพลาสติกวิศวกรรม : โครงสร้างสูงอัลลอย
ในพื้นที่ของพลาสติกทางวิศวกรรมชั้นสูง เช่น POP, PSP, LCP ได้กลายเป็นวัสดุหลักในพื้นที่ที่มีระดับสูง เช่น airspace, กึ่งตัวนําและอุปกรณ์การแพทย์ การ ก่อ ตัว ของ วัสดุ เหล่า นี้ จําเป็น อย่าง ยิ่ง สําหรับ อุปกรณ์ ดัง นี้: พวก เขา ต้อง ทํา งาน ใน อุณหภูมิ ที่ สูง 300-40C และ อัตรา การ เปลี่ยน แปลง ของ เส้น เลือด จะ ต้อง มี อยู่ ภาย ใน 5% มิ ฉะนั้น จะ ทํา ให้ สาร เหล่า นี้ อาจ ทํา ให้ วัตถุ เสื่อม โทรม (เช่น พี จี โอ สูญ เสีย ปริมาตร โมเลกุล ไป ถึง 20% ระหว่าง การ ลด ความ ร้อน). ปัจจุบัน พลาสติกวิศวกรรมชั้นสูง ผลิตโดยใช้อุปกรณ์ทั่วไป บ่อยครั้งด้วยอัตราที่ผ่านน้อยกว่า 65 เปอร์เซ็นต์ กระดาษนี้จะวิเคราะห์คุณสมบัติของกระบวนการ ของพลาสติกวิศวกรรมชั้นสูง ในบริบทของข้อมูลจําเพาะ และจะเน้นวิธีการควบคุมอัตราการตัด screws พิเศษสําหรับ aliperative alloys และการบีบตัวต่ําสามารถตัดกับระบบควบคุมอุณหภูมิสูง
ระดับความเจ็บและเทคโนโลยี สําหรับการผลิตพลาสติกชั้นสูง
ข้อบกพร่องของคุณภาพ ในพลาสติกที่มีโครงสร้างสูง เกี่ยวข้องกับความไวของวัสดุ ในแง่ของมาตรฐานอุตสาหกรรม ส่วนประกอบของ PEG ที่จะต้องยืดให้ยาวถึง 90 MPA (ต่ํากว่า 60 MPA) อิเล็กทรอนิกส์ระดับ การสื่อสารของ LPP มีค่าต่ําถึง .0.2 หรือส่งผลกระทบต่อสัญญาณ 5G; PPS ระดับการแพทย์จําเป็นต้องตอบสนองความต้องการ
เหตุ ผล ที่ อยู่ เบื้อง หลัง ความ เจ็บ ปวด เหล่า นี้ เน้น สอง แง่ มุม คือ ประเด็น เรื่อง ความ มั่นคง อัน ร้อน แรง. หน้าต่างของอุณหพลศาสตร์แคบลง (360-390C) และเมื่ออุณหภูมิเกิน 400 ซีซี มันจะย่อยสลายได้อย่างมากภายใน 10 นาที ผลิตฟอง, ความหลากหลายของสี ฯลฯ. พี พี พี เอส มี ความ เสี่ยง สูง กว่า 300 กก. สองคือการตัดการควบคุม เมื่อ LCP ตัดที่มากกว่า 150 s-1 ห่วงโซ่โมเลกุลเป็นมากกว่ากํากับด้วยผลิตภัณฑ์ที่โค้งมากกว่า 0.5 mm/m ในขณะที่อัตราการตัดออกของ screws ทั่วไป มักจะฟลอเรนซ์ที่; 20 เปอร์เซ็นต์, และความแข็งแรงของวัสดุเกิน 350 ซีซีลดลงโดย 40 เปอร์เซ็นต์ซึ่งไม่ตรงกับความต้องการสําหรับการแทงระยะ
ผลประโยชน์ทางเทคนิค ของอัลลอยที่มีคุณภาพสูง ตัดต่ํา screws พลาสติก
ในการตอบสนองต่อความยากลําบากของการประมวลผลของพลาสติกวิศวกรรมสูง screws พิเศษ pipping ที่ต่อต้านการหล่อเลี้ยงของอัลลอยสูง และการบีบดึงที่ต่ํากว่า
อุณหภูมิของสารอัลลอย เพื่อความเสถียรของความร้อน
เกลียวทําจากส่วนผสมของ GH4169 amperative สูงอัลลอย (52 มิลลิกรัม และ 19% ของโครเมียม) โดยมีอุณหภูมิการทํางานสูงถึง 450 ซีซี โดยมีการลดความแรงเป็นสิบเท่าของ 95% (050% โดยเฉลี่ยคือเหล็ก 38 CMoole ที่ 300/C) หลังจากดําเนินการอย่างต่อเนื่อง 100 ชั่วโมง เครื่อง ปั้น ดิน เผา ที่ มี พื้น ผิว หนา 50 กก. ข้อมูลการทดสอบระบุว่า อัตราการเสื่อมโทรมของวัสดุลดลง จาก 25% เป็น 3.8% ของการสกรูปกติ และสีของพื้นผิวผลิตภัณฑ์เพิ่มขึ้นเป็น 98% (เพียง 70% ของอุปกรณ์ทั่วไป)
ส่วน ตัด ขน ต่ํา ออก แบบ ด้วย ความ เร็ว ที่ แม่นยํา
อัตราการบีบตัวที่ต่ํากว่า 1.8 ต่อ 2.2 (screws ปกติ 3.0 ถึง 3.5) ใช้สําหรับส่วนบีบอัดสกรู ซึ่งแทน 20 เปอร์เซ็นต์ของความยาวของสกรูทั้งหมด การผสมหอยทากลึก (25% ลึกกว่าสกรูปกติ), อัตราการตัดคงที่ที่ 80-201-1 และอัตราการแปรผันอยู่ภายใน 3% ผลการทดสอบของ LPP แสดงให้เห็นว่าการออกแบบสามารถลดการวางตัวเกินของสายใยโมเลกุล จาก 35 เปอร์เซนต์ต่อร้อยละ 5 ของการสกรูปกติ และอาร์คติกจาก 0.6 mm/mm เป็น 0.15 mm/mm; การทดสอบตัดต่อ PPS แสดงให้เห็นว่าอัตราการละลายของโมเลกุล (MFR) ของมันลดลงจาก ISV12 ร้อยละ 12 ถึง 2.5 ต่อเปอร์เซ็นต์
การ วัด ส่วน ประกอบ, การ ทํา พลาสติก และ การ ขน ส่ง
ส่วน การ วัด แบบ เกลียว ถูก ออก แบบ ให้ มี การ เปลี่ยน แปลง ขนาน ใหญ่ (50 มม. และ 40 มม.) เพื่อ หลีก เลี่ยง การ กลาย พันธุ์ ของ ความ ดัน ใน ท้อง ถิ่น ซึ่ง นํา ไป สู่ การ ตัด ขน และ ความ เข้ม ข้น ของ ความ ร้อน. ในกระบวนการพีโอพี โครงสร้างเพิ่มการกระจายตัวของอุณหภูมิ ของการละลายเป็น 95 เปอร์เซ็นต์ (75 เปอร์เซ็นต์ ของการสกรูปกติ) และลดอัตราการแผ่ของผลิตภัณฑ์ภายใน ตั้งแต่ 18 เปอร์เซ็นต์ เป็น 1.2 เปอร์เซ็นต์; ในขณะเดียวกันในปลายส่วนของการวัดตั้งค่ากรวยย้อนกลับเพื่อหยุดการละลาย และควบคุมการละลายภายใน 0.5 เปอร์เซ็นต์ (3 เปอร์เซ็นต์ของ screw) และเพื่อให้แน่ใจว่าการฉีดร้อยละ 0.3 จะลดลงถึง 0.3
ระบบควบคุมอุณหภูมิสูง
ผลงานที่ดีที่สุดของสกรู plywood ที่อุทิศตน ประสบความสําเร็จโดย ตรงกับระบบควบคุมอุณหภูมิสูง
( ข) การแบ่งส่วนควบคุมอุณหภูมิอิสระ: การควบคุมอุณหภูมิ 6 เทระเมชัน (จากอาหารเป็นหัวฉีด) โดยมีความแม่นยําของอุณหภูมิ; 0.5/0C และอัตราการตอบสนองของ ~50 ms. เมื่อ PEML ประมวลผลค่าเบี่ยงเบนมาตรฐานของ 3/C ระบบสามารถปรับพลังงานความร้อนภายใน 1 วินาที เพื่อเรียกคืนอุณหภูมิให้เป็นค่าที่กําหนด (ระบบปกติใช้เวลามากกว่า 5 วินาที).
Infriared การติดตามตามเวลาจริง: เครื่องสํารวจอุณหภูมิอินฟราเรด ถูกฝังไว้บนหัวของสกรู ข้อมูลอุณหภูมิหล่อ 100 กลุ่ม
วงจรน้ําที่ถูกปรับให้พอดี: หลักสกรูใช้เส้นทางน้ําเย็นเกลียวซึ่งกลายเป็นการควบคุมแหวนปิด กับระบบรถยนต์อาร์กอนของกระบอกควบคุมอุณหภูมิพื้นผิวของล้อที่ 5xC/cm และหลีกเลี่ยง
การตรวจความถูกต้องของลูกเล่นในโปรแกรม
ข้อมูลจากเครื่องบินสํารอง enterprise แสดงให้เห็นว่า อัตราความไวของผลิตภัณฑ์ PEGE เพิ่มจาก 62 เปอร์เซ็นต์ เป็น 97.3 เปอร์เซ็นต์ หลังจากการนําระบบควบคุมอุณหภูมิที่แม่นยําสูง โดยเฉพาะอย่างยิ่ง ข้อบกพร่องของวัสดุลดลงจาก 40% เป็น 3.2% และผลการเรียนการประมวลผลเนื่องจากการประมวลผลเกินขนาดลดลงจาก 35% เป็น 2.8% ผลการยืดความแรงคงที่ที่ 92-95 mpa และดัชนีการกระจายมวลโมเลกุล (PDI) ควบคุมได้ที่ 1.8-2.0 (PDI อาจเพิ่มขึ้นถึง 3.5 หลังกระบวนการประมวลผลทั่วไป)
ในโดเมนอิเล็กทรอนิกส์ ข้อมูลการผลิต LCP เชื่อมต่อแสดงให้เห็นว่าการตัดต่อของค่าคงที่ปานกลางได้ลดลงจาก 0.5 เป็น 0.15 เพื่อตอบสนองความต้องการฐาน 5G; ควาร์กได้ลดลงจาก 0.6 mm/mm เป็น 0.12 mm/m โดยมีอัตราการประกอบที่ดีกว่า 99 เปอร์เซ็นต์ ในแง่ของการผลิตต้นทุน การแปรรูปวัสดุที่เพิ่มขึ้นจาก 60 เปอร์เซ็นต์เป็น 90 เปอร์เซ็นต์ ค่า ใช้ จ่าย ใน แต่ ละ ปี ของ วัสดุ ดิบ อาจ มี ประมาณ 8 ล้าน บาท ซึ่ง อาศัย ส่วน ที่ เหลือ จาก พื้น ที่ สํารอง พอก พูน 100,000 ชิ้น ที่ ผลิต ได้ ทุก ปี วัฏจักร การ บํารุง รักษา ได้ ขยาย ออก ไป ตั้ง แต่ หนึ่ง เดือน ถึง หก เดือน โดย มี ค่า ใช้ จ่าย ใน การ ผลิต รวม 35 เปอร์เซ็นต์ อัน เป็น ผล จาก การ บริโภค อุปกรณ์ ที่ มี ประสิทธิภาพ สูง.
ระบบสลิปลิปลิปลิป-สลิป-สลิปแบบสูงนี้ ประกอบด้วยระบบควบคุมอุณหภูมิสูง และลดปัญหาการควบคุม ขณะที่ความต้องการการผลิตวัสดุ ในสาขาการผลิตชั้นสูงยังคงเพิ่มขึ้นต่อไป ทางแก้ปัญหามืออาชีพจะกลายเป็นสไตล์ลิสต์สําหรับการก่อตัว
ข้อมูลที่จะบันทึกก่อนที่จะถูกจัดการ
- จํานวนความซื่อสัตย์ทางวัตถุ สัดส่วนการเติมเชื้อเพลิง ระบบเติมอัตราส่วนและสภาพแห้ง
- ยี่ห้อพลาสติก รุ่น screw เส้นผ่าศูนย์กลาง, แรงกดหลัง, ความเร็วเปิดและโครงสร้าง screw ปัจจุบัน
- เครื่อง วัด ขนาด ผลิตภัณฑ์, ความ หนา ของ ผนัง, การ ปรากฏ ตัว หรือ ความ แข็ง แรง, และ ปรากฏการณ์ ที่ เป็น อันตราย ใน ปัจจุบัน และ ความ ถี่ ของ เหตุ การณ์ ที่ เกิด ขึ้น.
- วงจรการผลิตต่อเนื่อง ความถี่เติมเชื้อเพลิง วิธีทําความสะอาดเครื่องจักร
วิธี พิสูจน์ ผล การ ปรับ ปรุง
ขอแนะนําให้สร้างโพรเซสพื้นฐานในปัจจุบัน ตามด้วยรุ่นทดสอบแบบเดี่ยว แต่ ละ รอบ บันทึก การ วัด เวลา, อุณหภูมิ ละลาย, น้ํา หนัก ของ ผลิตภัณฑ์, วัฏจักร การ ก่อ ตัว และ อัตรา ที่ ไม่ ดี โดย หลีก เลี่ยง การ เปลี่ยน ตัวแปร หลาย อย่าง ใน เวลา เดียว กัน เพื่อ กําหนด สาเหตุ. ตัวแปรต่าง ๆ ในข้อความ ถูกใช้เพื่อแสดงความคิดการออกแบบ และไม่ควรแทนที่ข้อมูลผู้จัดหาวัสดุ
ชนิดของการสนับสนุนเป็น screw เพื่อนดาว?
The Starward Mechanical Equipment Co. Ltd. (Starfong) จัดจําหน่ายวัสดุและการประเมินสถานการณ์ของพลาสติกวิศวกรรมชั้นสูง, screws screws, screwments Profiles, โครงสร้างพื้นฐานและแนวทางการรักษาพื้นผิว, การตั้งโปรแกรมที่ไม่เป็นมาตรฐาน, และจําลอง การส่งข้อมูลเกี่ยวกับวัสดุดิบ อุปกรณ์และผลิตภัณฑ์ อาจนําไปสู่โปรแกรมเป้าหมายมากขึ้น
ถามสําหรับ screws ที่ปรับแต่งเองทันทีหรือเช็คก่อนหมายเหตุผลิตภัณฑ์สกรูพลาสติกด้วยขอ สังเกต วิธี แก้ พลาสติกฉันไม่รู้